


15. Электрические аппараты и электрические цепи
Очистка, осмотр и проверка аппаратов. Пока в пневматической магистрали электровоза есть воздух, проверяют на слух четкость работы всех аппаратов при включении из кабины управления, контролируют работу электрических цепей. Обращают внимание прежде всего на исправную работу пневматического привода. Такую проверку целесообразно выполнять вдвоем: один слесарь управляет аппаратами с пульта в кабине машиниста, а другой, находясь в высоковольтной камере, внимательно следит за включением и выключением аппаратов и убеждается в отсутствии утечек воздуха из пневматической системы.
Обычно уже на основании первой проверки можно сделать заключение о состоянии аппарата и даже установить причину повреждения. Например, нередко бывает так, что электропневматический контактор включается четко, но отключается медленно. Это может быть следствием заедания подвижной системы, повреждения отключающей пружины или ослабления ее крепления.
После проверки функционирования снимают и открывают щиты высоковольтных камер и реостатных помещений. Снимают дугогасительные камеры всех контакторов, переключателей и быстродействующего выключателя. Все аппараты очищают от пыли и нагара, тщательно осматривают, убеждаясь в отсутствии дефектов, и при необходимости заменяют исправными. Проверяют соответствие размеров и износов деталей существующим нормам допусков.
С помощью щупов измеряют зазоры в шарнирах. Шарниры, зазоры в которых равны или превышают значения, указанные в табл. 2, разбирают. Измеряют диаметры валиков, осей, втулок и отверстий. Валики и оси, размеры которых равны предельным значениям, заменяют. При обнаружении большой выработки в отверстии под валик или ось заменяют, как правило, весь узел аппарата. В большинстве случаев при необходимости замены узла аппарат снимают для ремонта в аппаратном цехе.
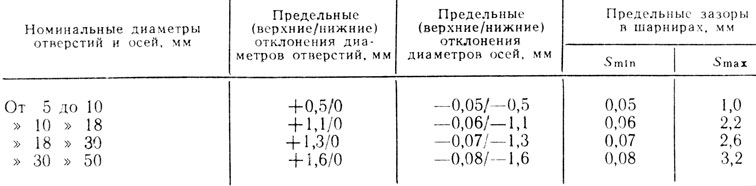
Таблица 2
Нормальная работа аппаратов может нарушаться не только в результате большой выработки в шарнирах, но и вследствие образования в них задиров или отсутствия смазки. Нередки случаи приварки шарниров в результате протекания токов короткого замыкания, обрыва или ослабления крепления медных шунтов. Для выявления возможных заеданий работу подвижных систем всех аппаратов проверяют легким перемещением от руки.
В низковольтном оборудовании проверяют наличие и исправность защитных кожухов и крышек, прочность крепления аппаратов. Вмятины на кожухах и крышках могут быть причиной заедания аппарата или замыкания в нем при приближении деформированного кожуха к подвижным или токоведущим частям. Поэтому все вмятины при ремонте должны быть выправлены и поврежденная окраска восстановлена, а при необходимости исправлены замки и заменено поврежденное уплотнение. Уплотнение кожухов изготовляют, как правило, из войлока или асбеста и закрепляют (обжатием или клеящим лаком). Войлочные уплотнения должны быть такими плотными, чтобы ленту толщиной 0,2-0,3 мм, заложенную в любом месте уплотнения, можно было вытянуть с ощутимым усилием. Следует проверять не только прочность крепления аппаратов и их деталей, но и исправность стопорящих устройств.
Обязательно убеждаются в том, что все свободные оси вращения зашплинтованы или предохраняются от выпадания каким-либо другим способом, предусмотренным чертежами. При постановке взамен утерянного или смене шплинта между ним и деталью ставят простую шайбу. Отсутствие шайбы может привести к перетиранию шплинта и его потере. Ставя новый шплинт, оба конца его разводят не менее чем на половину диаметра валика. В шплинтах не должно быть надломов или трещин, так как в случае излома шплинта отпавший кусок может попасть на аппараты, находящиеся под напряжением, или на движущиеся детали и вызвать их повреждение.
При смене узлов и деталей следует помнить, что болтовые соединения должны иметь пружинные шайбы или в соответствии с чертежами должны быть застопорены другим способом для предохранения от отвертывания болтов и гаек. Если головка болта или гайки прижимается к стальной поверхности, то простую шайбу между деталями и болтом или гайкой обычно не ставят, ограничиваясь только пружинной шайбой. Если деталь мягкая или легко деформируется (например, медный наконечник, контактный палец и т. д.), то между пружинной шайбой и деталью ставят простую шайбу.
Шлицы во вновь устанавливаемых головках винтов и болтов и грани головок болтов и гаек не должны быть срезаны, так как отсутствие шлица или смятие граней не позволяет с достаточным усилием закрепить деталь, что может привести к ослаблению крепления и нарушению правильной работы аппарата в эксплуатации.
Крепление и монтаж силовых и низковольтных проводов. Подлежат смене и перепайке наконечники проводов с обрывом более 20% жил, с ослабшей пайкой, трещинами или уменьшенной более чем на 1/3 контактной поверхностью.
Пайку наконечников удобно выполнять с помощью небольшой переносной электрической ванны, подключаемой к розеткам непосредственно на электровозе. Приступая к работе, срезают оплетку и изоляцию с конца провода на длине на 10-20 мм (в зависимости от площади сечения провода) больше длины мундштука наконечника. Подрезать проволоки в жиле провода не следует. Конец жилы очищают от остатков изоляции и пленки окислов и плотно скручивают. При напайке штампованного кабельного наконечника очищенный конец жилы продевают в мундштук и плотно обжимают плоскогубцами. Провод с наконечником погружают в раствор, состоящий из одной части канифоли и трех частей спирта или бензина, а затем в ванну с расплавленным припоем до уровня верхнего края мундштука. После выдержки в припое 5-15 с наконечник вынимают и излишки припоя снимают волосяной щеткой. Кислоту или другое вещество, разрушающее провод и его изоляцию, в качестве флюса при пайке наконечников не применяют.
Для припайки трубчатых наконечников в глухом конце мудштука сверлят отверстие диаметром 5-8 мм (рис. 60,а). После насадки наконечника на конец жилы его слегка сплющивают, а во время пайки для предупреждения соскальзывания удерживают специальным крючком, вставляя ее в отверстие наконечника.
Перед пайкой наконечников кабельных соединений большого диаметра конец жилы провода облуживают, сам наконечник обматывают киперной лентой и прогревают многократным наполнением мундштука расплавленным припоем. Когда наконечник полностью прогревается, в мундштук вводят конец жилы провода, а выступившие излишки припоя удаляют волосяной щеткой.
Для большинства проводов пайка наконечников считается полноценной, если жилы провода и наконечник полностью облужены, припой гладкий, без шероховатости, залит по всей окружности и имеет плавный вогнутый переход от провода к наконечнику (рис. 60,б). Выгнутый переход от провода к наконечнику (рис. 60,в) указывает на плохую припайку.
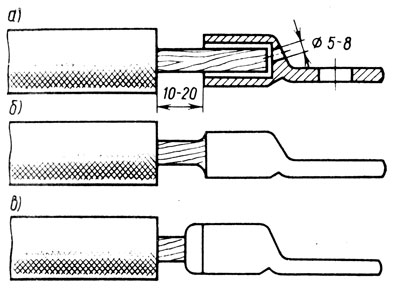
Рис. 60. Схема разделки проводов для пайки наконечников (а), правильная (б) и неправильная (в) пайки
При постановке наконечников на провода, работающие в условиях вибрации, нужно следить за тем, чтобы жилы провода на выходе из наконечника не пропаивались, так как это увеличивает их жесткость и приводит к перелому провода в этом месте. Концы проводов некоторых аппаратов после напайки должны быть изолированы. Для этого у сильноточных проводов, имеющих большую площадь сечения, изоляцию срезают на конус на длине 10-15 мм, а затем ровными слоями с одинаковым натягом по всей длине на оголенное место накладывают резиновую ленту размером 0,3X20 мм, затем - один слой в полуперекрышу лакоткани 0,2X30 мм и поверх нее изоляционную ленту 0,2X20 мм. Изоляционные слои укладывают без местных утолщений так, чтобы увеличение диаметра изоляционного конца не превышало 2-3 мм по сравнению с остальной частью привода.
Если по техническим условиям изолировать конец провода не требуется, на оплетку проводов около вновь напаянных наконечников накладывают бандаж и восстанавливают поврежденные бандажи других проводов, подходящих к аппарату. Бандаж накладывают шпагатом так, чтобы оба конца шпагата были затянуты под его витки, намотанные на провод (рис. 61,а). Для этого начальный конец бандажа укладывают петлей вдоль провода в ту сторону, в которую будет накладываться бандаж. После намотки всех витков бандажа на длине, равной 1,5-2 диаметрам провода, второй конец шпагата вводят в петлю, при помощи которой затягивают его под бандаж. Вновь наложенный бандаж окрашивают черным лаком воздушной сушки.
На проводах площадью сечения от 4 до 30 мм2 оплетку изоляции целесообразно предохранять с помощью резиновой трубки (рис. 61,б), как это делается на электровозах ЧС. Трубку очень легко натянуть на изоляцию, если предварительно смазать ее внутреннюю поверхность одной-двумя каплями глицерина.
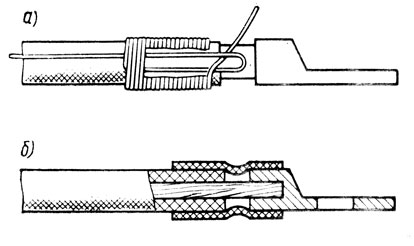
Рис. 61. Схемы оконцевания проводов с использованием бандажа из шпагата (а) и резиновой трубки (б)
Перед креплением наконечника к зажиму полезно еще раз осмотреть их контактные поверхности и удалить обнаруженные заусенцы и наплывы олова с тем, чтобы обеспечить плотное прилегание наконечника по всей площади соприкосновения.
Широкое распространение получила холодная сварка кабельных наконечников по способу местного вдавливания с помощью ручных клещей и других специальных приспособлений. По сравнению с пайкой этот метод отличается более высокой производительностью, простотой и экономией припоя. Однако качество соединения в большей степени зависит от чистоты места сварки, отсутствия там окислов и жировых наслоений. Поэтому перед сваркой конец жилы и внутреннюю поверхность мундштука тщательно очищают, а после опрессовки место оконцевания провода для защиты от окисления покрывают влагонепроницаемым лаком холодной сушки (например, асфальтомасляным), изолируют изоляционной лентой и покрывают лаком.
При замене аппаратов, приборов и другого электрического оборудования следует помнить, что все детали крепления наконечников и их установка должны соответствовать чертежам. К одному зажиму подсоединяют не более двух наконечников силовых кабелей (рис. 62). В низковольтной и вспомогательной цепях в некоторых случаях к одному зажиму подсоединяют до трех проводов. Неисправные пружинные шайбы, шплинты и гайки обязательно заменяют.
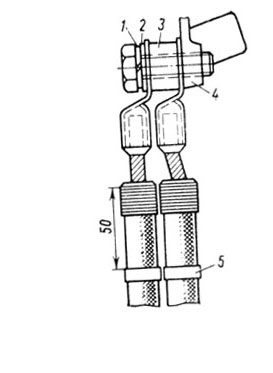
Рис. 62. Крепление провода к зажиму: 1 - пружинная шайба; 2 - простая шайба; 3 - дистанционная прокладка; 4 - зажим аппарата; 5 - бирка
Прокладывая новую проводку или заменяя аппараты, не допускают монтажа проводов внатяжку. При обнаружении натянутых проводов их наращивают горячей пайкой проводом той же марки и той же площади сечения.
Для соединения многожильных проводов конец каждого провода оголяют на длину, равную 12-15 диаметрам жилы. Затем на расстоянии 2/3 длины оголенной части от конца провода перехватывают жилы проволочным бандажом, распускают проволоки веером, отгибая их возле бандажа, и зачищают. У толстых проводов средние жилы провода вырезают. Оба провода соединяют так, чтобы жилы одного провода вошли между жилами другого, и после этого закручивают пряди каждого провода по часовой стрелке вокруг нераспущенной оголенной части другого провода. По мере закручивания жил проволочный бандаж отодвигают, а затем снимают. Готовую скрутку обжимают пассатижами и пропаивают.
Проверяя состояние электрической проводки, убеждаются в том, что во всех местах, где провода огибают острые углы каркасов или других заземленных деталей, проложена дополнительная изоляция. Такую изоляцию из прессованного картона или прессшпана устанавливают во всех опасных местах при монтаже оборудования электровоза. Смещение дополнительной изоляции или отсутствие ее является, как правило, следствием небрежной установки, поэтому, установив новую прокладку или поправив перекосившуюся, закрепляют ее так, чтобы она не сдвинулась с опасного места и не была утеряна.
Восстановление изоляции. При повреждении оплетки и наружного слоя изоляции ее следует изолировать по всему поврежденному участку двумя слоями изоляционной ленты с последующей окраской покровным лаком холодной сушки. Если изоляция на участке длиной менее 100 мм повреждена до жил провода, неисправные слои срезают до жил и накладывают на оголенное место несколько слоев натуральной резиновой ленты и лакоткани, укладывая каждый слой в полуперекрышу ровно, без морщин навстречу предыдущему (рис. 63). При изолировке одной только шелковой лакотканью без резиновой ленты каждый уложенный слой промазывают масляно-битумным лаком БТ-99, высыхающим при температуре 20° С за 2,5-3 ч. Поверх изоляции, наложенной на жилу провода, укладывают в полуперекрышу два слоя прорезиненной изоляционной ленты, перекрывая с обеих сторон основную изоляцию провода.
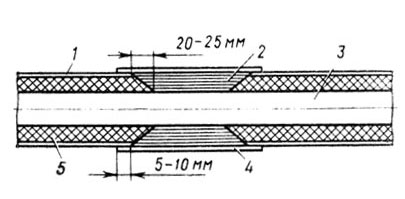
Рис. 63. Исправление местного повреждения изоляции провода: 1 - покровная оплетка; 2 - слои из натуральной резиновой ленты и лакоткани; 3 - провод; 4 - два слоя прорезиненной ленты; 5 - основная изоляция
Взамен утерянной или поврежденной маркировки проводов ставят новую и восстанавливают надписи на аппаратах в соответствии со схемой электровоза, нумерацией и названиями аппаратов. Перед снятием аппарата для ремонта и замены важно предварительно восстановить маркировку проводов.
Изоляторы аппаратов, имеющие поврежденную глазурь или сколы более чем на 20% длины пути А (рис. 64) возможного перекрытия поверхности изолятора электрической дугой, согласно существующей технологии подлежат замене.
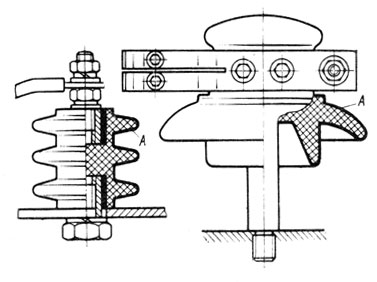
Рис. 64. Возможные пути перекрытия изоляторов (линии А)
Правилами ремонта допускается оставлять в эксплуатации изоляторы, поверхность которых имеет повреждения в пределах указанной нормы. При этом поврежденную глазурь фарфоровых изоляторов не следует зачищать наждачным или стеклянным полотном. Обычно ее отмывают от копоти и грязи спиртом или бензином, а оставшиеся следы повреждения покрывают эмалью НЦ-929. Сплошное покрытие поверхности фарфорового изолятора эмалью НЦ-929 не разрешается.
Пластмассовые изоляторы, перекрытые по поверхности, также очищают от копоти и грязи, зачищают стеклянным полотном и затем покрывают восстанавливаемую поверхность эмалью НЦ-929. Изоляторы, имеющие трещины или ослабшую армировку, заменяют.
Изоляция стоек и других деталей аппаратов нередко имеет электрические и механические повреждения. Механическое повреждение изоляции может быть следствием ее перетирания неправильно установленными деталями аппарата. Причиной некоторых повреждений может явиться небрежная сборка или установка аппарата, в результате чего изоляционное покрытие нарушается крепежными деталями, как это иногда можно наблюдать на стойках контакторов при выпадании стальной прокладки между стойкой и крепежным болтом.
Опрессованная изоляция может отслаиваться от металла стойки. Само по себе такое отслаивание неопасно, однако при нажатии крепежными деталями или при других механических воздействиях изоляция дает трещину, по которой затем может произойти электрический пробой.
Трещины в изоляционном покрытии могут быть также признаком Старения изоляции и неравномерного теплового расширения. Такие трещины появляются, например, на углах изоляционных стоек.
Электрическая дуга при неправильном дугогашении или коротком замыкании нередко выжигает и обугливает изоляцию до слоя слюды и даже до металла. Если поврежден только наружный слой изоляции, обгоревшее место счищают стеклянным полотном, затем тщательно промывают бензином и покрывают эмалью НЦ-929 или другими покровными эмалями холодной сушки. Очень важно самым тщательным образом удалить следы повреждения, иначе на обугленной или закопченной поверхности изоляции, даже покрытой изоляционной эмалью, образуется токопроводящий слой, по которому снова может произойти перекрытие.
Аппараты, изоляция которых повреждена до слюды или металла, трудно отремонтировать на месте. Обычно их снимают для ремонта в аппаратном цехе и заменяют исправными. Однако целью работ, выполняемых при ТР-1, является не только устранение обнаруженных повреждений изоляции, но и предупреждение их. Для этого проверяют состояние крепления деталей на изоляционных стойках, обращают внимание на детали, могущие перетереть изоляцию, заделывают и закрашивают эмалью НЦ-929 обнаруженные трещины. Возможность электрического перекрытия предупреждают также правильной регулировкой аппарата.
При ТР-1 для восстановления свойств изоляционных покрытий в основном используют покровные лаки и эмали холодной сушки.
Для ремонта аппаратов непосредственно на электровозе в основном применяют нитроглифталевую эмаль НЦ-929 розового цвета, разбавленную смесью толуола и этилацетата. Она может использоваться для защиты деталей, работающих при температуре до 105° С. Более высокую температуру (до 150°С) выдерживают глифталемасляные эмали серого и красного цветов ГФ-92-ХС и ГФ-92-ХК.
Смазка. Важным условием сохранения работоспособности электрических аппаратов является регулярное добавление смазки в узлы трения. В шарниры реле и других небольших аппаратов, где происходит трение стали по стали или по латуни, добавляют при необходимости смазку ЦИАТИМ-201, ЖТ-72, ЖТ-79Л или ЖТКЗ-65 в зависимости от того, какая смазка была заправлена первоначально. Такую же смазку в объеме 2 см3 при каждом ТР-1 добавляют в узлы трения механической блокировки контроллера машиниста и зубчатых передач групповых переключателей, реверсоров и тормозных переключателей отечественных электровозов, а при необходимости и в цилиндры пневматических приводов. Утечки в пневматических цепях сверх допустимых норм выявляют и устраняют во время проверки работы аппарата.
Ремонт контактов. При зачистке стараются снять как можно меньше металла, чтобы не изменить форму контактов. Мелкие оплавления контактов и деталей высоковольтных аппаратов и застывшие брызги металла зачищают металлическими щетками, крупные - личным или бархатным напильником.
Контакты аппаратов цепей управления подгорают значительно меньше. Следует, однако, учитывать, что из-за малого значения рабочего напряжения даже при небольших подгарах низковольтных контактов может произойти полное нарушение цепи. Для улучшения искрогашения параллельно часто выключающимся контактам в схеме электровоза предусмотрены конденсаторы (на электровозах ЧС). Поэтому сильный подгар контактов может быть следствием пробоя конденсатора.
Как правило, сильно подгоревшие блокировочные контакты зачищают мелким надфилем или стальной хромированной палочкой, затем вместе с остальными контактами очищают кистью или технической салфеткой, смоченной в бензине. Серебряные блокировочные контакты обычно протирают чистым безволокнистым полотном, смоченным в бензине. Стальные блокировочные пальцы зачищают мелким наждачным полотном. Однако затем необходимо тщательно промыть их, так как корундовая пыль, попавшая между ними, может привести к нарушению электрической цепи. Зачистка медных и серебряных контактов стеклянным и наждачным полотном не допускается.
Приступая к зачистке контактов, особенно силовых, обязательно оценивают их состояние: цвет, размеры оплавления и характер распространения по поверхности контактов застывших брызг меди. Обычно состояние контактных поверхностей даже однотипных контакторов неодинаково. Это объясняется различием условий работы контакторов, частотой отключения, мощностью и индуктивностью отключаемых цепей и другими причинами. Так, контакторы, разрывающие токи цепи тяговых двигателей, работают в гораздо худших условиях по сравнению с контакторами, переключающими пусковые резисторы.
Основной причиной ухудшения состояния контактов является уменьшение их нажатия. Оно происходит не только при неправильной регулировке аппарата (см. с. 365), заедании его подвижной системы, но и в случае повреждения или нарушения регулировки притирающей, включающей или отключающей пружины. Пружина может также утратить упругие свойства из-за чрезмерного нагрева при ослаблении крепления или обрыве шунтирующего ее медного шунта, перебросе электрической дуги или недопустимом нагреве контактов аппарата. Последствия уменьшения контактного нажатия существенно усугубляются, если под действием вибрации кузова происходит изменение нажатия ("дребезжание") контактов включенного аппарата.
Другой причиной чрезмерного нагрева может быть неправильное сопряжение контактных поверхностей, что приводит к выгоранию металла в точке их касания и образованию пятна с шероховатой поверхностью. В дальнейшем эти подгары вызывают потемнение всего контакта и его оплавление.
В зависимости от конструкции аппаратов технологическими картами ТР-1 устанавливается, что длина линии касания должна быть не меньше 75-80% ширины контактов. Для проверки касания используют копировальную и тонкую (папиросную) бумагу. Отведя подвижный контакт рукой, закладывают между контактами копировальную и чистую бумагу, а затем опускают подвижный контакт. Линия касания четко отпечатывается при соударении контактов. Боковое смещение контактов не должно превышать 1 мм.
В большинстве случаев плохое сопряжение и прилегание являются результатом неправильной установки контактов при их смене: слабого крепления, перекоса, плохой пригонки. Поэтому, зачищая несильно подгоревший контакт, нужно надежно закрепить его и тщательно подогнать прилегание, сохраняя правильную форму контактной поверхности.
В некоторых случаях оплавление контактов может быть вызвано продолжительным горением дуги при отключении аппарата. Такие оплавления начинаются часто в стороне от линии сопряжения контактов. На самих контактах в рычагах в виде застывших капель металла остаются следы электрической дуги. Причиной более длительного, чем обычно, горения дуги может быть, например, межвитковое замыкание дугогасительных катушек аппарата. Чаще всего следствием межвиткового замыкания дугогасительной катушки бывает не только ухудшение состояния контактов, но и перекрытие изоляционных поверхностей электрической дугой.
Другой причиной более продолжительного горения дуги, сопровождающегося часто ее повторными зажиганиями, является заедание подвижной системы контактора, замедляющее его отключение. К таким же последствиям приводит неполное отключение подвижного контакта, как это случается в быстродействующем выключателе.
Неправильное, вернее, несвоевременное срабатывание аппарата вызывает оплавление контактов аппаратов, вообще не предназначенных для отключения под током, например, реверсоров, тормозных переключателей и т. п. Такое срабатывание аппарата происходит, например, при коротком замыкании на "землю" или взаимном замыкании низковольтных проводов, нарушенной регулировке блокировочных контактов и при неправильном управлении электровозом.
Наблюдения показывают, что при плохом состоянии контактных поверхностей коммутирующего аппарата при токе 10-20 А уже через 5-8 мин после включения температура нагрева контактов может достичь 230-240° С, что соответствует температауре плавления олова. Даже при таких сравнительно небольших токах через 30-40 мин нагрев контактов увеличивается до 1080-1090° С, что соответствует температуре плавления меди. Это приводит к образованию устойчивого моста из расплавленного металла между контактами включенного аппарата.
В результате могут произойти расплавление самих контактов, выплавление проводов и шунтов из наконечников, отжиг меди шунтов и их оплавление, обугливание изоляции включающих и дугогасительных катушек, выгорание смазки из узлов трения, сильное закопчение стенок и оплавление металлических деталей дугогасительных камер, перекрытие дугой изоляционных поверхностей и другие тяжелые последствия вплоть до пожара в высоковольтной камере.
Таким образом, ухудшение состояния силовых контактов практически всегда связано с ухудшением состояния всего аппарата. В некоторых электрических цепях даже небольшое ухудшение контакта может привести к очень неблагоприятным последствиям. Здесь имеются в виду цепи, в которых ток разделяется на две ветви с небольшим сопротивлением, соизмеримым с переходным сопротивлением контакта (например, параллельное включение двух обмоток возбуждения, резисторов в цепи ослабления возбуждения). В этом случае даже небольшой подгар контакта приводит к неравномерному распределению тока между ветвями, чрезмерному нагреву одной цепи по сравнению с другой, а в цепях ослабления возбуждения - даже к недопустимой перегрузке отдельных тяговых двигателей.
Следовательно, при обнаружении сильно оплавленных контактов ни в коем случае нельзя ограничиться их зачисткой или заменой. Необходимо определить причину оплавления, устранить ее, тщательно отрегулировать аппарат.
Нажатие контактов обычно проверяют пружинным динамометром. Учитывая, что пружины, прижимающие контакты аппаратов, имеют значительную жесткость, нажатие контролируют непосредственно в момент отрыва одного контакта от другого. Для этого между контактами зажимают тонкую бумажную полоску (рис. 65). Затем, зацепив динамометр за подвижный контакт, тянут его строго по линии отключения контакта, одновременно пытаясь вытащить бумажную полоску. Для исключения ошибки в измерении место подсоединения динамометра надо выбирать так, чтобы линия приложения усилия к динамометру проходила через точку соприкосновения контактов. Если этого нельзя сделать из-за особенностей аппарата, для зацепления динамометра выбирают другую удобную точку. При этом шкалу прибора тарируют таким образом, чтобы ее показания соответствовали действительному значению нажатия контактов. Показания приборов снимают непосредственно в момент ослабления бумажной полоски.
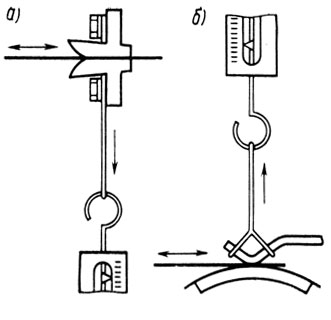
Рис. 65. Схемы проверки нажатия контактов
Качество контакта ножевых разъединителей характеризуется усилием на рукоятке: при включении оно должно быть 210-250 Н (21-25 кгс), а при отключении - 130-160 Н (13-16 кгс). При уменьшении усилий ниже указанных значений подтягивают болты и ослабленные пластинчатые пружины, а пружинные шайбы заменяют новыми.
Важными факторами, определяющими устойчивую работу подвижных контактных соединений, являются раствор (разрыв или раскрытие), притирание и провал контактов. Раствор - это кратчайшее расстояние А между контактами полностью выключенного реле или контактора (рис. 66). С одной стороны, при уменьшении раствора увеличивается вероятность повторного зажигания электрической дуги между контактами при включении аппарата. Возможны также случаи, когда дуга может вообще не погаснуть. У групповых переключателей в условиях повышенной ионизации воздушного пространства при отключении соседних контакторов может произойти перекрытие между контактами выключенного контактора, имеющего малый раствор контактов. С другой стороны, при увеличении раствора контактов больше номинального уменьшается нажатие и нарушается процесс притирания контактов.
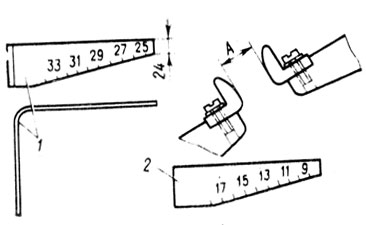
Рис. 66. Раствор контактов А и шаблоны для измерения раствора контактов: 1 - контакторов ПК. ПКГ, МК-310Б, МК-15-01, КВЦ-2А: 2 - переключателей ТК-8, PK-8 и контактора МКП-23
У большинства аппаратов раствор контактов удобно измерять штангенциркулем, однако целесообразнее применять для каждого аппарата проходные и непроходные шаблоны (см. рис. 66). Пользуясь измерительными приспособлениями, стараются не нажимать на контакты, чтобы не сместить их и не деформировать держатель. Особенно это относится к реле, имеющим небольшое нажатие контактов.
О притирании контактов уже говорилось ранее (см. с. 50), Надо помнить, что хорошее притирание обеспечивается геометрическими размерами деталей подвижного контакта, включающими и притирающими пружинами, формой контактов. У большинства аппаратов оно зависит от провала подвижного контакта.
Под провалом П подразумевают расстояние, которое мог бы пройти подвижный контакт, если у полностью включенного аппарата убрать неподвижный контакт (рис. 67). Однако в действительности измерить это расстояние не представляется возможным. Чаще всего провал определяют косвенно по зазору между контактодержателем и рычагом. Измеряют этот зазор в зависимости от конструкции контактной системы угловыми или линейными п