


8. Техническое обслуживание ТО-3
Общие сведения. Перед постановкой электровоза на канаву для выполнения ТО-3 ходовые части очищают, а тяговые двигатели продувают сжатым воздухом. В зимнее время очищают снегозащитные фильтры. Перед началом технического обслуживания проверяют работу вспомогательных машин, регулятора напряжения, реле обратного тока, действие тормозов и песочницы. Мегаомметром измеряют сопротивление изоляции обмоток тяговых двигателей, изоляторов крышевого оборудования и электрической аппаратуры.
При ТО-3 осматривают основные узлы ходовых частей, рессорного и люлечного подвешивания, тормозной рычажной передачи, ударносцепных устройств, оборудование песочниц, тяговые двигатели, вспомогательные машины, низковольтную и высоковольтную аппаратуру, пусковые резисторы, крышевое оборудование, аккумуляторную батарею, пневматическое оборудование, устройства автоматической локомотивной сигнализации и радиосвязи. Выявленные при этом неисправности, а также дефекты, записанные в журнале технического состояния электровоза, устраняют.
По окончании работ по ТО-3 проверяют электровоз под рабочим напряжением контактной сети. При этом убеждаются в правильности включения аппаратов, работы вспомогательных машин, трогании с места при управлении из обеих кабин, проверяют работу тормозов. ТО-3 выполняют рабочие комплексных и специализированных бригад на ремонтных стойлах основного локомотивного депо.
Механическое оборудование. Очищают от грязи и осматривают буксовые узлы, бандажи колесных пар, рамы тележек, рессорное и люлечное подвешивание, тормозную рычажную передачу, противоотносное и противоразгрузочное устройства, боковые опоры. При осмотре рам особое внимание обращают на выявление трещин в боковинах, поперечных и шкворневых балках, кронштейнах и стойках. Молотком обстукивают все боковые соединения на раме и убеждаются в наличии шайб, шплинтов, стопорных планок. Ослабшие соединения укрепляют, дефектные детали заменяют.
Проверяют крепление съемных вертикальных и горизонтальных упоров на раме и зазоры. При вертикальном зазоре менее 10 мм кузов поднимают и осуществляют ревизию пружин боковых опор. Просевшую или изломанную пружину заменяют. При вертикальном зазоре от 10 до 14 мм зазор восстанавливают с помощью регулировочных прокладок.
На электровозах ВЛ8, ВЛ23, ВЛ22М проверяют состояние сочленения тележек, плотность прилегания и крепления подбуксовых струнок.
Осматривают крепление накладок под ролик противоразгрузочного устройства на поперечинах рамы тележки; их износ не должен превышать 6 мм.
При осмотре колесных пар убеждаются в отсутствии на бандажах трещин, выбоин (ползунов), плен, раздавленностей, вмятин, отколов, раковин, выщербин, ослабления бандажей на ободе центра, их сдвига, ослабления бандажного кольца. Замеряют толщину бандажа, которая должна быть не менее 40 мм, прокат, определяют вертикальный подрез гребня и остроконечный накат. Убеждаются в отсутствии трещин в ступицах, дисках, спицах и ободьях колесных центров, признаков ослабления или сдвига ступиц на оси. На электровозах с челюстными буксами, кроме того, измеряют поперечные и продольные разбеги колесных пар.
Проверяют состояние и крепление деталей рессорного и люлечного подвешивания, гидравлических гасителей колебаний, ослабшие соединения закрепляют. Подвески, пружины, предохранительные скобы при наличии трещин заменяют. Подлежат замене рессоры, имеющие сдвиг листов относительно хомута, а также рессоры с трещинами в листах или хомуте.
При осмотре люлечного подвешивания обращают внимание на состояние крепления болтов балансиров к раме, наличие стопорных шайб и шплинтов. При необходимости проверяют резьбу болтов и гаек и крепят их. Стержни и пружины, опорные шайбы стержня и стаканы при наличии трещин и изломов заменяют. Стержни, имеющие выработки у отверстий опор, также заменяют. Контролируют зазор между опорой и прокладкой; он должен быть не менее 4 мм. Замеряют также высоту пружин в сборе с прокладками; она должна быть не менее 300 мм.
Буксы колесных пар и их поводки подвергают тщательному осмотру. Проверяют надежность крепления крышек букс, наличие трещин в корпусе и крышках, крепление поводков. Утечки смазки не допускаются. Замеряют зазор между дном паза в буксе и рамой, который должен быть не менее 0,2 мм. Оборванные болты буксовых крышек высверливают и заменяют новыми. Если это не удается сделать без съема буксы, последнюю демонтируют. На электровозах с челюстными буксами тщательно контролируют состояние буксовых направляющих. На электровозах ЧС проверяют по сигнализаторам состояние устройств заземления силовой цепи. Молотком обстукивают и проверяют крепление половин кожуха редуктора одну к другой и к остову
Тягового двигателя. По отсутствию течи смазки убеждаются в том, что трещин нет и уплотнение эффективно выполняет свои функции. При необходимости добавляют смазку в кожуха редукторов. Трубку-сапун прочищают. На электровозах ЧС тщательно проверяют узел подвески редуктора, состояние подвески и валиков, наличие и крепление стопорных планок.
В отсутствии чрезмерного нагрева моторно-осевых подшипников убеждаются на ощупь, а надежность крепления их шапок проверяют путем обстукивания молотком. Контролируют уровень и состояние масла, убеждаются в отсутствии его обводнения и течи, контролируют плотность прилегания крышек заправочной горловины. При необходимости масло доливают или заменяют.
Осматривают маятниковые подвески тяговых двигателей, крепление валиков, гаек, обращают внимание на состояние резиновых шайб. Трещины на подвесках, а также выпучивание резины на габариты металлических дисков не допускаются. Дефектные детали в таких случаях подлежат замене. При траверсном подвешивании тяговых двигателей (электровозы ВЛ8, ВЛ23, ВЛ22М) проверяют состояние пружин, балок и направляющих стержней.
Осматривая тормозную рычажную передачу и ручной тормоз, обращают особое внимание на выявление трещин и надрывов в деталях тормозной рычажной передачи, на наличие и состояние предохранительных устройств, крепление валиков и тормозных колодок, расположение их относительно бандажей колесных пар. Изношенные тормозные колодки заменяют. Проверяют выход штоков тормозных цилиндров и при необходимости регулируют тормозную рычажную передачу. Выход штоков должен быть в пределах 75-100 мм.
Осуществляют пробное торможение ручным тормозом и краном вспомогательного тормоза. Убеждаются в том, что в заторможенном состоянии все тормозные колодки прижаты к бандажам колесных пар, а в отпущенном зазор между ними составляет 5-15 мм. Проверяют состояние и крепление воздухо- и пескопроводных труб и рукавов, форсунок, песочных бункеров. Неплотно прилегающие крышки бункеров подгоняют по месту, неисправные крышки и сетки заменяют. Дефектные трубы, рукава и другие детали ремонтируют либо заменяют. Проверяют подачу песка под бандажи колесных пар и при необходимости регулируют подачу песка и положение наконечников пескопроводных труб относительно головок рельсов и бандажей колесных пар.
Осматривают автосцепное устройство, проверяют состояние и крепление клина, хомута, плиты фрикционного аппарата, маятниковых болтов и болтов крепления розеток. Неисправные детали заменяют. Измеряют высоту автосцепки от головок рельсов. Высоту автосцепки регулируют навариванием головок маятниковых болтов или привариванием к центрирующей балочке пластин толщиной до 10 мм.
Действие механизма автосцепки проверяют следующим образом. Лапу замкодержателя утапливают внутрь головки автосцепки и делают попытку втолкнуть рукой замок. Если замок не уходит дальше после упора верхнего плеча собачки в противовес замкодержателя, то устройство, предохраняющее от саморасцепа, считается исправным.
Обстукиванием молотком проверяют крепление путеочистителя и приемных катушек АЛСН, наличие и целостность предохранительных тросиков. Замеряют и при необходимости регулируют высоту нижней кромки путеочистителя, которая должна быть не менее 100 мм. Проверяют исправность скоростемера и его привода, устройств автоматической локомотивной сигнализации, радиосвязи, тифона. При необходимости заменяют мембрану тифона.
Смазывают и заправляют маслом узлы и детали механического оборудования согласно карте смазки.
Тяговые двигатели и вспомогательные машины. Перед постановкой электровоза в цех необходимо обдуть тяговые двигатели снаружи сжатым воздухом от магистрали депо или электровоза, а также очистить их снаружи от пыли и грязи, а зимой - от снега и льда и в первую очередь у смотровых люков и заправочных отверстий.
При ТО-3 особое внимание уделяют проверке технического состояния узлов и деталей электрических машин, которые оказывают решающее влияние на эксплуатационную надежность электровозов. Коллекторные люки открывают, проверяют состояние замков, крышек, уплотнительных прокладок. Осматривают щеточно-коллекторные узлы. Перед осмотром тяговые двигатели продувают сжатым воздухом (с отсосом пыли).
Проверяют техническое состояние коллектора, щеткодержателей, кронштейнов, изоляторов, перемычек, электрощеток; болты крепления кронштейнов, щеткодержателей, щеточных проводников, если они ослабли, подтягивают. Изоляторы или изоляционные пальцы, на которых обнаружены дефекты (из-за перебросов, кругового огня или других причин) изоляционной поверхности на 20% и более по длине перекрытия, заменяют исправными.
Проверяют состояние изоляционного конуса коллектора, якорных бандажей. Следы перебросов зачищают, изоляционные поверхности восстанавливают покрытием их изоляционной эмалью воздушной сушки (НЦ-929 или ГФ-92ХС). При обнаружении следов переброса на тяговых двигателях ГЛ-2К или НБ-407, а также на всех тяговых двигателях пассажирских электровозов для осмотра щеточных узлов проворачивают траверсы. В случаях когда на коллекторе не обнаружено засорения межламельных канавок или затягивания их медью коллекторных пластин, то от пыли и грязи коллектор очищают волосяной или капроновой щеткой и протирают увлажненными в бензине салфетками. Затягивание канавок медью устраняют снятием с коллекторных пластин фасок.
Электрощетки, у которых обнаружены отколы, трещины, изломы, повреждения проводников или резиновых амортизаторов, а также износ выше установленных норм, заменяют новыми. Браковочная высота электрощеток составляет: для тяговых двигателей ДПЭ-400, НБ-411, НБ-406Б - 35 мм, ТЛ-2К1 - 25, НБ-407Б - 28, AL-4846 - 21 мм. Новые электрощетки перед установкой притирают на приспособлении или на коллекторе, подложив под электрощетки стеклянное полотно.
Проводники электрощеток скручивают и надежно закрепляют болтами на корпусе щеткодержателя. Во время установки электрощеток следят за тем, чтобы их проводники не попадали под нажимные пальцы щеткодержателей.
После ремонта щеточных узлов траверсу устанавливают на место, обеспечивая совпадение рисок, выбитых на траверсе и остове, и прочно закрепляют. Проверяют состояние подводящих кабелей, при необходимости закрепляют их на кронштейнах. Крепление должно быть прочным и исключать возможность вибрации кабелей и перетирания их изоляции.
Осматривают видимые части полюсных катушек, проверяют прочность крепления кабелей к скобам остова, состояние лобовых частей компенсационных катушек (на тяговых двигателях ТЛ-2К1, НБ-407Б); выявленные дефекты устраняют. Если на кабелях обнаружено вздутие изоляции или их резкий изгиб, то такой кабель проверяют дополнительно, исключая возможность излома жил в этих местах.
После осмотра и ремонта щеточно-коллекторных узлов и устранения всех обнаруженных дефектов устанавливают коллекторные люки, обеспечивая их плотное прилегание, надежное уплотнение щелей, исправность замков.
Снаружи проверяют целостность выхлопных козырьков, плотность прилегания и целостность вентиляционных патрубков. Неплотности в местах прилегания патрубков к остову или кузову устраняют подгонкой их по месту, порванные патрубки зашивают или заменяют исправными.
Осматривают остовы тяговых двигателей снаружи: выявляют трещины, проверяют плотность затяжки болтов полюсов, подшипниковых щитов, шапок моторно-осевых подшипников.
Ослабшие болты подтягивают, со срывами резьбы заменяют исправными.
Проверяют состояние трубок, предназначенных для запрессовки смазки, наличие на них пробок, состояние крышек подшипниковых щитов. Следы вытекания смазки, а также выявленные на ощупь повышенные нагревы отдельных крышек могут быть вызваны дефектами в подшипниках и требуют дополнительной проверки узла с прослушиванием подшипников.
Электровозы, на которых обнаружены признаки повышенного нагрева подшипников, выдавать в эксплуатацию без тщательной проверки и устранения неисправностей не разрешается.
Обращают внимание на состояние защитных рукавов кабелей, крепление выводных кабелей в клицах, в выводных коробках и хомутах. При необходимости клицы разбирают и выявленные дефекты устраняют, порванные и потертые рукава заменяют или ремонтируют.
Проверяют надежность крепления пластин на поддерживающих выступах подвески тяговых двигателей, при обнаружении ослаблений пластину приваривают по контуру. При потере пластины или износе металла выступа тяговый двигатель выкатывают.
Обращают внимание на состояние компаундной массы на головках полюсных болтов у верхних полюсов и у полюса, расположенного у моторно-осевой горловины; трещины в компаундной массе или ее выкрашивание свидетельствуют о возможном ослаблении или изломе болтов.
В зимнее время проверяют состояние и крепление устройств, предназначенных для защиты тяговых двигателей от попадания снега, - снегозащитных кожухов, сеток и заглушек - и обеспечивают их исправность.
Бспохмогательные электрические машины осматривают снаружи, а затем открывают, как и на тяговых двигателях, крышки коллекторных люков и проверяют состояние их щеточно-коллекторных узлов и видимых участков передней лобовой части якоря и магнитной системы остова.
При внешнем осмотре проверяют прочность крепления машин к их основаниям, на электровозах ЧС - состояние клиноременной передачи генератора тока управления, при необходимости регулируют натяжение ремней, негодные ремни заменяют.
У электрических машин с принудительным охлаждением (НБ-431 всех индексов, ТЛ-122 и др.) проверяют состояние подводящих патрубков и обеспечивают свободный доступ в электродвигатели охлаждающего воздуха. Предохранительные сетки очищают от пыли и загрязнений.
Щеточно-коллекторные узлы вспомогательных электрических машин осматривают и ремонтируют (при необходимости) так же, как щеточно-коллекторные узлы тяговых двигателей.
Токоприемники. Высоковольтное и низковольтное оборудование. При ТО-3 проверку электрооборудования начинают с измерения сопротивления изоляции всех силовых аппаратов, обмоток тяговых двигателей и вспомогательных машин. Для измерений используют мегаомметр напряжением 2500 В. Благодаря малой мощности этого прибора прикосновение к токоведущим частям электровоза во время проверки не представляет непосредственной опасности. Однако электрический ток может вызвать непроизвольные движения и быть причиной ушибов или падения. Поэтому сопротивление изоляции целесообразно измерять до начала всех работ, предварительно убедившись в отсутствии людей на крыше электровоза.
Для измерения силовую цепь обычно разбивают на несколько участков. Перечень и характеристика этих участков и нормы сопротивления изоляции для них приведены на с. 345.
Одним из участков является все крышевое оборудование. При измерении сопротивления изоляции этого участка на электровозе ВЛ10 включают крышевые разъединители 47-1 и 47-2 (рис. 22), убеждаются в том, что шинный разъединитель 58-1 низковольтных розеток 49-1 и 50-1 отключен и быстродействующие выключатели БВП-5 (51-1) и БВЗ-З (53-2) находятся в выключенном состоянии.
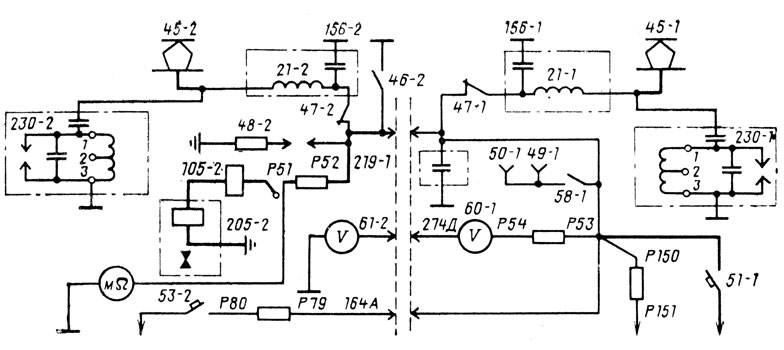
Рис. 22. Схема измерения сопротивления изоляции крышевого оборудования электровоза ВЛ10
Цепь вольтметров разрывают отсоединением провода от зажима Р53 добавочного резистора. Войдя в высоковольтную камеру второй секции, закрывают ее так же, как и первую, с тем, чтобы отключить заземляющие разъединители 46-1 и 46-2, и отсоединяют провод от зажима Р51 добавочного резистора реле контроля защиты и вентиля защиты.
Перед измерением проверяют исправность мегаомметра. Переключатель устанавливают в положение МΩ и, вращая ручку прибора при разомкнутых зажимах, убеждаются в том, что стрелка установилась на отметку ∞ шкалы мегаомов, а при замкнутых - на 0.
После этого один провод от зажима "Линия" мегаомметра подключают к проводу, отсоединенному от резистора Р51-Р52, а другой провод (от зажима "Земля") - к корпусу электровоза в том месте, где нет краски. Результаты измерения зависят от продолжительности приложения напряжения, поэтому, равномерно вращая ручку, снимают показания прибора через 30-60 с после начала измерения.
Поскольку во время измерения сопротивления изоляции крышевого оборудования необходимо находиться в высоковольтной камере и при отключенных заземляющих разъединителях подсоединять мегаомметр непосредственно к цепи токоприемников, запрещается выполнять измерения при стоянке электровоза под контактным проводом, находящимся под напряжением.
Для измерения сопротивления изоляции обмоток вспомогательных машин и печей нужно разорвать минусовую цепь (рис. 23), отсоединив от сборной шины (панели заземления) в высоковольтной камере первой секции более толстый кабель, идущий через быстродействующий выключатель БВЗ-2 (53-2) к счетчику электроэнергии. Выводы мегаомметра подсоединяют к панели заземления 39-2 и корпусу электровоза. Чтобы установить место пониженного сопротивления изоляции, нужно разбить проверяемую цепь на отдельные участки, изолированные друг от друга.
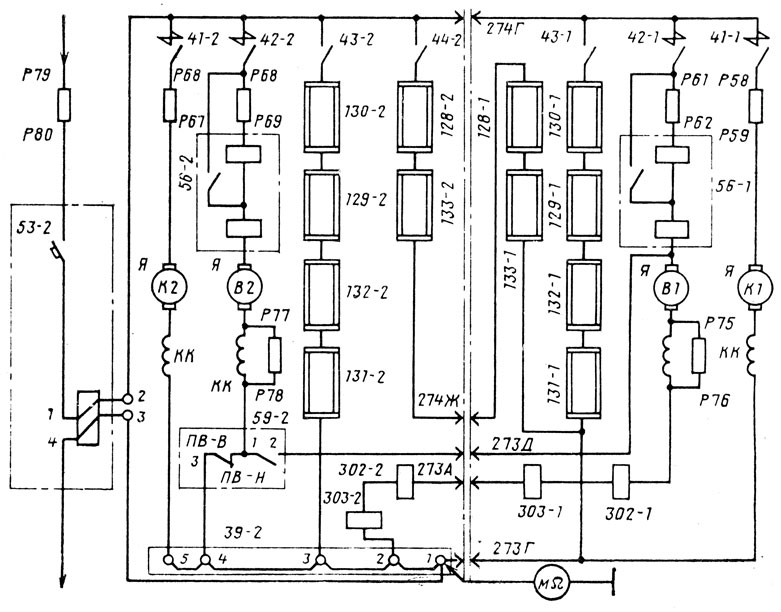
Рис. 23. Схема измерения сопротивления изоляции вспомогательных машин электровозов ВЛ10
Так, в рассматриваемом примере можно первоначально отсоединить от зажима 1 панели заземления 39-2 провод 273Г, идущий от обмотки главных полюсов электродвигателя первого компрессора, и измерить сопротивление изоляции цепи, состоящей из демпферного резистора Р58-Р59 части контакторов 41-1, 43-1, 44-2, обмоток якоря и полюсов электродвигателя К1, электронагревательных печей 131-1, 132-1, 129-1, 130-1, 133-1, 128-1, 133-2, 128-2 и соединительных проводов. Далее для поиска отказавшего элемента целесообразно использовать метод половинного исключения, описанный на с. 38. Затем таким же образом можно измерить раздельно сопротивление изоляции цепи электродвигателя вентилятора В1 (отсоединив провод 273А от зажима 2 панели заземления 39-2) и других цепей.
Независимо от того, последовательно или параллельно соединены элементы, составляющие контролируемую цепь, в измерительной схеме (мегаомметр - контролируемая цепь - корпус электровоза - мегаомметр) сопротивления изоляции
всех элементов соединены параллельно. Так, если разбить контролируемую цепь на две части и измерить сопротивление изоляции каждой части, то общее сопротивление изоляции всей цепи можно подсчитать так же, как подсчитывается общее сопротивление двух параллельных ветвей:
Rиз.общ=Rиз1Rиз2/(Rиз1+Rиз2)
где Rиз1, Rиз2 - соответственно сопротивления изоляции первой и второй частей цепи.
Сопротивление изоляции каждой отдельно взятой части цепи может быть много больше ее общего сопротивления. Например, в результате увлажнения сопротивление изоляции всех восьми тяговых двигателей электровоза ВЛ10 может быть равным 0,5 МОм, а каждой отдельно взятой пары тяговых двигателей - около 2 МОм.
Однако следует учитывать, что мегаомметр является прибором с крутопадающей характеристикой: при увеличении тока во внешней цепи между его зажимами напряжение на выходе прибора резко падает. В то же время косвенно оцениваемый мегаомметром ток утечки изоляции обычно зависит от значения приложенного напряжения. Поэтому сопротивление изоляции каждого из двух одинаковых участков электрической цепи может быть не в 2 раза больше сопротивления изоляции всей цепи, а, например, только в 1,8 раза.
Основной причиной снижения сопротивления в эксплуатации являются такие повреждения изоляции, как пробой, механическое разрушение или касание неизолированными токоведущими частями корпуса электровоза. В этих случаях при установке переключателя в положение "МОм" и даже "кОм" стрелка прибора устанавливается на 0. Практически в то же положение она будет устанавливаться при последующем измерении более мелких участков, включающих поврежденный элемент, благодаря чему, последовательно отсоединяя исправные звенья цепи или используя метод средней точки (см. с. 38), нетрудно отыскать место неисправности.
После измерения сопротивления изоляции приступают непосредственно к осмотру и ремонту высоковольтной аппаратуры электровоза. Как и при ТО-2, в первую очередь осматривают аппараты, при неисправности которых запрещается выдавать электровозы под поезда: токоприемники, защитную аппаратуру от токов короткого замыкания, перегрузок, боксования и нарушений режима напряжения, автостоп, автоматическую локомотивную сигнализацию и аккумуляторную батарею. Затем обязательно проверяют исправность аппаратов, о неудовлетворительной работе которых сделаны записи в журнале технического состояния локомотива за время, прошедшее со дня выхода электровоза из последнего текущего ремонта. Чтобы не задержать выпуск электровоза из ТО-3, начинают ремонт с выполнения работ, требующих наибольших затрат времени.
Опыт, накопленный различными депо, обязывает при осмотре электрической аппаратуры больше уделять внимания аппаратам и узлам, известным недостаточной надежностью, неисправность которых приводит к серьезным затруднениям на линии: пусковым резисторам, групповым переключателям, индивидуальным контакторам и высоковольтным проводам.
Осматривая аппараты, оценивают состояние контактных поверхностей, болтовых соединений, креплений проводов и исправность покрова изоляционных деталей. При этом руководствуются простым правилом, что изменение внешнего вида и привычного состояния аппаратов не бывает беспричинным и позволяет обнаружить возможное повреждение или устранить последствия уже свершившегося повреждения.
Работоспособность электрических аппаратов в большой степени определяется надежностью крепления токоведущих деталей. Чем лучше контакт, тем меньше переходное сопротивление и нагрев при протекании тока. При сильном нагреве контакта количество тепла, выделяемого в нем, с течением времени увеличивается благодаря окислению контактной поверхности. В результате нагрев может быть настолько интенсивным, что приведет к пережогу наконечников кабелей и проводов, взаимному свариванию контактов аппаратов и обугливанию изоляции близко расположенных деталей. Поэтому при ТО-3 следует проверять прочность крепления болтовых соединений и токоведущих деталей.
Для проверки исправности крепления сильноточного проводника можно, взявшись за него рукой, попытаться слегка покачать проводник вокруг болта.
В большинстве случаев затяжку крепежных деталей проверяют с помощью гаечного ключа или отвертки. Наиболее целесообразно использовать для этой цели динамометрические (моментные) гаечные ключи или отвертки. Такой ключ может быть контролируемым или предельным. Контролируемый гаечный ключ имеет указатель момента. При достижении определенного значения крутящего момента может появляться световой или звуковой сигнал. Предельный гаечный ключ при достижении заданного крутящего момента автоматически отключается, что предотвращает перетяжку резьбы.
В электрических аппаратах ослабление крепления коммутирующих контактов легко обнаружить по изменению их цвета: потемнению или посинению. Расплавление и даже сваривание контактов может произойти не только из-за ослабления крепления подвижных контактов, но и из-за ухудшения состояния контактных поверхностей или уменьшения нажатия, площади прилегания, притирания или провала контактов.
Принято считать, что при включении и выключении контактора подвижный контакт перекатывается и проскальзывает по поверхности неподвижного контакта, благодаря чему должно происходить очищение контактных поверхностей от окислов и загрязнений. В действительности процесс включения происходит более сложно, поскольку контакты сближаются с большой скоростью. Удар подвижного контакта 1 (рис. 24) о неподвижный 2 вызывает их упругую деформацию. В результате подвижный контакт вновь отскакивает и вновь соударяется с неподвижным. Это явление, называемое вибрацией контактов при включении, сопровождается перекатыванием подвижного контакта 1. У электромагнитных аппаратов вибрация контактов усиливается вследствие вибрации якоря, вызванной его упругим соударением с якорем электромагнита.
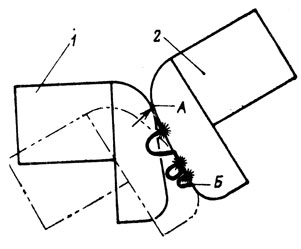
Рис. 24. Траектория движения силовых контактов контактора при включении
Характер вибрации контактов определяется большим числом факторов. В частности, продолжительность вибрации обратно пропорциональна начальному натяжению притирающей пружины контактора. Обычно эта продолжительность составляет 0,005-0,025 с. За такое время происходит 3-4, иногда 10-12 отскоков подвижного контакта.
При первом же соприкосновении контактов в точке А по коммутируемой ими цепи начинает протекать ток, поэтому при отскоке и расхождении контактов под током между ними возникает мостик расплавленного металла, а на поверхности контактов у оснований этого мостика образуются кратеры небольших размеров (на рис. 24 эти места отмечены звездочками).
Вибрация контактов при включении является закономерным явлением и характерна для любого коммутирующего аппарата, будь то контактор или реле. Но последствия ее различны. У большинства контакторов вибрация не приводит к существенному ухудшению качества контактного соединения. Во-первых, окончательно постоянный контакт устанавливается в точке Б, где поверхность свободна от поджогов. Во-вторых, образование мостика расплавленного металла приводит к разрушению окисной пленки на контактной поверхности и в определенной мере способствует самоочищению контактов.
При отключении аппарата благодаря взаимному перемещению контактов место их постоянного соприкосновения и место образования дуги не совпадают. По мере уменьшения толщины контактов место постоянного соприкосновения и место разрыва перемещаются по поверхности контактов, исключая сильный подгар в одной точке.
Проверяя притирание или провал, включают аппарат вручную и в зависимости от его конструкции наблюдают непосредственно за перекатыванием контактов. При этом рычаг подвижного контакта должен иметь некоторый свободный ход после соприкосновения контактов.
Одновременно с осмотром контактов проверяют состояние дугогасительных камер, убеждаются в отсутствии трещин и чрезмерных прогаров стенок. Следы закопчения на внутренних сторонах стенок должны указывать на то, что электрическая дуга равномерно растягивается и гаснет внутри камеры без вредных завихрений и задержек около перегородок и других выступающих частей камеры.
Внутренние поверхности стенок очищают от сильных отложений копоти и вкраплений меди легкими прикосновениями наждачным полотном. Застывшие брызги металла снимают с металлических деталей и дугогасительных рогов, расположенных либо непосредственно в камере, либо прикрепленных к рычагам контактов.
Осматривая дугогасительные катушки, убеждаются в отсутствии повреждений выводов, целостности корпусной и межвитковой изоляции, отсутствии следов сваривания отдельных витков и исправности магнитопроводов.
Состояние электромагнитных приводов аппаратов проверяют, как правило, включая их вручную. Включение и отключение должны происходить легко, без заеданий. Контролируют состояние соединений и креплений деталей. Пневматические приводы аппаратов проверяют под действием воздуха, нажимая на грибки включающих вентилей. Привод должен работать без утечек воздуха и обеспечивать полное включение аппарата.
Повреждения электрических аппаратов электровозов, вызванные износом деталей приводов, в эксплуатации происходят сравнительно редко и, как правило, являются следствием неудовлетворительно выполненного планового ремонта, отсутствия или недоброкачественного состава смазки, неправильного подбора материала трущихся поверхностей. К таким повреждениям относятся: повышенный зазор между валиком и втулкой, чрезмерный износ клапанов, седел, потеря герметичности пневматических приводов в результате порчи кожаных манжет и уплотняющих прокладок. При надлежащем качестве планового ремонта эти нарушения в эксплуатации встречаются редко.
Большое внимание при ТО-3 уделяют уходу за изоляцией электрической аппаратуры и проводов. Приведем примеры хара