


§ 20. Ремонт тяговых электродвигателей
При малом периодическом ремонте тепловоза производятся следующие работы по тяговым электродвигателям: продувка внутри и обдувка снаружи сжатым воздухом, осмотр, очистка, протирка коллекторов, замена негодных пружин щёткодержателей и щёток с подбором последних по обоймам и притиркой по коллектору; регулировка нажатия щёток на коллектор и зазоров между коллектором и щёткодержателями. В доступных местах проверяют укладку и крепление проводов и межкатушечных соединений; мегомметром проверяют состояние изоляции обмоток полюсов и якоря; проверяют зазор у моторно-осевых подшипников, добавляют в них смазку; измеряют продольный разбег остова относительно колёсной пары и через каждые 30 ООО км пробега тепловоза добавляют смазку в роликоподшипники якоря; проверяют состояние остова и устраняют неисправности в его подвешивании, кроме того, осматривают изоляцию подводящих проводов и соединительные рукава для подачи охлаждающего воздуха; снимают нижние половины кожухов для осмотра зубчатой передачи.
При большом периодическом ремонте, помимо работ, предусмотренных малым периодическим ремонтом, делают ревизию подбивке моторно-осевых подшипников.
При подъёмочном ремонте все тяговые электродвигатели вместе с колёсными парами выкатывают из-под тепловоза, разбирают и ремонтируют с пропиткой якоря. Щётки заменяют новыми, коллекторы протачивают, продороживают и шлифуют. Методом падения напряжения проверяют обмотку якоря на отсутствие межвитковых замыканий, осматривают пайку петушков. Проверяют межкатушечные соединения и выводные провода. Производится освидетельствование крепления полюсных сердечников и насадка катушек. Осуществляется ремонт механической части остова. Через один ремонт, связанный с пропиткой, делают ревизию полюсных катушек со сменой негодной покровной изоляции, заменой негодных выводных проводов, с пропиткой и покрытием лаком всех катушек. Вкладыши моторно-осевых подшипников в случае замены или заливки пришабривают к шейкам оси, а негодные якорные роликовые подшипники заменяют.
При заводском ремонте производят:
1) разборку и сборку тяговых электродвигателей со снятием катушек;
2) ремонт катушек с заменой корпусной или покровной изоляции, проверкой межвитковой и межслойной изоляции, перепайкой или заменой не-исправных выводных проводов;
3) ремонт остова с наплавкой или металлизацией и расточкой горловин под подшипниковые щиты и моторно-осевые подшипники; наплавкой и строжкой плоскостей соединения остова с шапками и восстановлением резьбовых и проходных отверстий;
4) ремонт или замену сердечников полюсов, моторно-осевых шапок, подшипниковых щитов, крышек подшипниковых щитов, коллекторных люков и других деталей остова;
5) ремонт якорных подшипников с расклепкой сепараторов;
6) замену или перезаливку моторно-осевых подшипников;
7) ремонт щёткодержателей с разборкой и заменой деталей.
После окончания подъёмочного и заводского ремонта тяговые электродвигатели испытывают на стенде под нагрузкой.
Осмотр тяговых электродвигателей
На фиг. 220 представлены продольный и поперечный разрезы тягового электродвигателя ДК-304Б, установленного на тепловозах ТЭ1 и ТЭ2.
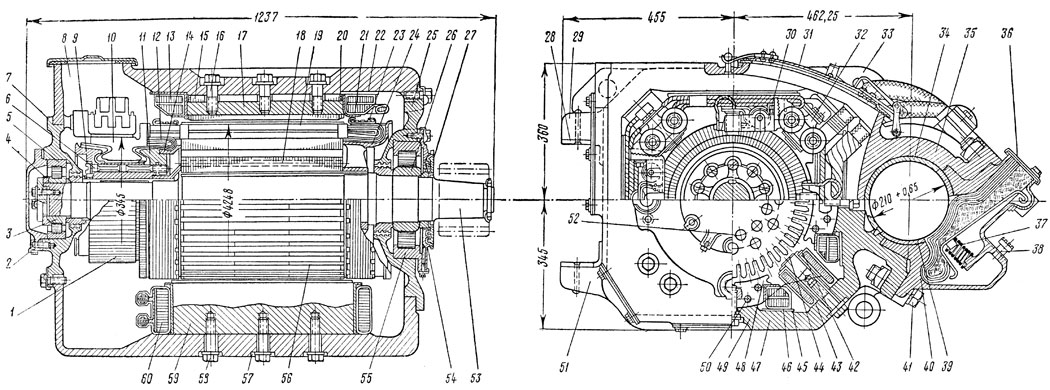
Фиг. 220. Общий вид тягового электродвигателя ДК-304Б: 1 - коллектор; 2 - крышка подшипника; 3 - внутреннее кольцо роликового подшипника; 4 - упорное кольцо подшипника; 5 - наружное кольцо роликоподшипника; 6 - коллекторные болты; 7 - подшипниковый щит; 8 - коллекторный люк; 9 - шайба коллектора передняя; 10 - коллекторные пластины; 11 - шайба коллектора; 12 - уравнительные соединения; 13 - катушка главного полюса; 14 - передняя нажимная шайба якоря; 15 - сердечник главного полюса; 16 - болты крепления сердечников полюсов; 17 - стержень сердечника главного полюса; 18 - железо якоря; 19 - обмотка якоря; 20 - стальные накладки; 21 - фланец; 22 - рамка; 23 - стальной бандаж; 24 - задняя нажимная шайба якоря; 25 - задний подшипниковый щит; 26 - внутреннее кольцо подшипника; 27 - лабиринтное кольцо; 28 - накладка; 29 - прилив верхний (носик); 30 - щёткодержатель; 31 - крышка коллекторного люка; 32 - кронштейн щёткодержателя; 33 - ушки; 34 - верхняя половина моторно-осевого подшипника; 35 - выступ остова; 36 - крышка; 37 - пружина; 38 - маслёнка; 39 - нижняя половина моторно-осевого подшипника; 40 - шапка; 41 - соединительные болты; 42 - фланец; 43. 49 - приливы; - немагнитная прокладка; 45 - стальная рамка; 46 - площадка; 47 - остов; 48 - бортики; 50 - заклёпки; 51 - прилив нижний; 52 - вентиляционные отверстия; 53 - вал; 54 - крышка заднего подшипникового щита; 55 - наружное кольцо заднего роликоподшипника; 56 - якорь; 57 - углубления под болты; 58 - шайбы пружинящие; 59 - сердечник дополнительного полюса; 60 - катушка дополнительных полюсов
Во время осмотра электродвигателей необходимо следить затем, чтобы при открытии крышек люков 31 внутрь остова не попали посторонние предметы, а также вода, грязь, пыль или масло. Для этого перед открытием люков прилегающие части и сами люки надо очистить скребками и протереть салфетками. После открытия люков в случае необходимости остов внутри продувают сухим воздухом давлением до 3 ати. Продувка воздухом, имеющим большее давление, может привести к повреждению изоляции. Стенки остова внутри в доступных местах протирают чистой безворсовой салфеткой, которую рекомендуется смочить бензином или углеродистым нитрохлоридом. Эти вещества удаляют вместе с пылью масло, попавшее внутрь остова. Применение для протирки хлопчатобумажных концов запрещается.
Затем производится осмотр якоря и в первую очередь коллектора, по внешнему виду которого почти всегда можно судить о том, нормально или ненормально работал тяговый электродвигатель. Признаком его нормальной работы и хорошей коммутации является тёмно-бронзовый или фиолетовый цвет коллекторных пластин под щётками. Если потемнение (обычно синего цвета) распространено по всему коллектору, то это свидетельствует о перегреве электродвигателя.
При чрезмерном нагреве может произойти выплавление петушков.
Шероховатость, заусеницы и прочие незначительные неровности коллектора устраняют шлифовкой при помощи колодки, прикрепляемой на кронштейне к остову тягового электродвигателя. На колодке закрепляется фетр. Фетр покрывают стеклянной бумагой, при помощи которой и шлифуют коллектор. При пользовании этим приспособлением тепловоз перемещают маневровым локомотивом или собственным ходом на одной тележке. При таком способе другие тяговые электродвигатели тележки, на которой находится зачищаемый якорь, должны быть выключены.
Случайные забоины могут быть зачищены стеклянной бумагой № 000 без вращения якоря. При этом следует помнить, что местная зачистка коллектора искажает его цилиндрическую поверхность, поэтому к такому способу устранения местных неровностей на коллекторе следует прибегать в исключительных случаях.
Очищенный коллектор протирают салфеткой, смоченной бензином.
После осмотра коллектора проверяют, нет ли ослабления бандажей якоря и нарушения пайки петушков. Бандажи у миканитовых конусов должны быть чистыми, иметь гладкую стекловидную поверхность. Если это условие не выдержано, бандаж надо покрыть глифталевой эмалью № 1201 (красная эмаль). Запрещается закрашивать петушки с торца.
Тщательному осмотру подвергается щёточный аппарат, т. е. щётки, щётко-держатели, их кронштейны, пружины, а также изоляторы. Проверяется нажатие пружин на щетки, состояние щеточных шунтов и крепление щёткодержателей на кронштейнах.
Особо важное значение имеет состояние поверхности щёток, соприкасающейся с коллектором, и величина нажатия щёток. Поверхность щёток должна быть гладкой, без выщербин, отколов и трещин. Щётки должны свободно перемещаться в обоймах щёткодержателей. Изношенные и С отколотыми краями щетки заменяют; новые щетки притирают по коллектору стеклянной бумагой, как это показано на фиг. 221. Щёткодержатели с трещинами, неисправным нажимным механизмом, наплывами и поджогами в щёточных обоймах заменяют.
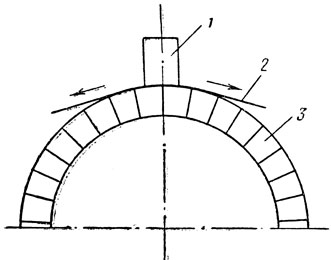
Фиг. 221. Притирка щеток по коллектору: 1 - щетка; 2 - стеклянная бумага; 3 - коллектор
Чтобы удалить металлическую пыль, образовавшуюся при зачистке коллектора, и угольную пыль после постановки новых щёток, притёртых по кол-лектору, остов, изоляторы и доступные части якоря с коллектором очищают волосяной щеткой.
Для протирки изоляторов рекомендуется применять приспособление, представленное на фиг. 222. Приспособление делают из стального полуцилиндра прикрепляемого шарнирно к деревянной рукоятке 2. На внутреннюю поверхность полуцилиндра приклеивают или приклёпывают медными заклёпками 3 войлок 4. Диаметр наклеенной цилиндрической поверхности войлока соответствует диаметру изолятора. Изоляторы, ослабшие в месте постановки, а также имеющие трещины и повреждённую глазурь на поверхности более 20%, заменяют. Поверхность, повреждённую менее чем на 20 %, разрешается закрашивать эмалью № 1201.
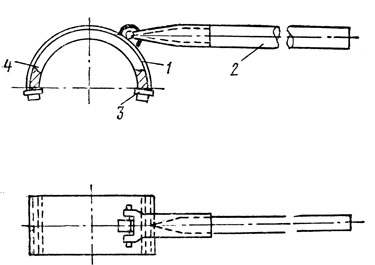
Фиг. 222. Приспособление для протирки изоляторов: 1 - стальной полуцилиндр; 2 - рукоятка; 3 - заклёпки; 4 - войлок
Изоляцию обмоток катушек и якоря при малом периодическом ремонте осматривают и измеряют её сопротивление. Осмотром устанавливают чистоту поверхности, а также отсутствие повреждённых и потемневших или обуглившихся мест. Потемневшая или обуглившаяся изоляция межкатушечных соединений и выводов полюсов должна быть вскрыта, а болтовое крепление этих соединений проверено и при необходимости закреплено.
Для измерения сопротивления изоляции служит мегомметр типа М-1101, получивший наибольшее распространение в тепловозном хозяйстве. Зажим Л (линия) присоединяют к проверяемой цепи, а зажим 3 (земля) - к зачищенной металлической поверхности, не изолированной от земли. Сопротивление холодной изоляции тяговых электродвигателей должно быть при малом периодическом ремонте не менее 1,5 мгом.
Если наблюдалось грение какого-либо подшипника, необходимо отнять шапку и, осмотрев подшипник набивку и шейку, устранить причину, вызывавшую грение. При удовлетворительном состоянии трущихся поверхностей набивку всё же необходимо сменить.
Если в период эксплуатации, предшествовавший осмотру моторно-осевых подшипников, не наблюдалось грения, то только добавляют смазку. При этом её уровень в масляной камере (см. фиг. 220) не должен превышать 90 мм при измерении наклонно вставленным в отверстие масленки 38 стержнем. В установленные сроки производится ревизия подбивки.
Смазку в роликовые подшипники якоря добавляют через каждые 30 000 км пробега тепловоза. Со стороны шестерни добавляют 150-230 г смазки и со стороны коллектора - 50-75 г. Смазка должна быть одной марки (1-13).
Следует помнить, что при недостаточной смазке подшипник перегревается, а излишняя смазка будет выдавливаться через лабиринтное уплотнение и попадать внутрь остова, на коллектор, намиканитовый конус и т. д., что может повести к порче изоляции и даже к аварии тягового электродвигателя.
При осмотре подвешивания тяговых электродвигателей проверяют целость пружин, сменных накладок 28 и носиков (приливов) 29 и 51. Механизм подвешивания смазывают солидолом.
У ведомых и ведущих шестерён проверяют состояние зубьев. Кожухи зубчатой передачи осматривают для того, чтобы установить, нет ли в них трещин. Трещины устраняют сваркой. Нижние половины кожухов очищают от старой смазки, а затем закладываютосернённую смазку в количестве, достаточном для покрытия нижних зубьев ведомой шестерни (0,9-1,3 кг в каждый кожух). Лишняя смазка вредна, так как она будет вытекать через неплотности в кожухе и загрязнять тяговые электродвигатели, колёсные пары и детали экипажа.
Разборка тяговых электродвигателей
Тяговые электродвигатели выкатывают из-под тепловоза вместе с колёсными парами.
Для перемещения тягового электродвигателя в электроцех в депо пользуются малой колёсной парой, подкатываемой под остов двигателя (фиг. 223).
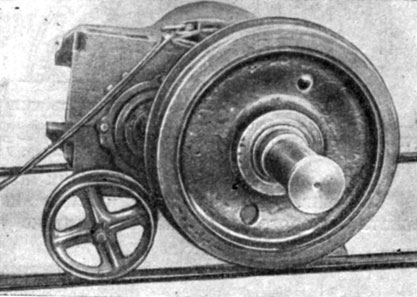
Фиг. 223. Перемещение тягового электродвигателя вместе с колесной парой по рельсам
В цехах, производящих подъёмочный ремонт, мастерских и на заводах после выкатки из-под тепловоза тележек вместе с колёсными парами и тяговыми электродвигателями производится подъёмка тележечных рам, а тяговые электродвигатели вместе с колёсными парами остаются на рельсах. Далее их разбирают, для чего остов устанавливают носиком книзу. В первую очередь вывёртывают болты 41 (см. фиг. 220), прикрепляющие шапку 40 к остову, затем отнимают шапки вместе с подбивкой и нижним вкладышем моторно-осевого подшипника 39. После этого отвёртывают болты, прикрепляющие кожух зубчатой передачи, обе половинки кожуха снимают и укладывают на разборной площадке. Освобождённую колесную пару снимают с остова, а затем удаляют верхнюю половинку моторно-осевого подшипника 34.
Электродвигатель устанавливают на низкий стеллаж, очищают скребками и салфетками, смоченными керосином, и обдувают воздухом. Только хорошо очищенный электродвигатель может быть подвергнут дальнейшей разборке. При разборке сначала спрессовывают ведущую шестерню. Для этого отгибают лепестки предохранительной шайбы и отвёртывают гайку, закрепляющую шестерню на валу якоря. Шестерню снимают при помощи гидравлического пресса.
Существует несколько конструкций прессов, применяемых для этой цели. Наиболее простой пресс показан на фиг. 224. Он состоит из стального ступенчатого цилиндра 15, в котором перемещаются главный поршень 7, снабжённый уплотняющей кожаной манжетой 14, и малый поршень 4 с манжетой 6. В главный поршень вставляется упор 10, упирающийся в торец вала электродвигателя. Малый поршень соединяется при помощи болта 3 с рабочим винтом 2, на конце которого укреплена трещотка 1. Для удержания цилиндра от вращения предусмотрен рычаг 5. На цилиндр навинчивается муфта 13 с заточками, в которые вставляются выступы захватав. Захват, состоящий из четырёх частей, усилен рёбрами жёсткости А, располагающимися между зубьями ведущей шестерни 11. Кольцевой выступ захвата упирается в торец шестерни со стороны подшипникового щита.
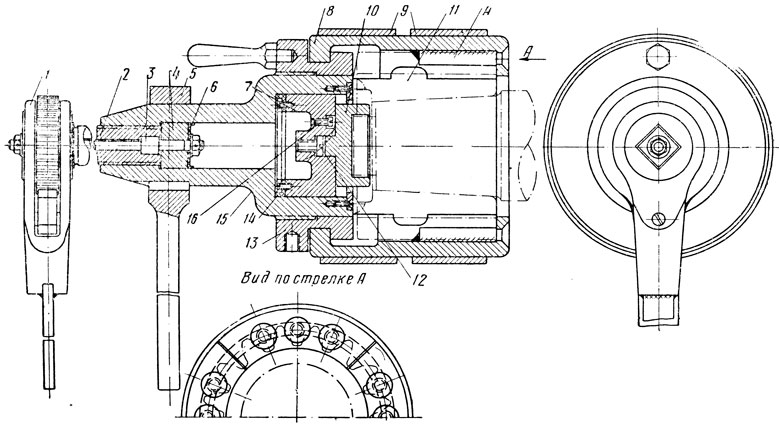
Фиг. 224. Пресс для съёмки ведущей шестерни: 1 - трещотка; 2 - рабочий винт; 3 - болт; 4 - малый поршень; 5 - рычаг; 6 и 14 - манжеты; 7 - главный поршень; 8 - захват; 9 - кольцо; 10 - упор; 11 - ведущая шестерня; 12 - винт; 13 - муфта; 15 - цилиндр; 16 - винт
Цилиндр приспособления заправляют смазкой 1-13 через центральное отверстие, закрываемое винтом 12, при вывернутом рабочем винте 2. Для выпуска воздуха при заправке смазкой используют два малых отверстия. Оба отверстия после заправки закрывают винтами 16, под которые подкладывают медные прокладки.
Съёмка шестерни производится путём ввинчивания рабочего винта 2 в тело цилиндра. Чтобы при этом не разошлись захваты, предусмотрены предо-хранительные, обхватывающие съёмник, кольца 9.
Для облегчения съёмки шестерни последнюю нагревают горячим маслом. На фиг. 225 показана съёмка шестерни гидравлическим прессом, работа которого основана на том же принципе, но жидкое масло нагнетается в полость цилиндра плунжерным топливным насосом. Контроль давления осуществляется манометром. Захват сделан из двух половин, соединяемых болтами.
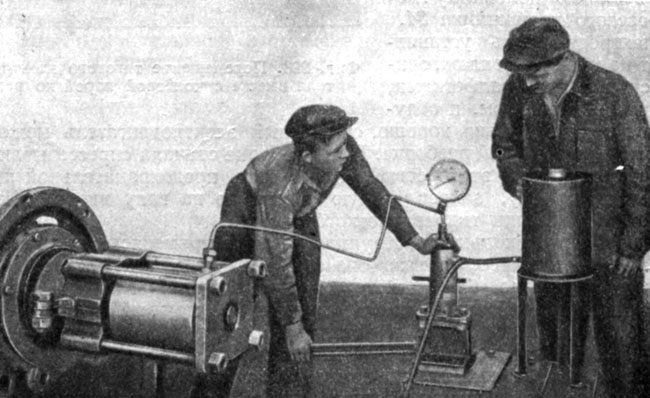
Фиг. 225. Съёмка ведущей шестерни тягового электродвигателя
После снятия шестерни выжимают лабиринтное кольцо 27 (см. фиг. 220), используя для этого приспособление в виде стакана 1 с нарезанным концом (фиг. 226). Для выжимки служит упорный болт 2.
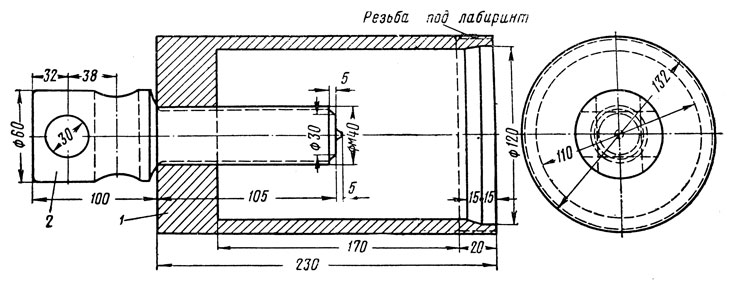
Фиг. 226. Приспособление для выпрессовки лабиринтного кольца со стороны шестерни: 1 - стакан; 2 - упорный болт
Далее снимают коллекторные люки и вынимают щётки, предварительно отсоединив шунты.
Вывертывают болты, крепящие крышку 2 подшипника (см. фиг. 220) и, используя отжимные болты, крышку выпрессовывают из подшипникового щита. Затем отгибают стопорную шайбу, отвёртывают торцовые болты, снимают торцовую шайбу и упорное кольцо подшипника 4.
Чтобы не загрязнялась подшипниковая камера, рекомендуется поставить обратно крышку подшипника и закрепить её двумя болтами.
После указанных операций электродвигатель устанавливают коллектором вниз таким образом, чтобы можно было свободно вынуть якорь. Отвёртывают болты, укрепляющие задний подшипниковый щит (со стороны шестерни), и при помощи отжимных болтов щит выжимают из горловины остова вместе с наружным кольцом 55, сепаратором и роликами подшипника. Далее на конец вала навинчивают гайку в виде стакана с ушком и якорь вынимают из остова при помощи крана. Вынутый якорь укладывают на козлы.
Коллектор для предохранения от возможных повреждений обвёртывают плотной бумагой и обматывают шпагатом.
Чтобы вынуть якорь, не снимая шестерни и лабиринтного кольца, надо удалить болты, прикрепляющие задний подшипниковый щит, затем шестерню захватить стропами и отжимными болтами выпрессовать из остова подшипниковый щит. Когда подшипниковый щит выйдет из горловины остова, его также зацепляют стропами за ушки отжимных болтов и якорь вместе с шестернёй и подшипниковым щитом свободно извлекают из остова.
После выемки якоря остов поворачивают щёткодержателями кверху, отвёртывают два ранее поставленных болта у крышки подшипника 2 и выжимают из горловины передний подшипниковый щит (со стороны коллектора). Затем остов изнутри очищают от пыли и грязи и осматривают сердечники, полюсные катушки, межкатушечные соединения и щёткодержатели.
Полная разборка остова, производящаяся при соответствующих видах ремонта, осуществляется в следующем порядке.
Разъединяют выводные провода, межкатушечные ссединения главных и дополнительных полюсов, а также шины щёткодержателей. Затем вывёртывают болты из пальцев кронштейнов щёткодержателей и щёткодержатели вместе с кронштейнами вынимают из остова. Освобождают от компаундной массы головки болтов полюсов, все болты вывёртывают и полюсы снимают вместе с катушками, рамками и пружинными фланцами. Для удобства разборки в первую очередь удаляют дополнительные полюсы. Снятые катушки, пружинные фланцы и сердечники маркируют и затем укладывают на стеллаж для дальнейшего осмотра. При заводском ремонте детали полюсов обезличиваются и поэтому не маркируются.
Роликовые подшипники. Каждый подшипник составляет комплект, состоящий из наружного и внутреннего колец, сепаратора и роликов. Вследствие незначительных зазоров между роликами и кольцами, а также
Разборку подшипниковых щитов и выемку наружных колец подшипников с сепараторами производят по следующему технологическому процессу.
Подшипниковый щит (со стороны шестерни) укладывают в горизонтальное положение (фиг. 227), а на наружное кольцо подшипника через сегменты 1 передают усилие винтового пресса 2, который упирается в траверсу 3. Концы траверсы прикреплены болтами 4 к фланцу подшипникового щита 5. Сегменты являются промежуточными деталями для передачи усилий от винтового пресса к подшипнику. При выпрессовке над сегментами укладывают фиксирующий диск 6, снабжённый выступом, фиксирующим сегменты. Описанное приспособление для выпрессовки является простейшим; оно применяется в депо с небольшим объёмом ремонта.
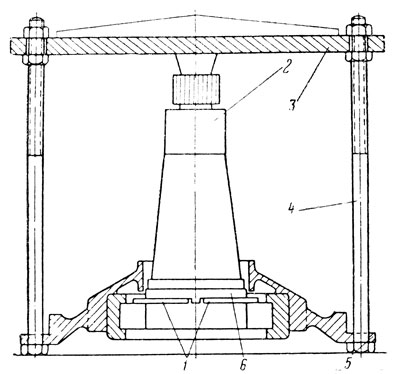
Фиг. 227. Схема приспособления для выпрессовки роликового подшипника со стороны шестерни: 1 - сегменты; 2 - винтовой пресс; 3 - траверса; 4 - болт; 5 - подшипниковый щит; 6 - фиксирующий диск
В крупных депо и мастерских подшипники выпрессовывают при помощи гидравлических прессов. В гидравлических прессах развиваемое усилие измеряется манометром. Один из таких прессов показан на фиг. 228.
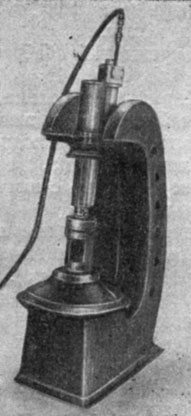
Фиг. 228. Гидравлический пресс для выпрессовки подшипников
Выпрессовка подшипника из подшипникового щита (со стороны коллектора) после снятия крышки производится в том же порядке, как и при выпрессовке подшипника со стороны шестерни. В данном случае стакан 1 (фиг. 229) свободно входит в горловину подшипникового щита 2, нажимая на ролики подшипника 3 при помощи винтового или гидравлического пресса.
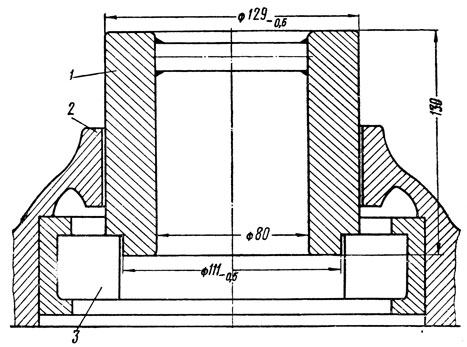
Фиг. 229. Приспособление для выпрессовки роликового подшипника со стороны коллектора: 1 - стакан; 2 - подшипниковый щит; 3 - роликовый подшипник
Разобранные подшипниковые щиты и подшипники подлежат осмотру.
Роликовые подшипники. Каждый подшипник составляет комплект, состоящий из наружного и внутреннего колец, сепаратора и роликов. Вследствие значительных зазоров между роликами и кольцами, а также наличия приработки в процессе эксплуатации, заменять отдельные детали в комплекте при текущем ремонте нельзя. Поэтому каждый подшипник должен быть укомплектован своими кольцами.
Для съёмки внутренних колец с вала якоря необходимо ослабить натяг, для этого надо нагреть кольца до 90-100°. При этой температуре не может произойти отпуск закалённых колец. Нагревание колец очень удобно производить при помощи электромагнитного нагревателя.
Электромагнитный нагреватель (фиг. 230) состоит из катушки обхватываемой десятью сердечниками 2. Сердечники набраны из листовой магнитной стали, скреплённой заклёпками. Они укрепляются на корпусе 3 болтами 4. Для удобства пользования к корпусу прикреплены две ручки 5. Если питать катушку переменным током, то создаваемый магнитный поток будет индуктировать в кольце подшипника переменный ток, как во вторичной обмотке трансформатора. Индуктированный ток быстро нагревает кольцо. Удобно снимать кольцо самим нагревателем; для этого корпус делают разрезным; место разреза соединяется болтами.
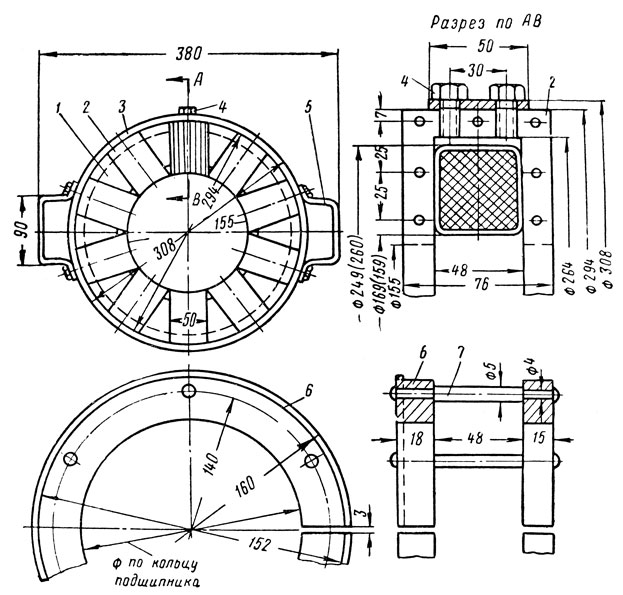
Фиг. 230. Электромагнитный нагреватель для внутренних колец подшипников: 1 - катушка; 2 - сердечник; 3 - корпус; 4 - болт; 5 - ручка; 6 - кольцо; 7 - заклепка
Если наружный диаметр кольца подшипника много меньше внутреннего диаметра нагревателя, то воздушная прослойка будет создавать большое сопротивление магнитному потоку, вследствие чего кольцо подшипника нагревается плохо. Для устранения этого недостатка применяют переходные кольца, состоящие из двух стальных магнитопроводящих колец 6, скреплённых между собой заклёпками 7. Кольца 6 имеют один диаметральный разрез, необходимый для того, чтобы они не могли служить в качестве вторичной обмотки трансформатора.
В условиях мастерских и заводов для каждого подшипника необходимо иметь съёмники с внутренним диаметром, соответствующим наружному диаметру кольца, что значительно ускоряет процесс разборки тяговых электродвигателей.
Подшипники, снятые с тягового электродвигателя, промывают в двух керосиновых ваннах. Во второй ванне при промывке используется жидкая волосяная щётка. Промытые подшипники обдувают воздухом. Наиболее целесообразно производить промывку подшипников в моечной машине (фиг. 322).
Далее производится осмотр подшипников. У подшипников встречаются следующие дефекты: шелушение, трещины, сколы, вмятины, задиры, язвины, волнистость и коррозия дорожек качения; сколы, трещины и коррозия роликов; ослабление заклёпок сепараторов или полное разрушение сепараторов. Эти дефекты являются следствием неправильной сборки или некачественного изготовления подшипников, а также недостатка или плохого качества смазки. Подшипники, имеющие указанные дефекты, заменяют.
У признанных годными по внешнему осмотру подшипников проверяют величину диаметрального зазора в приспособлении, показанном на фиг. 231. Приспособление состоит из болта 1, укреплённого на плите 5. Сверху на внутреннее кольцо подшипника устанавливают конус 3, закрепляемый гайкой 2.
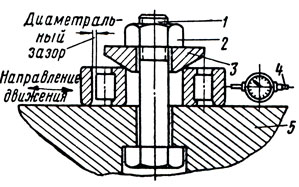
Фиг. 231. Схема приспособления для проверки радиального зазора подшипника: 1 - болт; 2 - гайка; 3 - конус; 4 - индикатор; 5 - плита
Усилием руки нажимают на одну из сторон подшипника, выбирая таким образом имеющийся у него диаметральный зазор. К стороне, на которую производили нажатие, подводят индикатор 4 до соприкосновения его ножки с наружным кольцом подшипника. Затем нажимают на наружное кольцо подшипника со стороны, противоположной индикатору, и по шкале индикатора определяют величину зазора.
Можно определить зазор при помощи щупа, который для этого закладывают под ролик. Измерение делают по двум взаимно перпендикулярным диаметрам у подвешенного подшипника. Накатывать ролик на щуп запрещается. Диаметральный зазор у новых подшипников и устанавливаемых при заводском ремонте со стороны шестерни должен быть в пределах 0,07-0,2 мм и у подшипника со стороны коллектора - 0,05-0,15 мм. При выпуске из текущего ремонта разрешается оставлять для дальнейшей работы подшипники, имеющие соответственно диаметральный зазор в пределах 0,07-0,28 и 0,05-0,25 мм.
Подшипники, удовлетворяющие по наружному осмотру и зазорам установленным нормам, проверяют от руки на шум и лёгкость вращения, сравнивая с эталонным подшипником, хранящимся в депо (у инспектора- приёмщика МПС).
Подшипники, признанные годными к дальнейшей работе, но не устанавливаемые на электродвигатель, покрывают техническим вазелином УН-2 или смазкой ПП95-5 (пушечное сало), завёртывают в парафинированную бумагу и сдают на хранение в кладовую.
Ремонт подшипников с заменой колец и роликов производится в специальных мастерских.
Ремонт катушек, сердечников полюсов и остова
Ремонт катушек и сердечников. При подъёмочном ремонте катушки и сердечники, как правило, не снимают. В данном случае плотность посадки катушек проверяют по видимому смещению, натёртости и зашлифованным местам на пружинных фланцах. Катушки с поврежденной изоляцией. Ревизия их со съёмкой производится через один ремонт, связанный с пропиткой. При заводском ремонте остов разбирают полно