


§ 2. Технологические процессы производства путевых работ
Сущность и значение технологических процессов. Технологический процесс производства путевой работы определяет строгий порядок выполнения отдельных операций по времени и месту, расстановки рабочих и машин, доставки материалов к месту работы и имеет целью выполнение работы с наименьшей затратой труда и наиболее эффективным использованием средств механизации.
Для путевых работ, производство которых связано с движением поездов и безопасностью их следования, правильно разработанные технологические процессы приобретают особо важное значение. Они составляются в увязке с конкретным графиком движения поездов.
Технологический процесс на производство какой-либо путевой работы включает следующие данные:
а) характеристику верхнего строения пути с указанием типа и длины рельсов, рода балласта, типа и числа шпал на 1 км пути, типа скреплений, числа путей, наличия кривых и прямых участков;
б) продолжительность "окна" в графике движения поездов;
в) фронт работ в "окно";
г) условия производства работ с указанием порядка руководства ими, способа сношений при движении поездов, способа ограждения места производства работ, типа применяемых машин и механизмов, порядка пропуска поездов по месту работ;
д) данные по организации работ с расчетом рабочей силы; в этих расчетах приводятся объемы работ, нормы расхода рабочей силы на единицу работы, потребность в рабочей силе и механизмах для выполнения отдельных операций, продолжительность выполнения последних;
е) графики выполнения работы, наглядно показывающие порядок ее выполнения, распределение рабочей силы, машин и механизмов по отдельным операциям;
ж) численность производственной единицы, выполняющей работу, с указанием производственного, командного состава и обслуживающего персонала;
з) перечень потребного путевого инструмента.
Таким образом, в технологическом процессе приводятся все сведения, необходимые для правильной организации работ.
Главным управлением пути на основе изучения опыта работы передовых коллективов и новаторов производства систематически издаются типовые технологические процессы, отображающие лучшие, наиболее рациональные образцы работы. Естественно, типовые технологические процессы не могут охватить всего многообразия местных условий дорог (продольный профиль и план пути, характеристика верхнего строения и земляного полотна, производственная мощность отдельных подразделений, грузонапряженность).
Поэтому каждая хозяйственная единица, получив утвержденный план, должна откорректировать, или, как говорят, "привязать" типовой технологический процесс к местным условиям - составить свой технологический процесс на базе передового опыта с учетом специфики конкретного участка дороги. В некоторых случаях отличие местных условий от условий, принятых в типовых технологических процессах, может оказаться столь значительным, что по существу возникает необходимость в составлении нового технологического процесса, однако при этом основы организации работ типовых процессов должны быть сохранены.
Особенности условий производства путевых работ. При составлении технологических процессов необходимо учитывать ряд условий, свойственных путевым работам. К ним относятся:
1. Производство многих путевых работ связано с временным ослаблением пути, нарушением его целостности и занятием перегона, поэтому они не могут выполняться без увязки с графиком движения поездов.
Как правило, все работы по ремонту пути должны выполняться при полном обеспечении безопасности движения и без нарушения графика движения поездов. Лишь в исключительных случаях, при значительных по объему и сложных по условиям производства работах, могут допускаться кратковременные перерывы в движении поездов и ограничение скоростей. Такие кратковременные перерывы в движении поездов называются "окнами".
С целью уменьшения влияния на движение поездов все работы по капитальному и среднему ремонту пути согласно действующим технологическим процессам распределены по периодам их выполнения на подготовительные, основные и отделочные.
Подавляющее большинство подготовительных и отделочных работ выполняется без закрытия перегона в периоды, свободные от движения поездов, и практически не требует каких-либо корректировок графика движения.
Основные же работы выполняются на закрытом для движения поездов перегоне в "окно". Они в основном связаны с разрывом рельсовой колеи и значительным ослаблением пути и производятся с применением машин тяжелого типа, которые могут работать только на пути, закрытом для движения поездов.
Работы организуются так, чтобы в строго назначенный срок ремонтируемый путь был, приведен в состояние, обеспечивающее безопасный пропуск поездов, хотя бы с ограниченной скоростью, и чтобы к концу рабочего дня или не позже конца второго рабочего дня, в зависимости от наличия уплотнительных машин, предупреждение об ограничении скорости было отменено.
2. Неподвижность обрабатываемого объекта и необходимость перемещения машин и рабочих при выполнении работ. На переходы в пределах рабочей зоны затрачивается время, которое должно быть учтено при составлении технологических процессов.
3. Необходимость придерживаться определенной последовательности в выполнении путевых работ для повышения безопасности движения поездов, сокращения затрат труда, ликвидации повторяемости отдельных операций, повышения качества работ. Ограничимся такими двумя примерами. Допустим, что выполняется работа по выправке бесстыкового пути в плане и профиле в жаркое время без предварительной разрядки напряжений в рельсах. В таком случае под действием температурных усилий может произойти выброс пути в сторону. Следовательно, выправке бесстыкового пути в плане и профиле должна предшествовать работа по снятию напряжений в рельсах.
Если при подъемочном ремонте пути одиночную смену негодных шпал запланировать после сплошной выправки пути с подбивкой всех шпал электрошпалоподбойками или машиной ШПМ-02, то вслед за сменой шпал потребуется повторная их подбивка. Следовательно, смена негодных шпал должна предшествовать сплошной выправке или выполняться одновременно с ней с некоторым опережением по фронту работ.
4. Частые перерывы в работе, связанные с необходимостью пропуска поездов по пути. При высокой грузонапряженности или интенсивном пригородном движении могут быть случаи, когда выполнять отдельные работы без специальных "окон" в графике движения поездов совершенно невозможно.
В расчетах затрат труда для выполнения той или иной операции необходимо учитывать потери времени на пропуск поездов.
5. Целесообразность выполнения путевых работ всегда одним и тем же численным составом бригад, групп. Например, регулировку зазоров в заключительный период может выполнять бригада в составе 8 - 12 человек, смену шпал - группа в составе двух человек, перевозку балласта на путевом вагончике - группа в составе четырех человек. При меньшей численности бригады или группы эти работы физически невыполнимы, при большей резко снижается производительность труда.
6. Производство работ всегда под открытым небом. Поэтому в зимнее время нормы на путевые работы уменьшаются. Кроме того, разнообразие погодных условий влияет на характер работ и время их выполнения. В жаркую погоду могут появиться слитые зазоры, при наличии которых надо в первую очередь производить разгонку или регулировку зазоров. Выправка бесстыкового пути в плане и профиле производится только при определенной температуре рельсов.
7. Влияние на организацию работ типа верхнего строения пути. Например, работы по ремонту пути на щебеночном балласте и железобетонных шпалах более трудоемки, чем на песчаном балласте и деревянных шпалах; работы по укладке бесстыкового пути сложнее работ по укладке обычного звеньевого пути.
8. Влияние на организацию работ наличия устройств автоблокировки, контактного провода, искусственных сооружений, переездов, пассажирских платформ.
Общие указания по составлению технологических процессов. Технологические процессы производства путевых работ составляются исходя из максимального и наиболее эффективного применения машин, механизмов, различных приспособлений, повышающих производительность труда.
Для улучшения организации и технологии работ, снижения времени занятия перегонов, улучшения использования машин и механизмов путевые работы большого объема, как отмечено выше, подразделяются на подготовительные, основные и заключительные (отделочные).
К подготовительным работам относятся:
а) проверка состояния пути с необходимыми обмерами и нивелировкой, уточняющими места и объемы намечаемых путевых работ;
б) доставка необходимых материалов к месту работ с разгрузкой и раскладкой их по фронту;
в) подготовка пути и отдельных его элементов к выполнению основных работ: замена негодных шпал, обрезка длинных концов шпал, добивка костылей, разгонка или регулировка зазоров со смазыванием болтов, перестановка путевых знаков;
г) доставка машин и оборудования к месту работ и подготовка их к работе.
К основным работам относятся все те работы, которые определяют характер ремонтов пути. Так, при капитальном ремонте пути в основные работы входят: сплошная смена рельсов и скреплений, сплошная смена шпал и балласта (или очистка щебня от загрязнителей) и т. д.
Отделочные работы обеспечивают состояние пути, полностью отвечающее требованиям технических условий, установленных для данного вида ремонта.
Так, в отделочные работы по капитальному ремонту пути входят:
а) выправка пути с подбивкой всех шпал электрошпалоподбойками или шпалоподбивочными машинами;
б) рихтовка прямых и кривых участков пути;
в) отделка балластной призмы с перераспределением балласта по фронту работ;
г) ремонт переездов;
д) перестановка и окраска путевых знаков и др.
Большое значение при составлении технологических процессов имеет выбор методов и способов производства работ и расстановка рабочей силы.
Путевые работы можно выполнять комплексно или раздельно. При комплексном методе все основные работы, например сплошная смена рельсов, шпал, балласта, на данном участке выполняются одновременно.
При раздельном методе сначала выполняется один вид работ из входящих в число основных, например сплошная смена рельсов, потом другой, например смена шпал, балласта.
Как правило, все основные работы выполняются комплексным методом по причине явного его преимущества. Преимущество комплексного выполнения работ перед раздельным заключается в следующем.
1. Снижается трудоемкость работ, так как отпадает необходимость в повторном выполнении ряда операций. Кроме того, в связи с улучшением технологии уменьшаются затраты труда на отдельные работы. Например, при капитальном ремонте пути первоначально производится сплошная смена рельсов новыми, а затем сплошная смена шпал.
При сплошной смене шпал приходится повторять операции по расшивке и зашивке шпал, по выправке пути в плане и профиле.
При сплошной смене рельсов будет выполняться ряд совершенно "бросовых" работ, таких как зарубка верхних постелей шпал под новые подкладки, антисептирование мест зарубки, развозка и раскладка рельсов по фронту работ и др.
При комплексном выполнении работ по сплошной смене шпал и рельсов отпадают повторные и "бросовые" работы.
2. Улучшается использование машин и оборудования. Например, путеукладчики В. И. Платова при раздельном методе производства работ капитального ремонта могут быть использованы только на сплошной смене рельсов, а при комплексном же выполнении работ - на смене рельсов и шпал одновременно.
3. Облегчается техническое руководство и контроль качества работ.
4. Повышается качество работ, сокращается общая длительность предупреждений и продолжительность "окон".
Качество работ улучшается потому, что сборка новой рельсошпальной решетки переносится с перегона на звеносборочную базу, где эта работа почти полностью механизируется и, кроме того, где она не связана с движением поездов.
Выполнение всего комплекса работ в одно "окно" и с лучшим качеством, естественно, сокращает общую продолжительность "окон" и предупреждений.
Раздельное выполнение работ допускается в исключительных случаях при невозможности выделить в графике движения поездов "окно" достаточной продолжительности, обеспечить регулярное снабжение работ путевыми материалами и т. д.
По расстановке, рабочей силы различают три основных способа работ: звеньевой, поточный, смешанный (поточно-звеньевой).
Звеньевым способом называется такой, при котором каждый рабочий или группа рабочих выполняет на своем участке последовательно весь комплекс составляющих работ. Производство работ начинается одновременно по всему фронту (рис. 73).
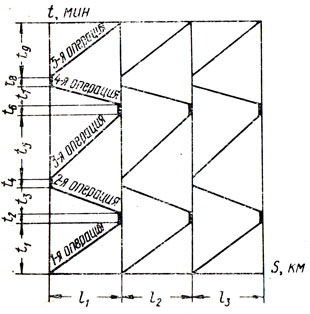
Рис. 73. Технологическая схема звеньевого способа работ
Поточным способом называется такой, при котором бригады делятся на группы по числу последовательно выполняемых операций. Все операции, входящие в состав отдельной работы, а следовательно., и все работы, объединяемые в потоки, выполняются в одном темпе, равном темпу ведущей работы, за которую принимается наиболее механизированная и трудоемкая работа (рис. 74). Нарушение темпа какой-либо одной операции влечет за собой нарушение темпа всего потока. К каждой последующей операции (работе) можно приступить только после подготовки для нее фронта. Этот фронт слагается из длины участка l, на котором размещается группа рабочих, выполняющих предшествующую операцию, и необходимого по условиям производства последующей операции (работы) разрыва Δl.
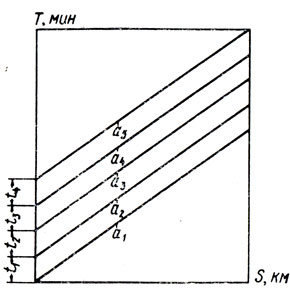
Рис. 74. Технологическая схема поточного способа работ
Поточный способ производства работ имеет значительные преимущества перед звеньевым.
При поточном способе можно наиболее квалифицированных рабочих поставить на более сложные операции, а менее квалифицированных на менее сложные, что дает увеличение производительности труда. Кроме того, рабочие, систематически выполняя одну и ту же операцию, лучше осваивают ее, дают более высокую выработку и лучшее качество работ.
При звеньевом способе каждый рабочий или группа рабочих должны уметь выполнять все путевые работы, имеющие различную трудоемкость и сложность и требующие разную квалификацию рабочих. Кончая одну и начиная другую операцию, рабочие вынуждены менять инструмент, терять время на переходы по участку; при этом требуется большое количество инструмента и механизмов, из которых используется в каждый данный момент только часть. Руководство и контроль хода и качества работ при большом фронте их производства затруднены.
Общий срок выполнения всех работ определяется темпом менее опытных рабочих.
При поточном способе меньше требуется инструмента и приспособлений, скорее можно подготовить путь к пропуску поезда, создаются лучшие условия контроля качества работ, так как каждая последующая группа заинтересована в высоком качестве работы предыдущей группы, имеется больше возможностей в механизации работ.
Поточный способ производства работ в связи с перечисленными его достоинствами является наиболее передовым и прогрессивным. Комплексная механизация и автоматизация путевых работ возможна только при поточном способе. Однако поточный способ имеет и недостатки. При поточном способе группы рабочих вступают в работу и заканчивают ее не одновременно, а последовательно одна за другой, в результате чего затрачивается много полезного рабочего времени на развертывание и свертывание работ. Дополнительная затрата времени на развертывание и свертывание путевых работ легко поддается учету. Предположим, что путевая работа состоит из пяти операций, выполняемых группами рабочих в составе a1,a2, a3, а4, а5, человек. Интервалы между вступлением в работу каждой из групп t1, t2, t3, t4 мин.
Из рис. 74 видно, что дополнительная затрата времени Празв/сверт, возникающая в связи с неодновременным вступлением в работу отдельных групп рабочих и неодновременным окончанием работ, составит Празв/сверт=a2t1+a3(t1+t2)+a4(t1+t2+t3)+a5(t1+t2+t3+t4)+a1(t1+t2+t3+t4) + a2(t1+t2+t3) + a>3(t3+t4)+a4t4=(a1+a2+a3+a4+a5)(t1+t2+t3+t4)=Aτ.
Так, для бригады в составе 19 человек при среднем интервале между отдельными операциями t=3 мин
При продолжительности работ 4 ч (до обеда) эти потери составят 5%. При крупных комплексных работах они могут достигать 30 - 40%, если не принять нужных мер. Такими мерами являются: ступенчатый выход на работу бригад, т. е. бригады выходят на работу не одновременно, а через определенные промежутки времени, установленные технологическим процессом; использование рабочих в период развертывания работ на других работах поблизости, усиление первой группы в начале работ рабочими из последних групп и усиление последних в конце работ рабочими из первых групп.
Часто при ремонтах пути принимают смешанный или поточно-звеньевой способ производства работ, при котором удается использовать преимущества как поточного, так и звеньевого способа. Так, при среднем ремонте пути без применения путеукладчиков после подъемки пути балластером смена шпал ведется звеньевым способом, а последующие выправочные работы организуются поточно.
Таким образом, построение технологического процесса зависит от способов производства работ, продолжительности "окна", типа применяемых машин и механизмов, характеристики верхнего строения пути до и после ремонта и других факторов. В каждом отдельном случае выбор того или иного варианта технологии решается на основании технико-экономического сравнения вариантов.
Проектирование технологического процесса производства отдельной операции. Под отдельной операцией понимается какая-либо одна работа, например выдергивание костылей, перешивка пути, вырезка балласта из междупутья и т. д.
Составление технологического процесса начинается с расчета затрат труда по технически обоснованным нормам времени при определенном объеме работ.
Технически обоснованная норма времени учитывает труд квалифицированного рабочего, необходимый на выполнение самой операции в условиях достигнутого уровня техники и передовой организации производства, без учета времени на переходы, отдых, пропуск поездов. Для учета этих факторов определяются поправочные коэффициенты к техническим нормам.
Величина поправочного коэффициента определяется по формуле
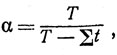
где T - количество минут в рабочем дне;
Σt - затраты рабочего времени на переходы в рабочей зоне, отдых и пропуск поездов по участку работ. Принято считать эти затраты равными:
на переходы в пределах рабочей зоны - 15 мин на весь рабочий день;
на отдых - 5 мин после каждого часа работы, кроме предобеденного и последнего часа, т. е. 25 мин на весь рабочий День;
на пропуск поездов - в зависимости от вида ограждения работ сигналами берутся из табл. 20.
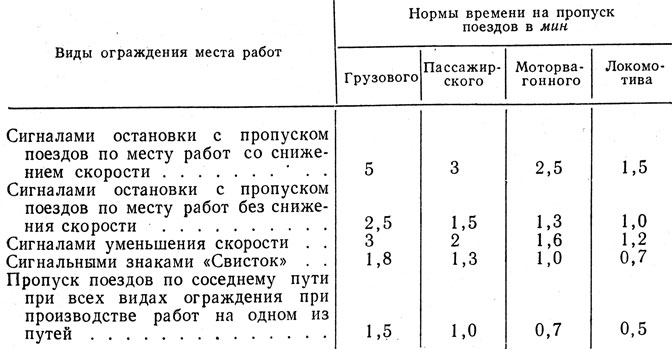
Таблица 20
Примечания. 1. При производстве работ на скоростных участках пути время на пропуск скоростных поездов увеличивается на 10 мин, а по соседнему пути - на 5 мин.
2. При производстве работ на двухпутном участке одновременно на обоих путях указанные нормы времени на пропуск поездов применяются для каждой из работающих на путях бригад, исключая работы, ограждаемые сигналами остановки.
Например, если по месту работ, ограждаемому сигналами уменьшения скорости, на двухпутном участке в течение рабочего дня (7 ч) необходимо пропустить как по одному, так и по другому пути 10 грузовых поездов, 2 пассажирских и 2 одиночных локомотива, то поправочный коэффициент к техническим нормам времени составит
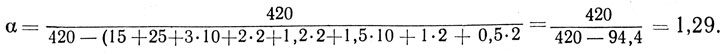
Предположим, что требуется составить технологический процесс на планировку междупутья. Объем работ 500 пог. м, поправочный коэффициент а - 1,25, продолжительность работы 7 ч. Расчет затрат труда выполняется по форме, приведенной в табл. 21.
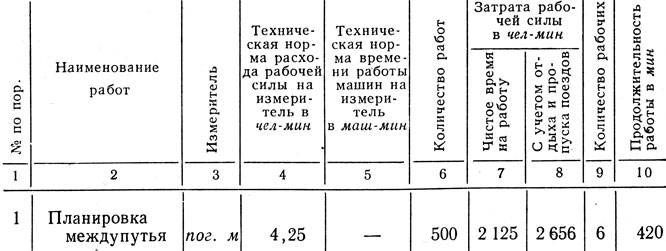
Таблица 21. Расчет затрат труда
В графе 4 табл. 21 указывается техническая норма расхода рабочей силы на измеритель в чел-мин. Эта норма берется из типовых технологических процессов.
Данные графы 7 получаются перемножением данных графы 4 и графы 6.
Данные графы 8 получаются умножением данных графы 7 на поправочный коэффициент а.
Количество рабочих, необходимое для выполнения данной работы, определяется делением данных графы 8 на продолжительность работы по графе 10. Для заполнения граф 9 и 10 можно поступать наоборот - задаться составом бригады и определить продолжительность работ.
Для наглядности и удобства пользования технологические процессы изображаются в виде графиков.
По характеру изображения хода операции по времени графики делятся на горизонтальные и вертикальные.
Горизонтальные графики чаще всего применяются для работ, выполняемых в одном месте, например на стрелочном переводе, искусственном сооружении и т. д. На графике записываются название работ (операций), затраты труда и на сетке показывается время работ (операций) жирной чертой. Над чертой ставятся число рабочих и номер бригады, а под чертой - продолжительность работы (операции). Градация времени может быть любой, даже с минутными интервалами. В нашем примере на сетке показаны интервалы через 60 мин (рис. 75).
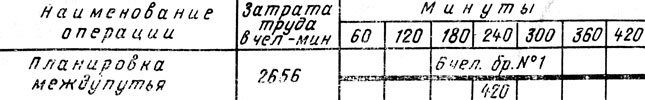
Рис. 75. Горизонтальный график работ
В тех случаях, когда необходимо показать ход выполнения отдельной операции (работы) не только во времени, но и по протяженности, используются вертикальные графики, где в определенном масштабе по горизонтали откладывается длина участка пути, а по вертикали - время работы. Работа показывается наклонной линией от начала участка к концу и над нею надписывается число рабочих и номер бригады.
Для рассматриваемого примера с целью исключения бесполезных переходов целесообразно заданный фронт работ 500 пог. м разделить на шесть равных участков с выполнением на каждом таком участке всего объема работ одним человеком (рис. 76).
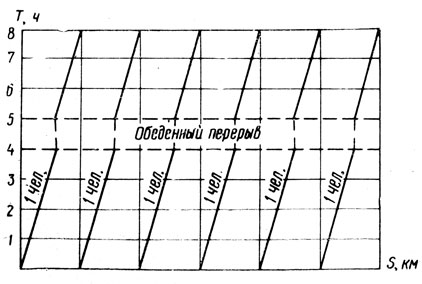
Рис. 76. Вертикальный график работ
Проектирование технологического процесса производства отдельной работы. Под отдельной работой понимается совокупность одновременно протекающих операций, находящихся в непосредственной взаимной организационной или технологической зависимости; например выправка пути с применением электрошпалоподбоек или шпалоподбивочной машины ШПМ-02. Естественно, что при составлении технологического процесса в этом случае следует ориентироваться на ведущую операцию, по которой определяется темп работы. При выправке пути с применением электрошпалоподбоек s км или ШПМ-02 такой ведущей операцией будет подбивка пути.
Составление технологического процесса начинается с расчета поправочного коэффициента а к техническим нормам и темпа ведущей операции, т. е. протяжения пути, на котором может быть выполнена эта операция за рабочий день или в течение заданного срока.
Величины поправочных коэффициентов а определяются порядком, указанным при составлении технологического процесса на отдельную операцию.
Темп ведущей операции определяется следующим образом. Если, например, норма на измеритель ведущей операции dвед, поправка к ней α, то один человек за Тмин выполнит

единиц работы, а вся ведущая группа рабочих из авед человек выполнит
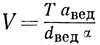
единиц работы.
Исходя из объема V по ведущей операции определяются объемы работ и по остальным входящим в данную работу операциям. На основании полученных данных устанавливается количество рабочих как на всю работу, так и на отдельные операции.
Приведем пример составления технологического процесса производства выправки пути со сплошной подбивкой шпал шпалоподбивочной машиной ШПМ-02 при подъемочном ремонте.
Станционный путь оборудован автоблокировкой и имеет следующую характеристику: рельсы типа Р50 длиной 25 м; шпалы деревянные, количество шпал на 1 км 1 600; балласт песчаный; промежуточное скрепление костыльное; противоугоны пружинные 1 600 шт. на 1 км пути.
Условия производства работ следующие:
1) выправка пути со сплошной подбивкой шпал шпалоподбивочной машиной ШПМ-02 производится на закрытом в течение всего рабочего дня станционном пути;
2) визирование пути с забивкой колышков на участке выправки производится заранее;
3) накануне подбивки путь очищают от грязи и мусора, срезают корку загрязненного балласта, заменяют негодные шпалы и выгружают балласт;
4) шпалоподбивочная машина прибывает на место работы после закрытия станционного пути;
5) вывеска пути перед машиной производится гидравлическими домкратами, устанавливаемыми через 7 - 8 шпал без подбивки маячных шпал;
6) промежуточные шпалы подбиваются с одним обжатием, а стыковые и предстыковые шпалы - с двумя обжатиями балласта подбойками;
7) по окончании работ и приведении ремонтируемого пути в состояние, обеспечивающее безопасность движения поездов, путь к концу рабочего дня открывается.
Считая ведущей операцией подбивку пути машиной ШПМ-02, определим темп ее работы за рабочий день при коэффициенте α=1,12 и норме времени на подбивку одной шпалы 0,20 маш-мин:
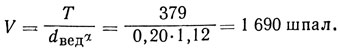
В числителе цифра 379 получена после вычитания из продолжительности рабочего дня 420 мин времени на оформление закрытия пути 5 мин, прохода ШПМ-02 к месту работ 5 мин и времени на рихтовку пути в конце рабочего дня 31 мин.
По установленному объему работ для ведущей операции определяем объем работ по каждой, входящей в данную работу операции.
Все расчеты помещаем в табл. 22.
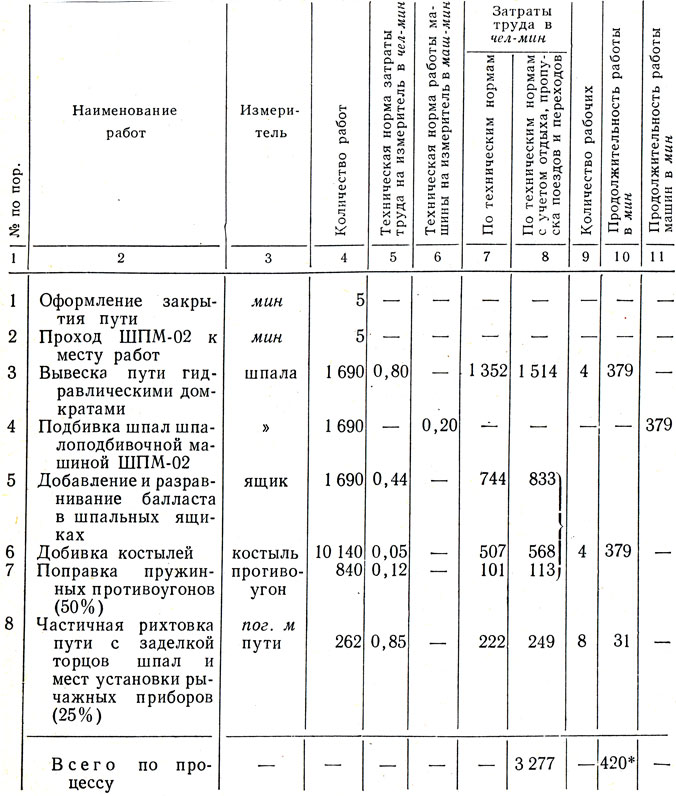
Таблица 22. Ведомость затрат труда
* (При пятидневной рабочей неделе продолжительность рабочего дня 480 мин.)
Общее количество рабочих а, необходимое для выполнения данной работы, определяется делением затрат труда в чел-мин (графа 8, строка "Всего по процессу" табл. 22) на продолжительность работы в мин (графа 10, строка "Всего по процессу").
В нашем примере
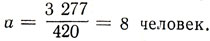
Распределение рабочих по операциям производится в соответствии с продолжительностью операций делением затрат труда в чел-мин (графа 8, табл. 22) па продолжительность работы в мин (графа 10). Если при этом будут получаться дробные числа, то их следует округлять до ближайшего целого числа или объединять несколько операций в одну. Так, в нашем примере в одну объединены операции 5, 6, 7 с общей затратой труда 1 514 чел-мин.
Количество рабочих в группе должно быть такое, чтобы имелась полная физическая возможность для выпо