


§ 9. Ремонт топливоподающей системы
При малом периодическом ремонте форсунки снимают с тепловоза и испытывают на стенде, а при необходимости разбирают, притирают иглу распылителя и вновь испытывают на стенде или заменяют отремонтированной. Открывают нижний люк картера топливного насоса для проверки наличия зазоров между кулачками вала и роликами при поднятых толкателях. Отнимают трубку и тройник, подводящие смазку к распределительному валу топливного насоса для промывки и продувки воздухом. Проверяют работу топливоподкачивающего насоса. Фильтровальный элемент войлочных фильтров топлива и набивку сетчатонабивных фильтров заменяют.
При большом периодическом и подъёмочном ремонте секции топливного насоса снимают, разбирают, промывают, нагнетательные клапаны притирают к сёдлам, седло - к торцу гильзы плунжера и гильзу плунжера - к бурту корпуса. Медные кольца отжигают. Привод секций разбирают и ремонтируют. Секции испытывают на стенде. Форсунки разбирают, детали промывают, распылители заменяют или ремонтируют; форсунки испытывают на стенде. Топливоподкачивающий насос снимают с тепловоза, ремонтируют и испытывают на стенде. Нагнетательные трубки форсунок промывают дизельным топливом под давлением.
При заводском ремонте все детали топливоподающей системы разбирают. Плунжерные пары, распылители, заваренные нагнетательные трубки, игольчатые подшипники вала привода реек секций и валики заменяют. Пружины, просевшие по высоте, заменяют или восстанавливают до чертёжного размера. Топливоподкачивающий насос разбирают. Корпус, имеющий трещины, отремонтированный ранее сильфон и амортизатор муфты заменяют новыми. Регулируют соосность электродвигателя с насосом и проверяют их работу на стенде.
Неисправности топливоподающей системы
У насосов имеют место следующие неисправности:
1) появление трещин в гильзе плунжера вследствие чрезмерных давлений или неудовлетворительной термической обработки;
2) излом пружины плунжера;
3) заедание плунжера в гильзе вследствие работы на загрязнённом топливе или недоброкачественного монтажа;
4) потеря упругости или поломка пружины нагнетательного клапана;
5) пропуск в медной прокладке между седлом нагнетательного клапана и штуцером, в притирочной кромке нагнетательного клапана, а также между седлом и торцом гильзы;
6) износ плунжерной пары, зубьев поворотной гильзы регулирующей рейки и деталей стакана.
На фиг. 135 представлена диаграмма изменения плотности плунжерных пар в зависимости от количества часов работы одного из двигателей Д50, испытанного ЦНИИ. На фигуре римскими цифрами обозначены номера цилиндров.
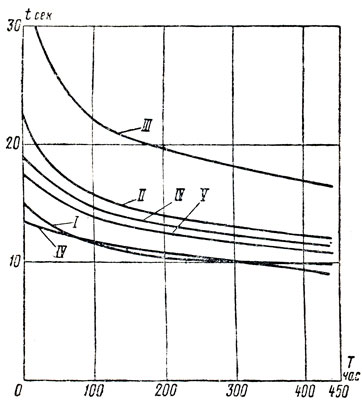
Фиг. 135. Изменение плотности секции топливного насоса двигателя Д50 в зависимости от продолжительности работы
У форсунок чаще всего наблюдаются следующие неисправности:
1) подтекание иглы и отсутствие резкой отсечки, а также затяжной впрыск, определяемые на стенде;
2) обрыв носика распылителя;
3) увеличение диаметра распиливающих отверстий.
У топливоподкачивающего насоса может произойти снижение производительности.
Фильтрация топлива
Топливо, прежде чем попасть в цилиндр двигателя, проходит три фильтра: грубой очистки, тонкой очистки и щелевой фильтр, устанавливаемый у самой форсунки.
После пропуска топлива через фильтр тонкой очистки, сделанный из войлочных пакетов, в топливе могут остаться фракции взвешенных частиц до 0,01 мм; в то время как в топливе в основном содержатся частицы размером до 0,006 мм. Следовательно, степень очистки топлива таким фильтром находится в пределах 60-68%. Таким образом около 40% взвешенных частиц попадает в форсунку непосредственно к распылителю, так как щелевой фильтр у форсунки способен пропускать частицы, прошедшие через фильтр тонкой очистки.
У тепловозов ТЭ1 и ТЭ2, выпущенных до 1954 г., применялись пластинчатые фильтры тонкой очистки, которые задерживали только грубые частицы топлива (до 0,1 мм), поэтому с 1954 г. применяются фильтры тонкой очистки, сделанные из войлочных элементов, при параллельном соединении обоих фильтров. Проведённое мероприятие уменьшило износ топливной аппаратуры и улучшило её работу.
Разборка насоса двигателя Д50
Общая разборка насоса. Отсоединяют от секций и от трубопроводов топливный коллектор со съёмкой медных уплотнительных прокладок. Отростки коллектора, чтобы они не засорились, обёртывают бумагой и обвязывают. Отвёртывают гайки, снимают центробежный регулятор, вынимают валик, отсоединяют тягу от вилки сервомотора и снимают уплотнительную прокладку. Отсоединяют корпус привода регулятора от картера и удаляют регулировочные прокладки. Отнимают электропневматический механизм и все рычаги и тяги, идущие от него. Отсоединяют рейки секций, отвёртывают гайки, прикрепляющие секции к картеру, и снимают секции с картера. Далее для разборки картера удаляют гайки, прикрепляющие крышку, и самую крышку с выключающими рукоятками, пружинными шайбами и уплотнительной прокладкой. Вынимают толкатели из картера.
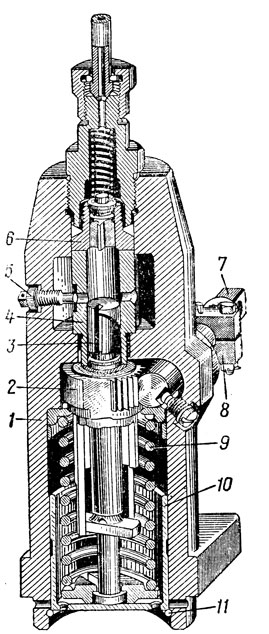
Фиг. 136. Секция топливного насоса двигателя Д50: 1 - корпус; 2 - поворотная гильза; 3 - плунжер; 4 - гильза плунжера; 5 - стопорный винт; 6 - нагнетательный клапан; 7 - регулирующая рейка; 8 - хомут ограничения подачи топлива (упор); 9 - пружина; 10 - стакан пружины; 11 - стопорное кольцо
Разборка секций топливного насоса. Секцию устанавливают стаканом 10 вверх (фиг. 136). Пружину 9 сжимают, вынимают стопорное кольцо 11, стакан 10, нижнюю тарелку пружины, самую пружину, разрезное кольцо и верхнюю тарелку пружины. Далее удаляют плунжер 3 и поворотную гильзу 2, а затем вывёртывают стопорный винт регулирующей рейки, снимают прокладку и рейку 7 с хомутом 8 ограничения подачи топлива. Секцию повёртывают, зажимают в тиски и торцевым ключом вывёртывают нажимной штуцер, удаляют пружину нагнетательного клапана и при помощи съёмника выжимают корпус нагнетательного клапана 6 вместе с про-кладкой. Затем вывёртывают стопорный винт 5, снимают прокладку с винта и гильзу плунжера 4 выталкивают из корпуса секции. На фиг. 137 представлен съёмник для нагнетательного клапана. Стержень 1 съёмника навёртывают на корпус клапана и, вращая рукоятку 2, клапанную пару выпрессовывают.
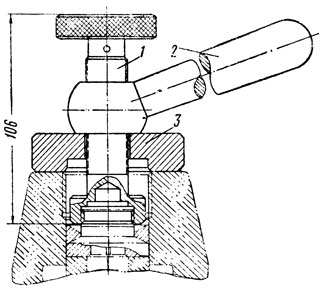
Фиг. 137. Съёмник для выемки нагнетательного клапана секции топливного насоса: 1 - стержень; 2 - рукоятка; 3 - шайба
Притирка нагнетательных клапанов и их проверка
При эксплуатации нарушается плотность между корпусом нагнетательного клапана и грибком самого клапана, между торцом корпуса клапана и гильзой, а также у медного прокладочного кольца. Эти неисправности устраняют притиркой грибка клапана к корпусу клапана и торца корпуса клапана к торцу гильзы плунжера.
Пониженную плотность цилиндрического пояска нагнетательного клапана устраняют только подбором клапана к другому корпусу и их притиркой. Подобранный клапан должен входить в корпус на 1/3 его длины; такую подобранную пару совместно доводят с применением притирочной пасты из окиси алюминия.
Нагнетательный клапан проверяют на стендах. Стенд, для определения герметичности грибка клапана с корпусом представлен на фиг. 138. Нагнетательный клапан 9 с корпусом в перевёрнутом положении устанавливают в корпусе стенда 10 и сверху прижимают нажимным цилиндром 5 через резиновые прокладки 7 и 3, для чего используют груз 6. Воздух давлением 3-5 ати подводят через штуцер 1, запираемый вентилем 2, откуда он поступает под клапан, неплотность которого легко обнаружится по воздушным пузырям, выходящим через трубку 4 в стеклянный сосуд 3, наполненный водой.
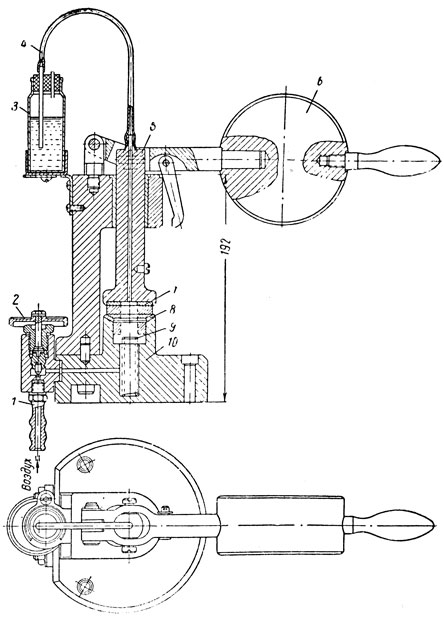
Фиг. 138. Стенд для определения герметичности нагнетательного клапана: 1 - штуцер для подвода воздуха; 2 - вентиль; 3 - сосуд с водой; 4 - трубка; 5 - нажимной цилиндр; 6 - груз; 7 и 8 - резиновые прокладки; 9 - нагнетательный клапан; 10 - корпус
Стенд для испытания плотности пояска нагнетательного клапана изображён на фиг. 139. Нагнетательный клапан 4 ставят на подставку 6 и сверху подводят установочный винт 5. Для проверки плотности используют дизельное топливо, наливаемое в бачок 7, откуда через фильтр 9 и топливные трубопроводы 8 поступает к плунжерному насосу, размещённому в корпусе 10.
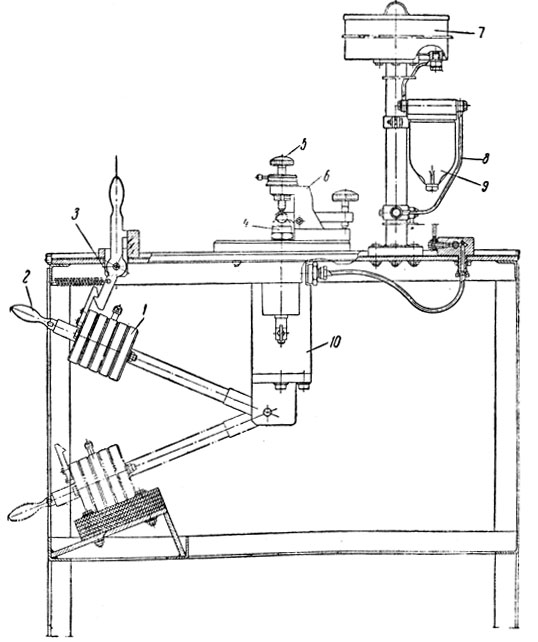
Фиг. 139. Стенд для испытания плотности пояска нагнетательного клапана: 1 - груз; 2 - рычаг; 3 - собачка; 4 - нагнетательный клапан; 5 - установочный винт; 6 - подставка; 7 -топливный бачок; 8 - топливный трубопровод; 9 - фильтр; 10 - корпус плунжерного насоса
Для создания давления используют груз укреплённый на рычаге 2, другой конец которого связан с плунжерным насосом. Сбрасывая груз, для чего освобождается собачка 3, давлением в 8-10 ати, созданным топливом, клапан приподнимается до ограничивающего винта. Время падения груза у исправного клапана при подъёме грибка на 0,5-1,0 мм должно находиться в пределах 2-12 сек Для дизельного топлива с температурой 15-25° и условной вязкостью 1,43-1,45. При отклонении температуры и вязкости плотность нагнетательного клапана сравнивают с плотностью эталонной пары.
Технология изготовления и ремонт плунжерных пар
Плунжер изготовляют из стали ШХ15. Сначала заготовку подвергают предварительной механической обработке, после которой производят промежуточную контрольную проверку размеров. Заготовки, удовлетворяющие техническим требованиям, поступают в термообработку, а затем в шлифовальное отделение, где обрабатывают пятку, шейку и торцы. Предварительно отшлифованный плунжер подвергают старению с проверкой твёрдости. Затем плунжер снова поступает в шлифовальное отделение, где шлифуют цилиндрическую и спиральную рабочие части, торцы, пятку, поводок и фаски. После этого производят вторичную контрольную проверку размеров, а также при помощи магнитного дефектоскопа проверяют, нет ли трещин. Цилиндрическую часть плунжера доводят притиром, а затем после мойки и протирки в третий раз проверяют размеры.
На фиг. 140 представлен станок для шлифовки спиральной кромки плунжера. Станок состоит из шпиндельной бабки 7 и поворотной бабки 9, установленных на плите 13. На шпинделе бабки 7 закреплён шлифовальный круг 3, защищённый кожухом 5. Шпиндель вращается в подшипниках от ремённой передачи 2. Шлифовальный круг вместе со шпинделем передвигают в вертикальном направлении рукояткой 6 ив горизонтальном направлении рукояткой 4. Плунжер 1 зажимают в цанговом патроне 8. В случае заедания цангу патрона вместе с деталью выталкивают толкателем 11. Шпиндель поворотной бабки получает движение от рукоятки 10 по спирали благодаря внутреннему копирному устройству. Поворот шпинделя ограничивается с двух сторон регулируемыми упорами 12.
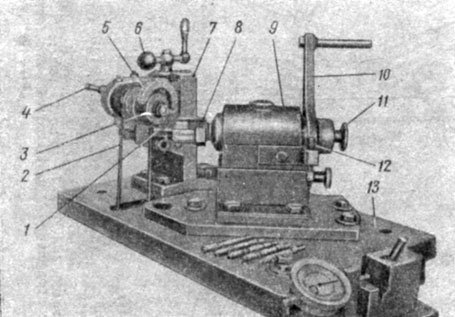
Фиг. 140. Станок для шлифовки спиральной кромки плунжера: 1 - плунжер; 2 - ремённая передача; 3 - шлифовальный круг; 4 и 6 - рукоятки; 5 - кожух; 7 - шпиндельная бабка; 8 - цанговый патрон; 9 - поворотная бабка; 10 - рукоятка; 11 - толкатель; 12 - упор; 13 - плита
Изготовленный плунжер должен соответствовать следующим техническим условиям: твёрдость HRC=61÷63, цилиндрическая часть должна быть обработана с чистотой ∇∇∇∇ 12 и соответствовать эталону. Конусность цилиндрической поверхности допускается не более 0,004 мм с большим диаметром конуса со стороны торца плунжера, обратная конусность, а также закруглённость поверхности торца и спирали не допускаются - должна быть острая кромка без зазубрин и заусениц.
Гильзы изготовляются из той же стали, что и плунжеры. После предварительной механической обработки производят контрольную проверку размеров, затем гильзу подвергают термообработке и шлифуют по наружной и внутренней цилиндрическим поверхностям. У обработанной таким образом гильзы вновь проверяют размеры и отсутствие трещин (магнитным дефектоскопом). Далее гильзу подвергают старению и отверстие доводят притиром до необходимой чистоты. После этого шлифуют наружные части и доводят до необходимой чистоты поверхность со стороны седла нагнетательного клапана. Заключительной операцией является контрольная проверка размеров.
После обработки гильза должна удовлетворять следующим техническим условиям: твёрдость HRC=60÷63, конусность отверстия под плунжер должна быть в пределах 0,001-0,005 мм, причём больший диаметр конуса должен быть со стороны нижнего конца гильзы. Обратная конусность не допускается. Чистота внутренней поверхности и торца под корпус нагнетательного клапана ∇∇∇∇ 12.
На фиг. 141 представлен станок для алмазной расточки отверстия в гильзе плунжера. Суппорт 7 имеет только одно движение продольной подачи, осуществляемое шестернёй и зубчатой рейкой, прикреплённой к скалке 9. На скалке прикреплена державка 6 с резцом, а также передвижные упоры, выключающие самоход при достижении заданной глубины расточки. Движение подачи вручную производится маховичком 8, а включение самохода - рычагом 5.
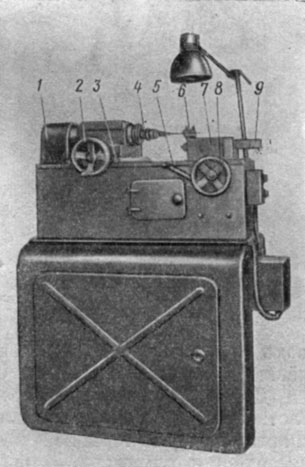
Фиг. 141. Станок для алмазной расточки отверстия гильзы плунжера и корпуса распылителя: 1 - кожух; 2 - маховичок поперечной подачи; 3 - салазки; 4 - шпиндель; 5 - рычаг самохода; 6 - державка резца; 7 - суппорт; 8 - маховичок ручной подачи; 9 - скалка
Глубина резания и отвод резца для вывода его из отверстия осуществляются перемещением шпинделя 4, закреплённым на салазках 3, перемещение которых производится маховичком 2. Ремённый привод головки, делающий до 3 000 об/мин, закрыт кожухом 1, который передвигается вместе с салазками. Электродвигатель для привода установлен внутри станины.
Обработанные плунжер и гильзу взаимно притирают, после чего они составляют пару, у которой диаметры плунжера и гильзы могут находиться в пределах у двигателя Д50-20±0,1 мм, у двигателя 2Д100-13±0,05 мм.
Плунжер, предварительно промытый в дизельном топливе, при выходе из гильзы на 30 мм в вертикальном положении должен под силой собственного веса без задержек опуститься до упора. Плотность пары при проверке на стенде с усилием, действующим вдоль оси плунжера, 390-400 кг должна быть 40-80 сек, а после обкатки плунжерной пары - не менее 35 сек. Для опрессовки употребляется топливо или смесь топлива с дизельным маслом, имеющая условную вязкость 1,4-1,5 при температуре помещения, где установлен стенд не ниже 15°, и отфильтрованная через фильтровальную бумагу. При другой температуре помещения вносятся коррективы согласно показаниям эталонной плунжерной пары.
Как, следует из фиг. 135, плотность плунжерной пары непрерывно падает и с течением времени достигает такой величины, когда не обеспечивается необходимый распыл топлива.
Плунжерные пары, изъятые из работы, могут быть отремонтированы, т. е. их плотность восстановлена одним из следующих способов: перекомплектованием, заменой одной из деталей и хромированием.
Первый способ - перекомплектование - даёт возможность использовать только 20-30% всего ремонтного фонда, так как гильзы большего диаметра и плунжеры меньшего диаметра остаются неиспользованными.
При втором способе вновь изготовленные плунжеры или гильзы спаривают с деталями, бывшими в употреблении.
Наиболее целесообразно восстанавливать плунжерные пары хромированием, так как при этом без особых затрат может быть использовано до 90% деталей ремонтного фонда.
При всех способах ремонта плунжерных пар широко применяется пригонка деталей пары при помощи притиров.
Технологический процесс восстановления плунжерных пар способом хромирования включает в себя следующие операции: промывку, дефектировку, механическую обработку плунжеров и гильз, подготовку плунжеров к хромированию, хромирование их, обработку плунжеров после хромирования, доводку плунжеров и спаривание деталей, контроль и приёмку пар.
При всех способах восстановления детали промывают в ванночках в отфильтрованном дизельном топливе. Отложения, не удалённые промывкой, очищают скребками из дерева.
Дефектировка заключается в осмотре с применением лупы и испытании на плотность. При осмотре выявляются натёртые места, риски, качество кромки спирали и краёв торцовой поверхности плунжера.
Цель механической обработки в процессе восстановления - придать рабочей поверхности плунжера и гильзы правильную геометрическую форму, а спирали - острую кромку и, кроме того, удалить с трущейся поверхности натиры, штрихи и продольные риски.
Механическая обработка плунжеров состоит из следующих операций: предварительной, чистовой и окончательной доводки, контроля и сортировки деталей на группы. Доводка осуществляется на доводочной бабке или на токарном станке с помощью притиров.
На фиг. 142 показана доводочная бабка на два шпинделя. Привод шпинделей 3 осуществляется от электродвигателя через ременную передачу 4. Плунжер 1 зажимается цангой 2.
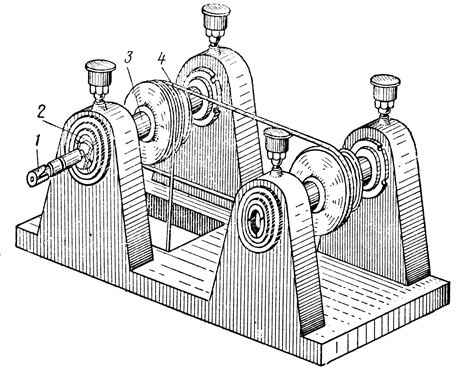
Фиг. 142. Доводочная бабка: 1 - плунжер; 2 - цанга; 3 - шпиндель; 4 - ремённая передача
На фиг. 143 показан притир для плунжеров двигателя 2Д100. Притир состоит из корпуса 2, в который закладывают разрезную чугунную втулку 1, укрепляемую винтом 4, служащим также для нажатия притира на плунжер. Перемещение притира осуществляется рукояткой 3.
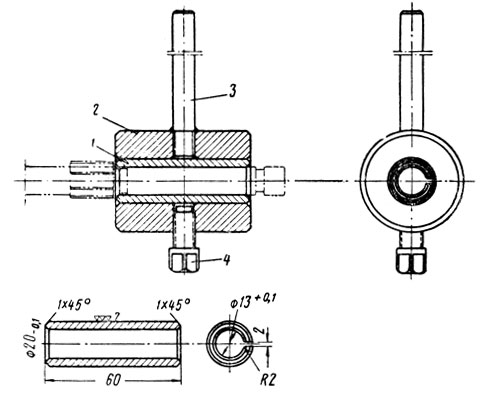
Фиг. 143. Притир для плунжера: 1 - разрезная втулка; 2 - корпус; 3 - рукоятка; 4 - нажимной винт
Для доводки используют притиры различной длины, а для ускорения притирки - пасты с различной зернистостью. Доводку делают при числе оборотов шпинделя доводочной бабки или станка 350-450 в минуту и при 30-40 двойных ходах в минуту.
Окончательную доводку с применением тонкой пасты окиси хрома или окиси алюминия производят для получения высокой чистоты рабочей поверхности.
Для повышения качества поверхности и сокращения времени на обработку применяются плоскодоводочные станки, один из которых показан на фиг. 144. Детали устанавливают в специальный сепаратор 2, находящийся между двумя чугунными дисками-притирами 1 и 3.
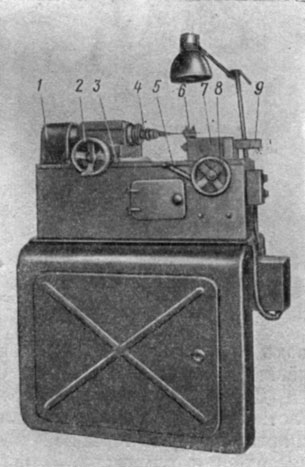
Фиг 144. Плоскодоводочный станок для доводки плунжеров и игл распылителя: 1 - нижний притир; 2 - сепаратор; 3 - верхний притир; 4 - рукоятка; 5 - хобот; 6 - рукоятка; 7 - колонка; 8 - электродвигатель; 9 - кожух
Нижний притир 1 вращается при помощи электродвигателя 8 через ремённую передачу и червячный редуктор, расположенные внутри кожуха 9.
Верхний притир 3, соединённый с оправкой, может быть отведён вверх рукояткой 4 ив сторону поворотом хобота 5 вокруг колонки 7. В рабочем положении хобот фиксируют рукояткой 6.
Верхний притир не вращается, а нижний, вращаясь, перемещает эксцентрично расположенный сепаратор, чем достигается равномерный износ притиров.
Технологический процесс подготовки плунжеров к хромированию должен обеспечивать хорошее сцепление хрома с основным металлом и равномерное отложение его на рабочей поверхности. Подготовка к хромированию включает следующие операции: промывку в керосине, полирование, промывку в бензине, установку на подвеску, обезжиривание, промывку в горячей и холодной воде, анодную обработку (декапирование).
Нехромируемые поверхности изолируют цапон-лаком, представляющим собой раствор целлулоида в ацетоне.
Плунжеры устанавливают на подвеску с помощью специальных анодов, создающих условия для равномерного отложения хрома. Чтобы предотвратить образования наростов хрома на кромках спиральной линии и продольного паза, применяют свинцовую изоляцию, выступающую над поверхностью плунжера на 0,1-0,2 мм.
Обезжиривание перед хромированием производится электролитическим способом в слабом щелочном растворе, состоящем из каустической соды (NaOH)-10-12 г, фосфорно-кислого натрия (NaPO4) или углекислого натрия (NaСО3)-20-50 г; жидкого стекла (NaSiO3)-3-5 г на один литр воды. Обезжиривание осуществляется при температуре электролита 70-80° и плотности тока 3-10 а/дм2. Продолжительность обезжиривания на катоде 2-3 мин, на аноде 1-2 мин.
Анодная обработка (декапирование) служит для удаления плёнки окислов и жировых загрязнений, что создаёт лучшие условия для сцепления хрома с основным металлом. При этом виде обработки плунжеры погружают в хромовую ванну на анодных штангах и после их нагрева до температуры электролита включают ток на 40-50 сек при плотности 25-30 а/дм2. Температура электролита 58-64°. Хромирование делается в электролите, состоящем из 180-250 г/л хромового ангидрида (Cr2О3) и 1,8-2,5 г/л серной кислоты (H2SO4). Начальная плотность тока 18-25 а/дм2, продолжительность 2-5 мин. Нормальная плотность тока 30-35 а/дм2. Скорость отложения хрома 25-30 микрон в ч. Обычно толщину слоя хрома доводят до 45-60 микрон.
После хромирования плунжеры подвергают анодному травлению в хромовой ванне, имеющей тот же состав. Анодное травление осуществляется в два этапа. Первый этап при плотности тока 60-70 а/дм2 в течение 1-1,5 мин; второй этап 40-45 а/дм2 в течение 3-6 мин. Выгруженные плунжеры промывают горячей и холодной водой, снимают защитные экраны и скребками очищают изоляцию. После этого вновь промывают горячей водой, производят контроль и доводку. Следующая операция - сушка деталей в шкафу при температуре 150-160° продолжительностью 2 ч.
Механическая обработка гильз включает следующие операции: предварительную доводку, доводку торцевой поверхности, контроль и разбивку на группы деталей, отличающихся одна от другой диаметром отверстия на 0,002 мм.
Доводку гильзы топливной секции двигателя 2Д100 делают чугунным разрезным притиром, надеваемым на оправку, имеющую коническую поверхность в 1/50 (фиг. 145). Для сохранения перпендикулярности оси отверстия торцовой поверхности гильзы применяется бабка с самоцентрирующей голов-кой. Для плунжеров и гильз двигателей Д50 применяют притиры, отличающиеся от показанных на фиг. 143 и 145 только размерами. Доводка торцовой поверхности гильзы осуществляется на доводочной плите с применением пасты.
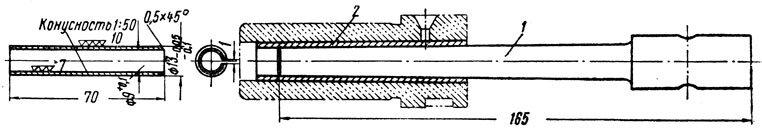
Фиг. 145. Притир для гильзы плунжера: 1 - оправка; 2 - притир
После доводочных операций плунжер и гильзу промывают и обмеряют. Овальность допускается не более 0,001 мм, а конусность - до 0,004 мм, причём расположение конусов должно быть таким же, как и при изготовлении новых плунжерных пар. Затем детали подбирают по размерам, спаривают одну с другой взаимной притиркой и проверяют, как было указано ранее. Притёртые пары проверяют на плотность на стенде.
Установка угла опережения подачи топлива и регулирование количества подаваемого топлива насосом двигателя Д50
Момент начала подачи топлива у двигателя Д50 устанавливают и проверяют по меткам, нанесённым на валоповоротном диске коленчатого вала и смотровом окне секции топливного насоса. При замене топливного насоса, а также отдельных секций проверку и регулирование начала подачи осуществляют по моментоскопу.
Проверку угла опережения делают в следующем порядке. Снимают лючки смотровых окон на секциях топливного насоса (фиг. 146). Коленчатый вал боксуют так, чтобы стакан толкателя 1 проверяемой секции перемещался снизу вверх до совпадения рисок на окне 2 и у толкателя. Если угол опережения установлен правильно, то риска на указателе (верхняя кромка горизонтального ребра на корпусе привода масляного насоса) должна совпадать с цифрами, выбитыми на валоповоротном диске (1-6), с отклонением не более ±3°. Если такого совпадения нет, то коленчатый вал боксуют в противоположную сторону на 20-30° и последующим вращением по ходу соответствующую метку на валоповоротном диске подводят к риске на указателе с точностью ±1 мм. Далее у топливного насоса снимают переднюю крышку картера и болтом толкателя доводят риски у окна секции до совпадения, после чего болт закрепляют контргайкой. Для надёжности результатов проверку делают дважды. Нормальный угол опережения находится в пределах 27,5-31,5°.
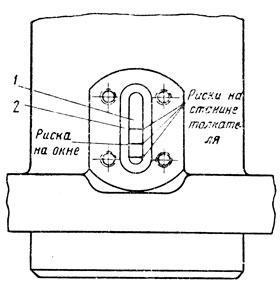
Фиг. 146. Схема регулирования опережения подачи топлива у секции топливного насоса двигателя Д50: 1 - стакан толкателя; 2 - окно секции
Угол опережения по моментоскопу проверяют в следующем порядке. На переднем конце вала привода масляного насоса устанавливают и закрепляют градуированный диск, правильность установки которого проверяют по шестому цилиндру с применением регляжа (приспособления для определения верхней мёртвой точки), как это было описано ранее.
На штуцере шестой секции топливного насоса устанавливают моментоскоп (фиг. 147). Прибор состоит из стеклянной трубки 1, на нижний конец которой надевают резиновую трубку 2, охватывающую стальную трубку 3 с наконечником, притягиваемым к штуцеру 5 гайкой 4. Включают топливоподкачивающий насос и боксуют коленчатый вал для удаления воздуха из топливной системы.
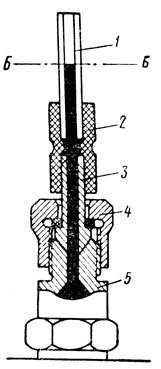
Фиг. 147. Моментоскоп для определения начала подачи топлива: 1 - стеклянная трубка; 2 - резиновая трубка; 3 - стальная трубка; 4 - гайка; 5 - штуцер
Резиновой трубкой выжимается часть топлива с тем, чтобы в стеклянной трубке мениск стоял примерно на половине высоты (уровень ББ). При последующем вращении коленчатого вала замечают начало движения мениска, которое должно соответствовать началу подачи топлива. При этом значения 29±1,5° до верхней мёртвой точки по градуированному диску должны устанавливаться против стрелки.
В случае отклоненения от нормы на величину 4° и более регулирование угла опережения осуществляется перестановкой приводной шестерни относительно паразитной. Одному зубу на приводной шестерне соответствует поворот на 6° коленчатого вала, причём перестановка по ходу вала двигателя создаёт более раннюю подачу, а перестановка против хода - более позднюю подачу. При таком способе регулирования старые метки на шестерне уничтожают и де-лают новые.
Если отклонение от нормы менее 4°, то регулирование производится болтом толкателя. Поворот болта на одну грань даст изменение угла опережения на 1-1,25°. При ввёртывании болта угол опережения уменьшается, при вывёртывании - увеличивается.
Практически угол опережения подачи топлива регулируют тем и другим способом с тем условием, чтобы у отрегулированной секции расстояние, измеряемое глубиномером от верхн