


§ 6. Ремонт поршня и шатуна
При малом периодическом ремонте определяют состояние шатунных вкладышей; проверяют крепление и величину зазора в подшипниках. Выемку поршней делают по результатам проверки воздухом плотности поршневых колец.
При большом периодическом, подъёмочном и заводском ремонте поршни вынимают из цилиндров, очищают от нагара и измеряют. Изношенные выше нормы и потерявшие упругость поршневые кольца, изношенные в нижней и средней частях поршни, заглушки поршней, пальцы и втулки заменяют; разработанные ручьи поршней растачивают под ремонтный размер или наплавляют; шатунные болты проверяют дефектоскопом. Высоту камеры сжатия доводят до нормы.
При заводском ремонте поршни с кольцами заменяют новыми. Также под-лежат замене изношенные пальцы и втулки верхних головок шатунов.
Неисправности деталей шатунно-поршневой группы
У шатунно-поршневой группы имеют место следующие неисправности:
1) износ направляющей части поршня и ручьёв, износ колец и потеря ими упругости, увеличение зазора между пальцем и втулкой верхней головки шатуна, а также между пальцем и поршнем в бобышках, выпадение штифтов из заглушек.
На фиг. 83 представлена диаграмма износа средней и нижней частей поршня, а на фиг. 84 - износа поршневых колец двигателя Д50 в зависимости от пробега тепловоза. Как видно из фиг. 84, наилучший результат с точки зрения износоустойчивости показывают хромированные кольца;
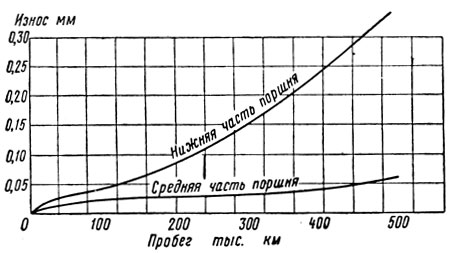
Фиг. 83. Износ направляющей части поршня в зависимости от пробега тепловоза
2) пригорание поршневых колец в ручьях, что сопровождается в некоторых случаях оплавлением верхней части алюминиевого поршня, а у газогенераторных тепловозов - изломом междуручьёвых перемычек;
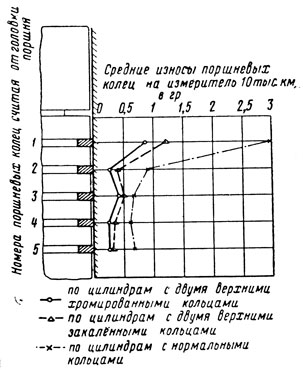
Фиг. 84. Средний износ компрессионных поршневых колец двигателя Д50
3) вытягивание шатунных болтов и ослабление их нарезки в гайках;
4) износ, выкрашивание и коррозия баббитовой заливки вкладышей;
5) деформация нижней головки шатуна, когда посадочное место вкладышей, принимает овальную форму;
6) износ полуды у поршней двигателей 2Д100;
7) трещины поршней двигателей 2Д100.
Проверка плотности поршневых колец при помощи сжатого воздуха
Испытание плотности поршневых колец делается при малом периодическом ремонте и во всех сомнительных случаях (пробой газов).
На фиг. 85 представлен прибор для проверки плотности поршневых колец. Проверка делается при температуре охлаждающей воды 35-40°, потому что при другой температуре (вследствие изменения зазоров) показатели будут другие.
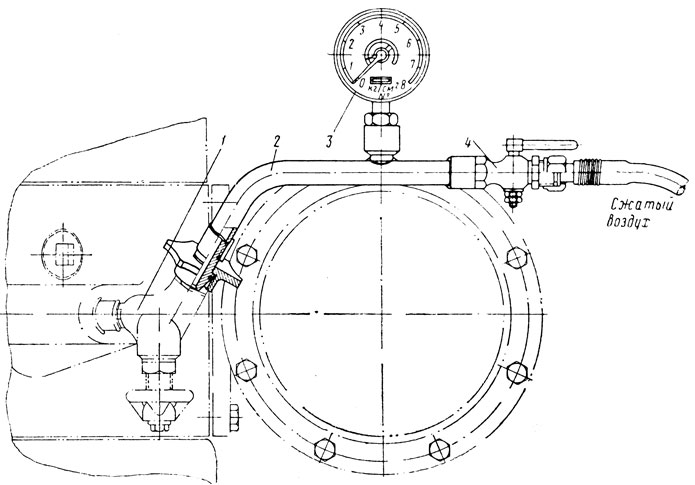
Фиг. 85. Прибор для проверки плотности поршневых колец двигателя Д50: 1 - индикаторный кран; 2 - трубопровод; 3 - манометр; 4 - кран
Испытуемый поршень устанавливают в верхнее мёртвое положение, соответствующее такту сжатия, и в цилиндр через индикаторный кран 1 по трубопроводу 2 подаётся воздух, давление которого по манометру 3 регулируется, краном 4. О плотности колец судят по времени падения давления воздуха. Поршень, который может быть допущен к дальнейшей работе без выемки должен иметь плотность, соответствующую от 5 ати до 0 в течение не менее 7 сек.
Выемка, разборка и измерения поршней
Поршень двигателя Д50. Выемка поршня с шатуном у двигателя Д50 производится в следующем порядке.
Поршень устанавливают в верхнее положение. У шатунных болтов вынимают шплинты, отвёртывают гайки. Для отвёртывания и завёртывания гаек удобно пользоваться ключом-звёздочкой, представленным на фиг. 86. Ключ имеет 12 граней, поэтому его можно переставлять на 30°. Для увеличения длины рычага используют трубу длиной 700 мм. Снимают нижнюю крышку шатуна с нижним вкладышем. К поршню привёртывают съёмную скобу и вместе с шатуном приподнимают его краном, после чего вынимают верхний вкладыш нижней головки шатуна. Далее поршень вместе с шатуном вынимают из цилиндра и устанавливают на стеллаж, как это представлено на фиг. 87.
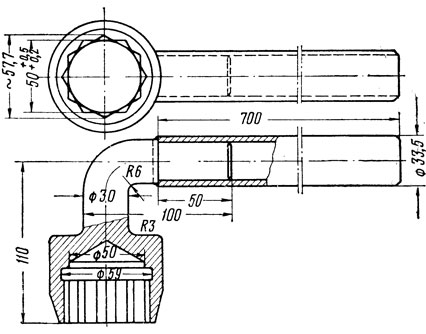
Фиг. 86. Ключ-звёздочка для отвёртывания гаек шатуна
Для предохранения от повреждений шатунную шейку закрывают защитным кожухом, а цилиндровую втулку - защитной крышкой; с этой же целью сетки в картере закрывают металлическими листами.
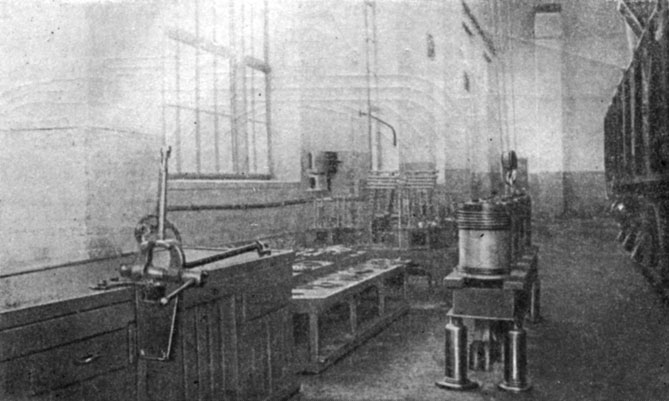
Фиг. 87. Выемка поршней и установка их на стеллаж
У поршней, установленных на стеллаже, снимают все кольца, для чего используют приспособление (клещи) (фиг. 88), представляющее собой ленту 1 концы которой укреплены на рукоятках 2, снабжённых выступами 3, упирающимися в концы снимаемого кольца 4.
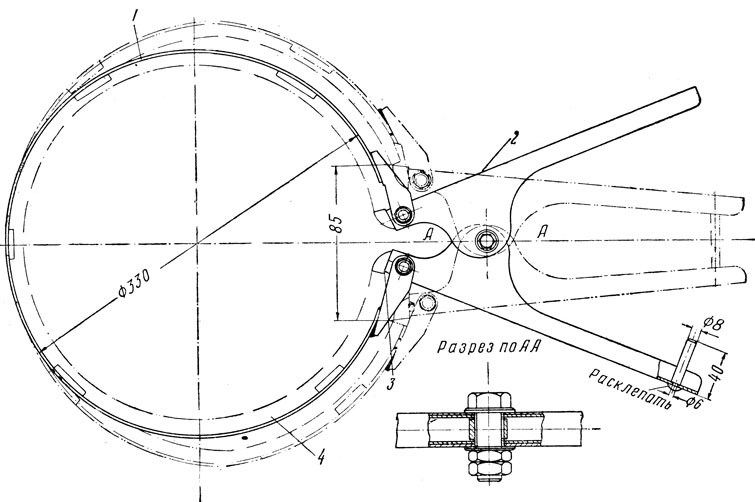
Фиг. 88. Приспособление (клещи) для снятия и надевания поршневых колец: 1 - лента; 2 - рукоятки; 3 - выступы; 4 - кольцо
Далее при помощи приспособления (фиг. 89) снимают заглушки поршневого пальца. Приспособление состоит из скобы 1 с запрессованной втулкой 2, в которой вращается винт 3, снабжённый гайкой 4 и маховичком 5. Маховичок служит для ввёртывания винта в нарезанное отверстие заглушки 8. Гайка снабжена рукоятками 6, укреплёнными штифтами 7. После выпрессовки заглушек из поршня удаляют палец, для чего обычно пользуются приспособлением, представленным на фиг. 90. Тарелка 1 приспособления выжимает палец 2 при помощи винта 3, снабжённого рукояткой 5, и стакана 4.
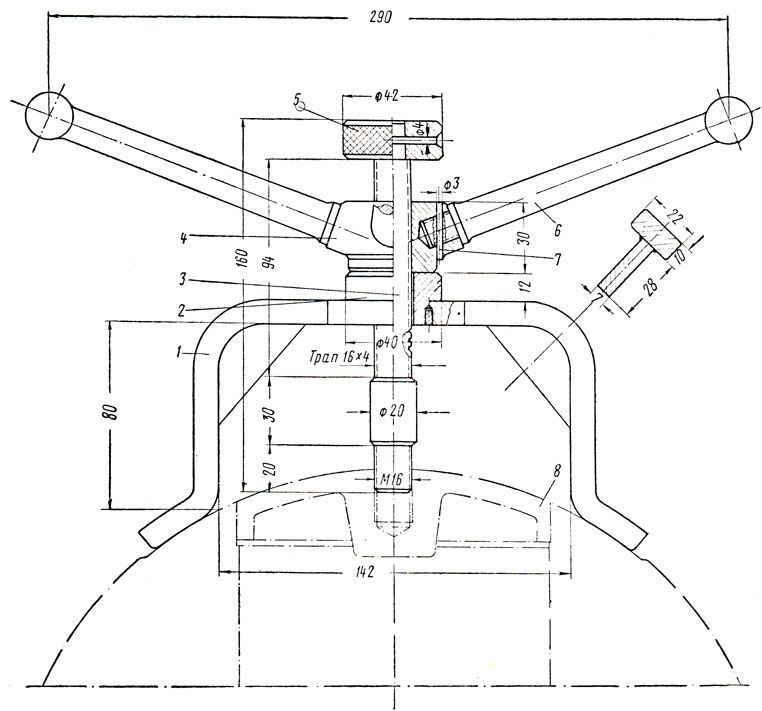
Фиг. 89. Приспособление для выпрессовки заглушек поршня: 1 - скоба; 2 - втулка; 3 - винт; 4 - гайка; 5 - маховичок; 6 - рукоятка; 7 - штифт; 8 - заглушка
Поршни очищают. Для размягчения нагара на поршне применяется подогретый до 90-100° раствор следующего состава по весу (в %):
| Жидкое стекло | 1 |
| Кальцинированная сода | 1 |
| Мыло | 1 |
| Хромпик | 0,1 |
| Вода | остальное |
После выдержки в растворе в течение 60-90 мин поршни опускают для промывки в ванну с холодным раствором того же состава. У вынутых поршней оставшийся нагар удаляют жёсткими волосяными щётками и деревянными палочками. Если нагар полностью очистить не удаётся, то промывку поршня повторяют. Раствор заменяют после промывки 10-20 поршней.
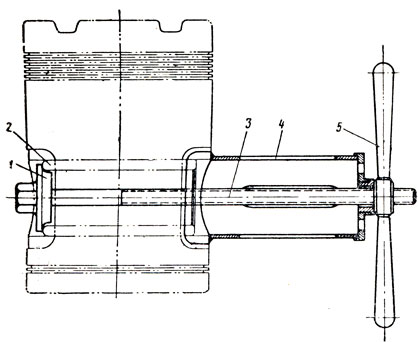
Фиг. 90. Приспособление для выпрессовки пальца поршня: 1 - тарелка; 2 - палец; 3 - винт; 4 - стакан; 5 - рукоятка
После очистки и промывки поршни обдувают сжатым воздухом и промывают в дизельном топливе.
Поршни подвергают измерениям по наружной поверхности в трёх поясах, в двух взаимно перпендикулярных плоскостях - вдоль и поперёк оси пальца. Кроме этого, проверяют высоту ручьёв с использованием призматического калибра и щупа, а также измеряют диаметр отверстия в поршне под поршневой палец. По результатам измерения поршня и цилиндровой втулки определяют зазор между ними.
Поршни двигателя 2Д100. Поршни вынимают через люки картера. Для этого нижний поршень (фиг. 91) устанавливают во внутреннее крайнее положение и отвёртывают гайки шатунных болтов; крышку с шатунным вкладышем и болтами вынимают. Вместо шатунных болтов вставляют рымы 19 к которым укрепляют трос 2, натягиваемый червячным приводом 3. Шатун слегка приподнимают тросом и коленчатый вал поворачивают в положение 30° к горизонтали. Между щеками вала устанавливают полозья 4, у шатуна вынимают верхний вкладыш, шейку вала закрывают защитным кожухом, шатун опускают вниз, вследствие чего поршень садится на полозья, а затем, после ослабления троса, вынимают через люк картера вместе с шатуном.
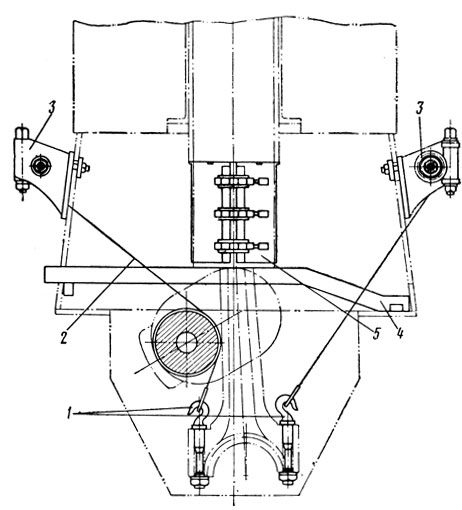
Фиг. 91. Схема выемки и постановки на место нижнего поршня двигателя 2Д100: 1 - рымы; 2 - трос: 3 - червячный привод; 4 - полозья; 5 - хомут
Постановку поршня на место делают в обратном порядке. При монтаже применяется специальный хомут 5, надеваемый на поршень для сжатия колец. Поршень устанавливают сливным масляным патрубком в сторону воздуходувки.
Чтобы снять верхний поршень, надо вынуть сначала нижний поршень, а также снять крышки продувочного ресивера и выпускного коллектора. После выемки нижнего поршня, чтобы не повредить колец верхнего поршня, скребком удаляют нагар со стенок цилиндра. Для сбора нагара в картере расстилают брезент или устанавливают поддон. Далее поршень устанавливают во внешнее мертвое положение (фиг. 92), шатун закрепляют тросом и снимают его крышку, а также шатунные болты и вкладыш; на втулку кладут кольцевую опору 2, снабжённую медными накладками. Поршень с шатуном опускают на кольцевую опору и верхний коленчатый вал боксуют до горизонтального положения колена разбираемого цилиндра. Затем поршень с шатуном поднимают кверху и через продувочное окно под его головку устанавливают опорный стержень 1, после чего вынимают второй вкладыш шатуна; у поршня отвёртывают четыре гайки, укрепляющие вставку. Вставку вынимают вместе с шатуном вверх и вбок, а к поршню укрепляют скобу 4, к которой в свою очередь прикрепляют трос 3. Нижнее колено вала устанавливают под углом 30° к горизонтальному положению, затем устанавливают полозья и вынимают опорный стержень 1 из-под поршня. Последний на тросе 3 опускают вниз на полозья и далее вынимают наружу.
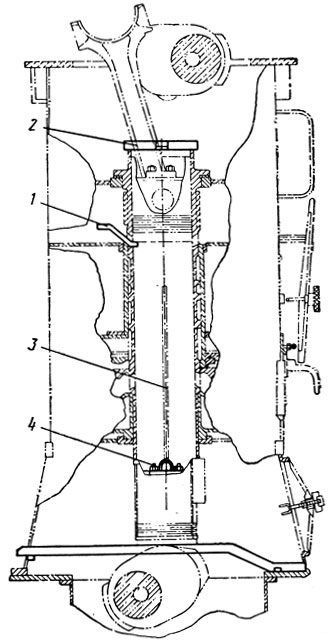
Фиг. 92. Схема выемки и постановки на место верхнего поршня двигателя 2Д100: 1 - опорный стержень; 2 - кольцевая опора; 3 - трос; 4 - скоба
Сборка верхнего поршня производится в обратном порядке. Маслосъёмные кольца устанавливают на место в приподнятом положении поршня над цилиндровой втулкой. Для заводки поршня с кольцами во втулку цилиндра используют хомут, показанный на фиг. 93. Хомут состоит из кожуха 2, сделанного из тонколистовой стали, к которому приварены крючки 1 и вилки 3. Вилки шарнирно связаны с гнёздами 4, в которые упираются концы специальных винтов 5, проходящих сквозь сухари 6 петель 7, накидываемых на крючки. Затяжкой или ослаблением винтов изменяется зазор между поршнем и кожухом. Для предохранения винтов от выпадения предусмотрен штифт 8. При сборке верхнего поршня (фиг. 94) сливной масляный патрубок 7 должен быть обращён в сторону, противоположную воздуходувке.
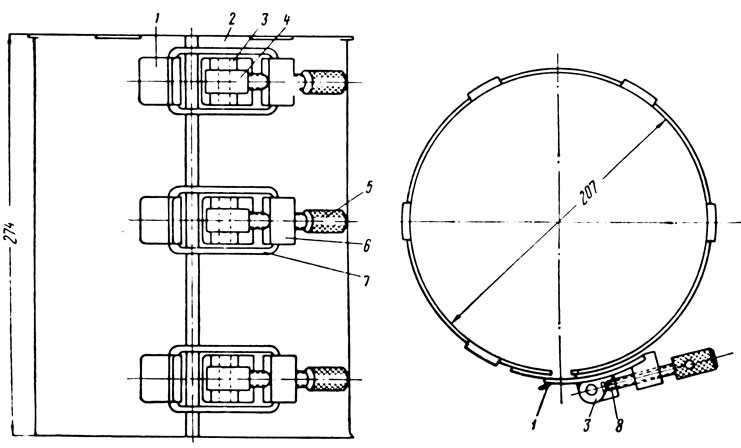
Фиг. 93. Хомут для заводки поршня с кольцами во втулку цилиндра двигателя 2Д100: 1 - крючок; 2 - кожух; 3 - вилка; 4 - гнездо; 5 - винт; 6 - сухарь; 7 - петля; 8 - штифт
У двигателей 2Д100 зазор у шатунного подшипника проверяют в положении поршня во внешней мертвой точке, установив ножку неподвижно укреплённого на скобе 1 индикатора 2 к плоскости разъёма вкладышей и качая ломиком 3 головку шатуна с противоположной стороны, как это представлено на фиг. 95.
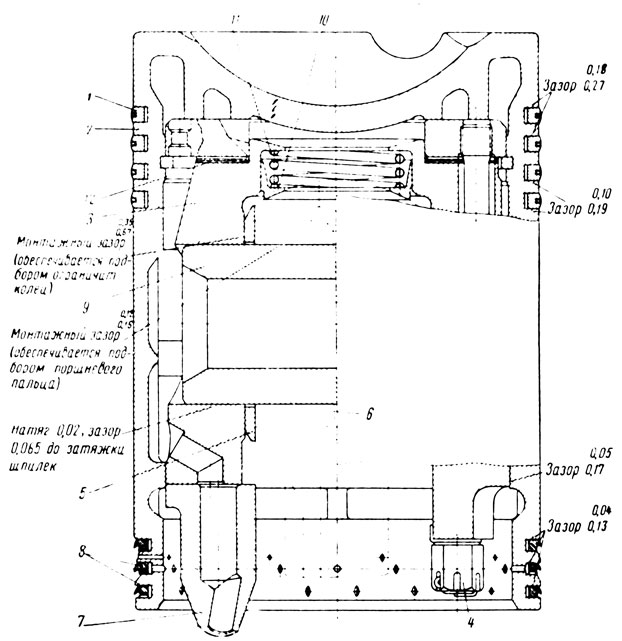
Фиг. 94. Верхний поршень двигателя 2Д100: 1 - компрессионные кольца; 2 - поршень; 5 - вставка; 4 - гайка; 5 - ограничительное кольцо; 6 - втулка шатуна; 7 - сливной патрубок для масла; 8 - маслосъёмные кольца; 9 - палец; 10 - ползушка; 11 - пружина; 12 - прокладки
Наплавка алюминиевых поршней
Сварка и наплавка алюминия и его сплавов затруднена вследствие его способности покрываться тугоплавкой плёнкой окиси и малого интервала температур, при котором алюминий находится в пластическом состоянии. Окись алюминия имеет температуру плавления около 2100°, а алюминий 660°, причём окись алюминия имеет больший удельный вес, чем расплавленный алюминий.
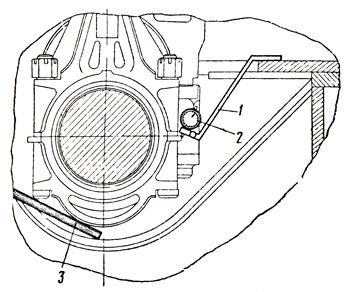
Фиг. 95. Проверка зазора 'на масло' у шатунного подшипника двигателя 2Д100: 1 - скоба; 2 - индикатор; 3 - ломик
Поршень двигателя Д50 отлит из алюминиевого сплава ПС12, имеющего химический состав (в %): кремний - 10-14; магний - 0,6-1,0; медь - 0,8-1,2; никель - 2-3; железо - не более 0,7; остальное - алюминий; сумма примесей - не более 1,5%, включая и железо.
Поршни, изношенные по ручьям компрессионных колец свыше 6,6 мм, а также имеющие излом перемычек между ручьями, подплавления и задир головок, а также трещины длиной до 25 мм в местах перехода выступов к днищу поршня и несквозные трещины в днище, исправляют наплавкой и заваркой. Поршни, подлежащие ремонту, предварительно подвергают очистке в течение одного часа в содовом горячем растворе. Не удалённые вываркой частицы нагара снимают металлической щёткой, после чего поршни промывают горячей водой и просушивают.
При необходимости наплавки двух верхних ручьёв производится разделка на станке согласно фиг. 96,а, а при наплавке всех ручьёв - согласно фиг. 96,б. Отверстия для спуска масла замазывают на всю глубину огнеупорной глиной или заделывают шнуровым асбестом. Перед наплавкой поршень подогревают до 300-350° в печи с электрическим обогревом. В условиях депо разрешается подогрев при помощи нефтяной форсунки, факел которой направляется на днище поршня.
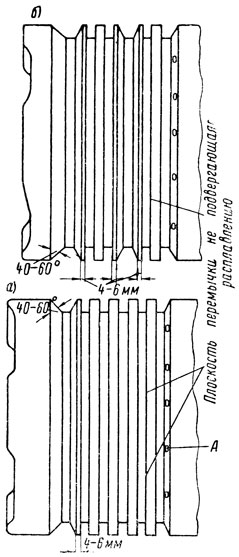
Фиг. 96. Разделка поршня двигателя Д50 под наплавку ручьёв: а - двух верхних; б - всех ручьёв
В качестве присадочного материала применяют круглые прутки диаметром 10-12 мм, длиной 300-350 мм, отлитые в кокиль из поршней, не подлежащих ремонту. Разрешается использовать тянутую алюминиево-кремниевую проволоку марок АК-4 и АК-5. Наплавка поршней производится ванным способом в полувертикальном положении с вращением поршня на себя. Присадочный пруток перемещается серпообразно вдоль расплавленной- ванны, длина которой зависит от количества наплавляемых ручьёв, а ширина составляет 35-40 мм.
Наплавку делают без флюса газовой горелкой с наконечником № 6 или № 7 нейтральным пламенем так, чтобы ядро пламени было расположено на расстоянии 7-8 мм от наплавляемой поверхности. Применение окислительного или науглероживающего пламени запрещается. Удаление окислов алюминия и шлака производится самим прутком. Пламя горелки должно быть направлено на поверхность расплавленной ванны, как это показано на фиг. 97.
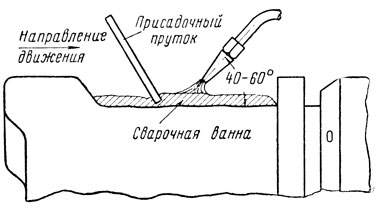
Фиг. 97. Схема наплавки поршня двигателя Д50
При ремонте верхней части головки наплавка производится с направлением от торца головки в сторону ручьёв, что предупреждает расплавление фасонных приливов. Наплавку делают за один проход. Превышение наплавленного слоя над поверхностью поршня должно быть не более 5 мм. В случае износа разрешается наплавка отверстий под поршневой палец. Отремонтированные наплавкой поршни оставляют в печи для охлаждения. Последующую термическую обработку не делают. В местах наплавки не допускаются непровары, черновины, поры, шлаковые включения и другие дефекты.
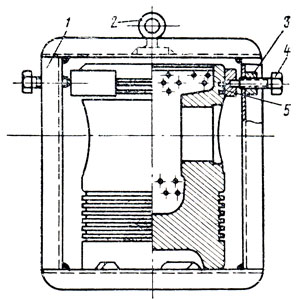
На фиг. 98 представлена электропечь с размещённым в ней поршнем двигателя Д50. Печь представляет собой нагревательную камеру прямоугольной формы, снаружи облицованную стальным каркасом 1, а внутри выложенную огнеупорным кирпичом и слоем асбестового картона 3. Электрические нагреватели (спирали) 4 уложены на полочках из огнеупорного кирпича. Верхняя часть печи закрывается люками со съёмной крышкой 5, открываемой при наплавке.
Поршень опирается на опоры. Левой опорой служит бабка с центром в которую упирается распорное приспособление, размещённое внутри поршня. Распорное приспособление состоит из стержня, двух упоров 9 и клина 8. Для фиксирования приспособления служит диск 7, который прижимается к поршню клином 6. Распорное приспособление, помимо укрепления поршня, служит для ограничения его температурных деформаций. Правая опора состоит из вала 11 и упорной тарелки 10. Поворачивание поршня при наплавке производится педальным механизмом 13 с трещотками 12. Установка поршня в печь осуществляется клещами.
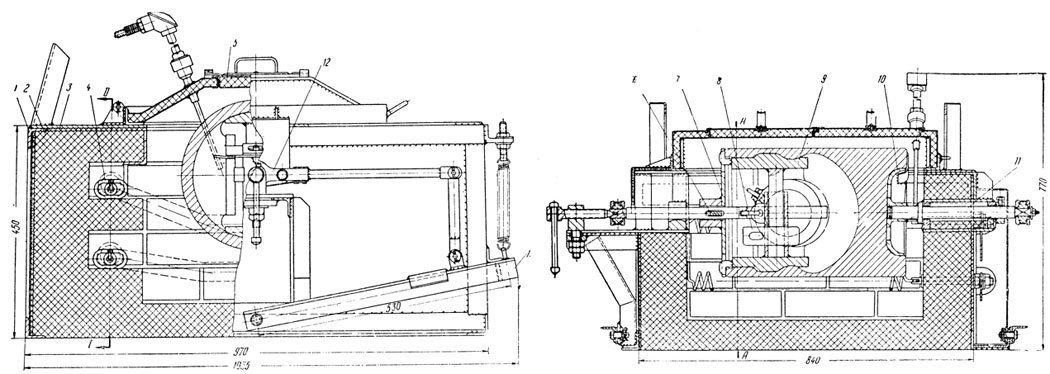
Фиг. 98. Электропечь для наплавки алюминиевых поршней: 1 - каркас; 2 - огнеупорный кирпич; 3 - асбестовый картон; 4 - спираль; 5 - крышка; 6 - клин; 7 - диск; 8 - клин; 9 - упор; 10 - упорная тарелка; 11 - вал; 12 - трещотка; 13 - педальный механизм
Если при наплавке произошла деформация поршня, восстановление размеров делается в приспособлении - струбцине (фиг. 99). Струбцина 1 сварена из стали корытного профиля № 10 или № 12, бобышек 3, в которые ввёртывают болты 4, нажимающие на камни 5. Для подъёма приспособления служит рым 2. Правка поршня производится в нагретом до 515-535° состоянии.
Фиг. 99. Струбцина для правки поршня: 1 - струбцина; 2 - рым; 3 - бобышка; 4 - болт; 5 - камень газа
Наплавленный - поршень подвергается предварительной механической обработке для определения качества наплавленного слоя. На обработанной поверхности допускается точечная пористость и ограниченное количество раковин диаметром до 3 мм и глубиной не свыше 2 мм. Для определения пригодности поршня к дальнейшей обработке используют поршни-эталоны.
В последнее время за границей (США) при большом количестве ремонтируемых поршней получил распространение способ автоматической электро-дуговой наплавки с применением инертного газа. Поршень при наплавке автоматически поворачивается от шпинделя токарного станка. Ход электродо-держателя управляется механизмом хода каретки. Каретка передвигается вдоль наплавляемого участка. Поршень перед наплавкой подогревают до температуры 50-175°. Наплавку делают вольфрамовым электродом постоянным током 330-375 а. В качестве присадочного материала используют прутки диаметром 3,2 мм из алюминиевого сплава, а в качестве защитного газа - гелий. Во время наплавки не делают никакого охлаждения или дополнительного подогрева. Для снятия температурных напряжений наплавленный поршень медленно остывает в шкафу, обогреваемом паром.
На фиг. 100 представлен общий вид автоматической наплавки поршня с применением инертного газа и непрерывной подачей присадочного материала.
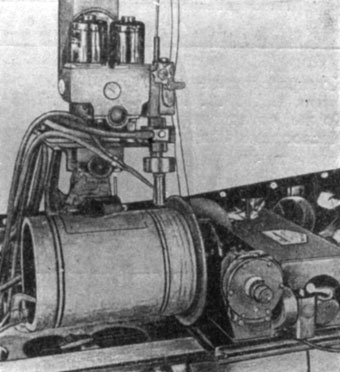
Фиг. 100. Автоматическая наплавка поршня с применением инертного
Проверка поршня и его ручьёв на станках
Алюминиевый поршень, подвергшийся наплавке, а также нуждающийся в проверке ручьёв вследствие применения следующих по высоте градаций колец, обрабатывают на станках. Для обработки наружной поверхности и ручьёв используют станки с применением многорезцовых головок. Проверку ручьёв в условиях депо делают одним резцом.
Для двигателей Д50 установлены градации высоты ручьёв согласно табл. 13.
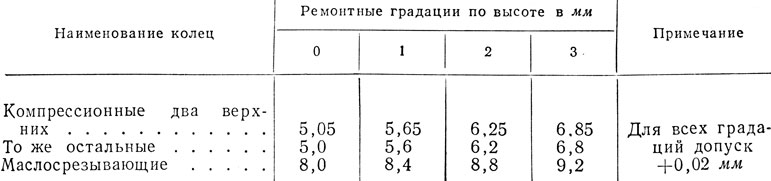
Таблица 13
Для обработки наплавленного поршня используют различные приспособления. Одно из приспособлений, предназначенное для обработки отверстий под поршневой палец, представлено на фиг. 101. Приспособление устанавливают на расточный, фрезерный станок или суппорт токарного станка; оно состоит из плиты 1У к которой на болтах 5 прикрепляется стойка 4. Поршень укрепляется к плите болтами 2 и планками 3. Расточная штанга проходит сквозь подшипник стойки.
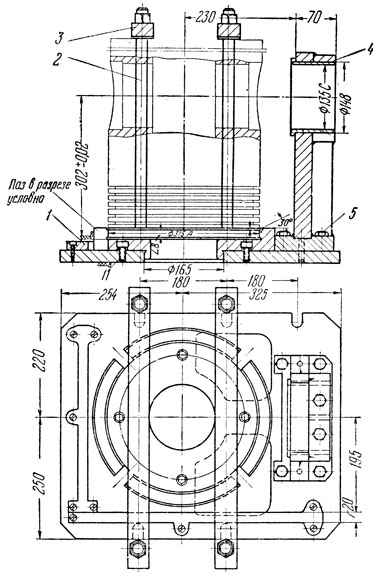
Фиг. 101. Приспособление для расточки отверстий под палец поршня: 1 - плита; 2 - болт; 3 - планка; 4 - стойка; 5 - болт
В заграничной практике принято отверстия под поршневой палец в поршнях из лёгких сплавов, а также подшипники из лёгких сплавов окончательно растачивать алмазным инструментом. В наших условиях это целесообразно применить для поршней двигателей Д50, дизель-поездов и вкладышей двигателей 2Д100.
Поверхность поршневых заглушек, обращённая к цилиндровой втулке, обрабатывается в специальном патроне (фиг. 102).
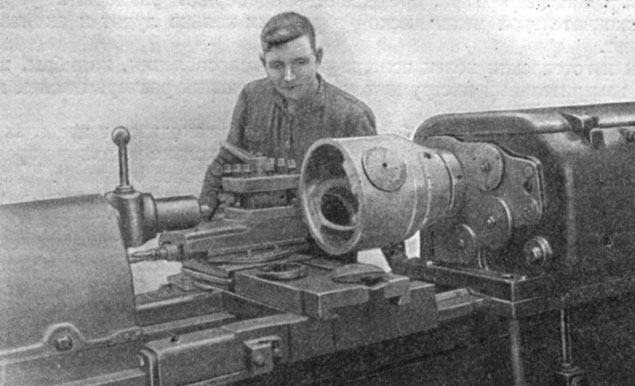
Фиг. 102. Обработка поршневых заглушек на станке
Окончательно обработанный поршень двигателя Д50 должен удовлетворять следующим техническим условиям. Овальность и конусность поверхности отверстий под поршневой палец допускается не более 0,02 мм корсетность и бочкообразность не допускаются. При выпуске из текущего ремонта овальность и конусность допускаются до 0,05 мм. Смещение осей отверстия под поршневой палец и наружной поверхности поршня допускается не более 0,3 мм. Биение поверхностей ручьёв относительно наружной поверхности поршня допускается не более 0,3 мм. Заглушки следует устанавливать с натягом 0,02-0,11 мм.
Поршни двигателей 2Д100 делают из чугуна. В случае износа ручьёв их проверяют на станке до следующего градационного размера. Износившуюся или расплавившуюся полуду на боковой поверхности поршня вновь восстанавливают до толщины 0,04 мм.
Технология изготовления поршневых колец
Компрессионные и маслосрезывающие кольца изготовляются из специального чугуна следующего химического состава (в %): углерод - 2,8-3,2; углерод связанный - 0,6-0,9; кремний - 1,3-1,7; марганец - 1,0-1,5; фосфор - 0,3-0,5; хром ≤ 0,3; никель ≤ 0,6; сера ≤ 0,1; титан - до 0,12; железо - остальное.
Заготовкой для колец служат барабаны, так называемые маслоты.
В отливке (барабанах) не допускаются структурно-свободный цементит и феррит, а также скопление тройной фосфидной эвтектики.
Маслоты подвергаются механической обработке по следующей технологической схеме. Предварительно обрабатывают наружную и внутреннюю поверхности, после чего производят отрезку колец и шлифовку торцов их на плоскошлифовальном станке с магнитным столом (фиг. 103). Затем кольца размагничивают и фрезеруют замки. После этого кольца подвергают термической обработке и шлифуют торцы с трёх постановов; вновь размагничивают и Фиг. обтачивают по наружной поверхности в специальном приспособлении для создания необходимого профиля. Затем производят калибрование замка и кольца, вновь шлифуют с трех постановов, после чего зачищают заусеницы и кромки, промывают и проверяют размеры и упругость. После окончательной механической обработки кольца лудят и окончательна проверяют.
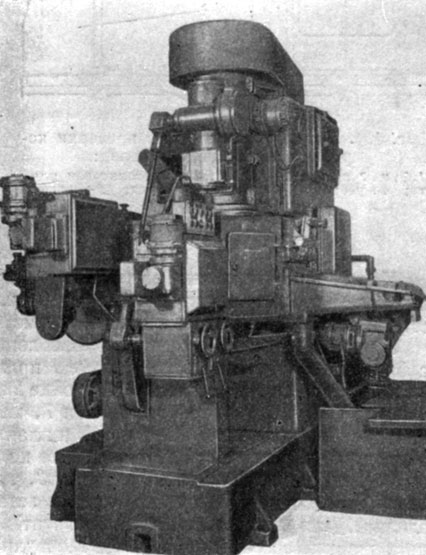
Фиг. 103. Плоскошлифовальный станок с магнитным столом
При изготовлении колец используют приспособления, калибры, щупы и другой измерительный инструмент, соответствующий размерам колец по диаметру и профилю.
Твёрдость окончательно обработанных колец находится в пределах HRB=97÷104. Разность показаний твёрдости в одном кольце не должна превышать 4 единиц, а для колец одного типа двигателя - более 8 единиц.
Окончательно обработанные кольца не должны иметь трещин, заусениц, рисок, забоин и других дефектов. Согласно ГОСТ 7133-54 чистота обработки торцовых поверхностей должна быть не ниже ∇ ∇ ∇ 8, а цилиндрической поверхности ∇ ∇ 6. Радиальный зазор (просвет) между кольцом и контрольным калибром на дуге 45° не более чем в двух местах и не ближе 30° от замка не должен превышать 0,05 мм.
Коробление торцовых поверхностей, проверяемое между контрольными плитами, не должно превышать 0,10 мм. Кольца должны иметь упругость в соответствии с градационным размером, которую проверяют прибором.
Приспособление для контроля коробления поршневых колец представлено на фиг. 104. К горизонтальной плите 1 приваривается стойка 2, укреплённая для жёсткости двумя рёбрами 4. К стойке 2 при помощи болтов 5, снабжённых шайбами 10, укрепляются плиты 5 и 7, между которыми расположены две калиброванные планки 6. Плиты 5, 7 и планки 6, помимо болтов, фиксируются контрольными штифтами 9. Проверяемое кольцо пропускается между плитами 5 и 7 и падает на текстолитовую плиту 3, укреплённую винтами 11. В зависимости от высоты проверяемого кольца вставляют планку 6 соответствующей толщины. Для компрессионных колец чертёжного размера двигателей Д50 толщина планки 6 составляет 4,9±002 мм и для маслосрезывающих 7,95±0,02.
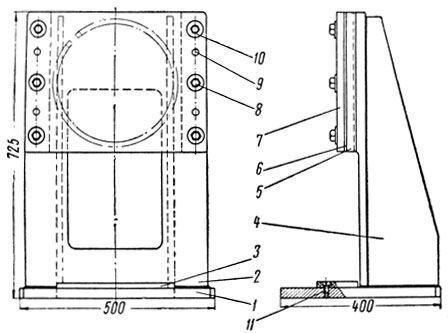
Фиг. 104. Приспособление для проверки коробления поршневых колец: 1,5 и 7 плиты; 2 - стойка; 3 - текстолитовая плита; 4 - ребро; 6 - планка; 8 - болт; 9 - штифт; 10 - шайба; 11 - винт
Проверку кольца на просвет и зазор в замке делают контрольным калибром. Величина просвета должна соответствовать нормам, предусмотренным правилами ремонта, а для новых колец - техническим условиям на их изготовление.
Упругость колец проверяют в приспособлениях различного типа. На фиг. 105 представлено одно из таких приспособлений. Приспособление состоит?
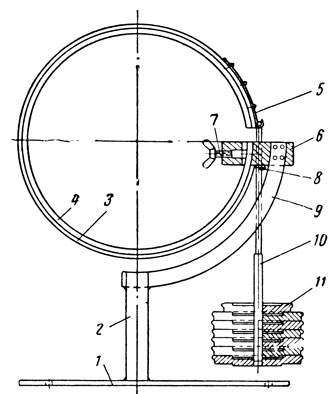
Фиг. 105. Приспособление для проверки упругости поршневых колец: 1 - плита; 2 - стойка; 3 - стальная лента; 4 - поршневое кольцо; 5 - державка ленты для подвешивания груза; 6 - гнездо для установки кольца; 7 - болт с барашком; 8 - крепление ленты; 9 - сегментная стойка; 10 - стержень; 11 - груз
из плиты 1, стойки 2 и сегментной стойки 9, в которой в гнезде 6 зажимается болтом 7 с барашком поршневое кольцо 4. На кольцо надевают стальную ленту 3, закрепляемую одним концом в гнезде 6. На другом конце ленты укрепляют державку 5 и стержень 10 с грузом 11. Вес груза при доведении зазора в замке до нормы определяет упругость кольца соответствующей градации. Для двигателей Д50 установлены градации колец, приведённые в табл. 14.
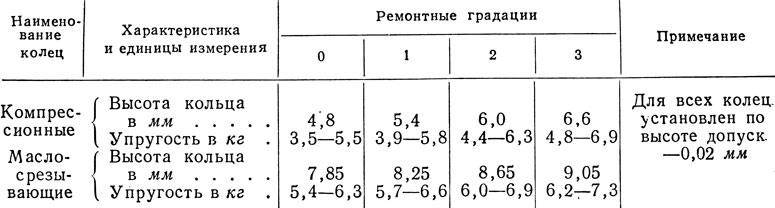
Таблица 14
Для термообработки (термофиксации) поршневых колец применяется специальное приспособление (звёздочка), спроектированное ЦНИИ. Это приспособление обеспечивает распределение давлений на стенки цилиндра по эпюре грушевидной формы, предусмотренной ГОСТ 5077 - 49, т. е. заранее создается повышенное давление у замка колец. Такое распределение давления изменяет кривизну кольца и держит концы его постоянно приж