


§ 2. Общие сведения об износе и ремонте
Точность изготовления частей двигателя
Всякий двигатель внутреннего сгорания высокого сжатия условно может быть разделён на следующие основные узлы и системы.
1. Остов с неподвижными частями, к которым относятся: картер, цилиндровый блок, втулки, цилиндровые крышки, коренные подшипники с крышками и кожух распределительных шестерён.
2. Движущий механизм, состоящий из коленчатого вала, шатунов с подшипниками и поршней, снабжённых уплотняющими и маслосрезывающими кольцами.
3. Газораспределительный механизм, в который входят: распределительный вал, шестерни, рычаги, толкатели и газораспределительные клапаны.
4. Воздухоподающая система, к которой относятся: всасывающая камера с фильтром, турбовоздуходувка или воздуходувка с механическим приводом и впускной коллектор с патрубками.
5. Выпускная система, в которую входят выпускные коллекторы с патрубками.
6. Система смазки, состоящая из фильтров, масляного насоса с приводом, трубопроводов, регулирующих давление клапанов, контрольных приборов и аппаратов.
7. Система охлаждения, в которую входят: водяной насос, секции холодильника, трубопроводы и контрольные приборы.
8. Топливная система, состоящая из топливных насосов, форсунок, фильтров, трубопроводов и вспомогательного насоса.
9. Регулирующая система, в которую входят регулятор числа оборотов, электропневматический механизм и регулятор безопасности.
К перечисленным выше узлам предъявляются различные требования как при изготовлении, так и при их ремонте. Основные требования - прочность и износоустойчивость - являются общими для всех узлов.
Точность изготовления деталей различна в зависимости от их назначения и требований взаимозаменяемости.
У большинства неподвижных деталей точность изготовления определяется условием замены их при ремонте без подгонки, а если в последней возникает необходимость, то количество снимаемого металла должно быть минимальным, так как большинство операций ограничивается слесарными работами. У неподвижных частей, которые соприкасаются с движущимися частями, как, например, цилиндровые втулки и подшипники, точность изготовления определяется, помимо условий взаимозаменяемости, также условиями работы движущихся частей. Поэтому втулки и подшипники изготовляются в пределах первой группы классов точности. Так, внутренняя поверхность втулки изготовляется по 2-му классу, а те же поверхности у подшипников изготовляются и ремонтируются по 1-му или 2-му классу точности.
Движущиеся части, как-то: вал, поршни, его кольца и пальцы также изготовляются по трущимся поверхностям в пределах 1-3-го классов точности.
В этих же пределах изготовляются ответственные детали газораспределения, турбовоздуходувок, воздуходувок и системы смазки с расширением для некоторых деталей до 4-го и 5-го классов точности.
В особых условиях находятся детали топливной и регулирующей систем. Здесь плунжерные пары топливных насосов и золотники регулятора с гильзами пригоняются один к другому путём притирки, так как требование необходимой плотности не укладывается в нормальные классы точности. Поэтому отдельные плунжеры, золотники и гильзы не взаимозаменяемы и изготовляются как пары.
При ремонте пар сочетание их возможно только в очень ограниченных пределах, иначе не будет необходимой плотности.
Рассмотренные примеры показывают, что точность изготовления деталей двигателя внутреннего сгорания находится в широких пределах, определяемых условиями их работы.
Взаимозаменяемость деталей
Сопряжение деталей самым тесным образом связано с проблемой взаимозаменяемости деталей. Взаимозаменяемостью называется способность отдельных экземпляров одной и той же группы деталей полноценно заменить друг друга как в процессе сборки, так и уже в собранном механизме, узле или машине.
Узел, который может в машине занять место любого другого такого же узла, обладает внешней взаимозаменяемостью. Но этот узел может не обладать внутренней взаимозаменяемостью, если из отдельных деталей подобных узлов окажется невозможным вновь собрать столько же узлов при любой комбинации деталей.
Поэтому различают полную и неполную взаимозаменяемость. Полная взаимозаменяемость требует значительно более точной обработки, чем неполная; стоимость же обработки значительно возрастает при уменьшении величины допускаемых отклонений. Неполная взаимозаменяемость позволяет значительно увеличить допуски на неточность и уменьшить стоимость изготовления сопрягаемых деталей без ущерба для качества соединения, но с известным усложнением контрольных и сборочных операций.
Примером этого могут служить вкладыши коленчатого вала, толщина которых определяется в зависимости от диаметра шеек вала, обрабатываемых при ремонте по градационным размерам. Таким образом неполная взаимозаменяемость приводит к градационному принципу.
Ремонтные чертежи. Ремонтные размеры
Чертежи ремонтируемых изделий основного производства разрабатываются согласно ГОСТ 5298-50.
Ремонтные чертежи подразделяются на:
1) ремонтные опытные Р;
2) ремонтные установочной партии РА;
3) серийного или массового ремонта РБ;
4) индивидуального ремонта РИ.
На ремонтных сборочных чертежах групп, подгрупп и узлов указываются размеры, зазоры и другие данные, подлежащие проверке при ремонте и сборке.
На ремонтных чертежах, предназначенных для ремонта деталей, узлов и групп, указываются технологические данные, определяющие способы ремонта, гарантирующие его качество.
В комплект ремонтных чертежей (подлинников) включаются:
1) технические условия на ремонт изделий и его частей;
2) спецификация ремонтируемого изделия;
3) ремонтные сборочные чертежи подлежащих ремонту групп, подгрупп и узлов;
4) ремонтные чертежи деталей;
5) рабочие чертежи инструментов и принадлежностей, прилагаемых к изделию, если в результате ремонта изделия требуется применять новые инструменты и принадлежности. В случае необходимости к комплекту ремонтных чертежей прикладываются дополнительно анализы размерных кинематических цепей, расчёт отремонтированных деталей и узлов на прочность, инструкция по ремонту и пр.
Ремонтные размеры деталей бывают заданные - градационные или случайные.
В первом случае деталь обрабатывают до заданного заранее размера, а во втором - до получения необходимой геометрической формы.
Система градационных размеров имеет следующие преимущества перед системой случайных ремонтных размеров:
1) возможна организация массового или крупносерийного производства запасных деталей, что позволяет сделать их дешёвыми и качественными;
2) в значительной степени обеспечивается принцип взаимозаменяемости без дополнительной подгонки и, как следствие, сокращается срок ремонта машины и уменьшается его стоимость.
При системе градационных ремонтных размеров сложную дорогостоящую сопрягаемую деталь обычно обрабатывают механическим путём, а другую заменяют новой или отремонтированной до градационного размера.
Градационные размеры устанавливаются на основании изучения характера износа и минимального припуска на механическую обработку. Для подсчёта градационных размеров наружных цилиндрических поверхностей пользуются формулами
dp1=dn-2(βδ0+x)
dpn=dpn-1-2(βδ0+x),
где p1 - ремонтный размер первой градации в мм;
dpn - ремонтный размер последней градации в мм;
dn - номинальный размер в мм;
β - коэффициент неравномерности износа;
δ0 - суммарный износ детали в мм;
x - минимальный припуск на механическую обработку;
δ0=δмакс+δмин,
где δмакс - максимальный односторонний износ;
δмин - минимальный односторонний износ;
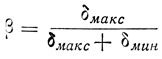
при симметричном износе β = 0,5,
при одностороннем износе β = 1,0.
Для внутренних цилиндрических поверхностей применяется аналогичная формула.
На фиг. 5 представлена схема ремонтных размеров для цилиндрических поверхностей.
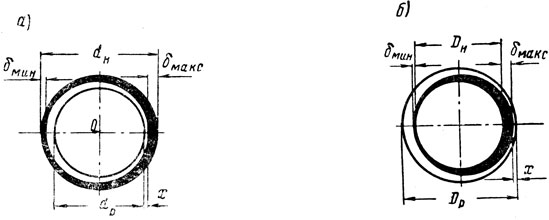
Фиг. 5. Схема расчётов ремонтных размеров: а - для наружных цилиндрических поверхностей; б - для внутренних цилиндрических поверхностей
Трение и износ
Широкое развитие техники и применение всевозможных машин вызвало необходимость изучения износостойкости трущихся поверхностей и установления законов, характеризующих трение и износ.
Вопросам изучения природы трения посвящены многие труды и исследования отечественных и зарубежных учёных и инженеров. Однако до настоящего времени, несмотря на имеющийся в этой области большой научный экспериментальный материал, нет ещё закономерностей, глубоко обосновывающих трение и износ. Различные авторы по-разному подходят к вопросам, связанным с изучением трения. Так, например, в своей книге "Физика твёрдого тела" проф. В. Д. Кузнецов все теории в области трения и износа разделяет на три группы. К первой группе он относит теории, рассматривающие трение как упругое взаимодействие шероховатых поверхностей. Вторая группа включает теории, объясняющие трение прилипанием поверхностей, т. е. молекулярным взаимодействием. В третьей группе трение рассматривается как одновременно действующее упругое взаимодействие и прилипание.
Кандидат технических наук А. Д. Дубинин на основании теоретических и экспериментальных данных выдвигает теорию, что трение есть процесс возбуждения атомов у атомной решётки поверхностного слоя в результате передачи энергии от одного тела к другому.
Многими научно-исследовательскими институтами и заводскими лабораториями проводились и проводятся большие работы, направленные на уменьшение величины износа деталей, причем в процессе изучения было выявлено, что при износе меняется структура поверхностного слоя. Как показали исследования, у поверхностных слоёв шатунной шейки коленчатого вала двигателя ХТЗ микроструктура в ненагруженной части ничем не отличается от микроструктуры основного металла, а в нагруженной части претерпевает изменения, сопровождающиеся повышением твёрдости.
Факт образования на поверхности деталей машин, работающих с трением скольжения, особого слоя, обладающего высокой твёрдостью, подтверждается и другими исследованиями, но на природу его образования существуют различные воззрения.
Обзор существующих воззрений на природу износа позволяет разделить последний на следующие виды: окислительный, тепловой, абразивный, осповидный и др.
Окислительный износ зависит от явлений диффузии кислорода в металл с образованием химических соединений (например для железа FeO, Fe3O4, Fe2O3).
Представляют интерес исследования Б. И. Костецкого, который объясняет образование новых структур окислительными процессами, претерпевающими две стадии развития: 1) образование неупорядоченного твёрдого раствора кислорода в металле и эвтектика высокодисперсных частиц окислов металлов в твёрдом растворе; 2) образование перенасыщенного кислородом поверхностного слоя.
Тепловой износ обычно сопровождается окислительным.
Исследования поверхностных слоёв при трении качения показывают, что эти слои пластически деформируются и упрочняются (например у подшипников качения и у зубчатых передач). На фиг. 6 показано изменение твёрдости в поверхностном слое колец подшипников качения.
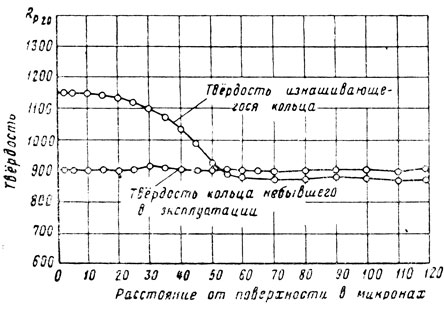
Фиг. 6. Изменение твёрдости в поверхностном слое колец подшипников качения
Широко распространённым видом износа при трении качения является растрескивание и выкрашивание металла поверхностных слоёв. При этом установлено, что зарождение макро- и микротрещин происходит не на поверхности трения, а на некоторой глубине поверхностного слоя. В дальнейшем трещины выходят на поверхность и замыкаются вокруг малых объёмов поверхностного слоя, что ведёт к выкрашиванию этих объёмов с поверхности трения.
Зарождение макро- и микротрещин при больших удельных давлениях на некоторой глубине слоя объясняется возникновением в нём повышенной температуры при термической обработке или в процессе эксплуатации по сравнению с поверхностным слоем, что создаёт знакопеременные термические напряжения.
При повторных переменных нагрузках большие остаточные напряжения приводят к замыканию трещин и выкрашиванию малых объёмов металла с поверхности трения. Аналогичные явления происходят у тяжело нагруженных зубчатых передач, когда происходит осповидный износ. Особенно это явление наблюдается у ведущих зубчаток редукторов с большим передаточным числом, когда наравне с поверхностным износом появляются макро- и микротрещины в поверхностном слое зубьев.
Чистота обработки поверхностей
Создавая новейшие машины, к которым предъявляются повышенные требования с точки зрения надёжности работы, экономичности и повышенных сроков их использования, конструкторы учитывают все факторы, обеспечивающие эти условия. К числу таких факторов относятся: качество материала, из которого изготовлены детали машин, качество обработанных поверхностей и тип их сопряжения, что увязывается с рабочими скоростями, нагрузками и температурами, действующими в узлах и деталях машин. От состояния и свойств поверхностного слоя в значительной степени зависит износоустойчивость деталей, а следовательно, и долговечность всей машины.
Отклонение геометрической формы поверхности детали от номинальной, изображённой на чертеже, характеризуется тремя параметрами: 1 макронеровностью, 2) волнистостью и 3) микронеровностью.
На фиг. 7 показано отклонение геометрической формы детали от номинальной при наличии на её поверхности (при допуске на её обработку δ=Амакс-Амин) всех видов неровностей с высотой Hмакро, волнистости с высотой Hв и шагом l и микронеровностей с высотой Hмакс.
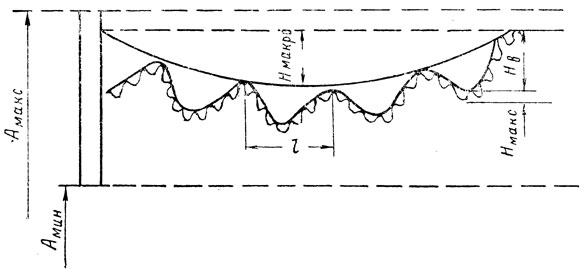
Фиг. 7. Отклонения геометрической формы изделия от номинальной
В понятие макронеровность входят: конусность, эллиптичность (овальность), неплоскостность, выпуклость, бочкообразность, корсетность и т. д.
Под волнистостью подразумеваются более или менее регулярно повторяющиеся и близкие по размерам неровности, расположенные одна от другой на значительно большем расстоянии, чем микронеровности поверхности; форма волн близка к синусоиде.
Высота волны зависит от режима резания, а шаг - от вибраций. При увеличении скорости резания шаг волны увеличивается.
У сопрягаемых поверхностей деформирование начинается с макронеровностей. При отсутствии макронеровностей у сопряжений решающую роль играет волнистость и уже далее - микронеровности.
Чистота отделки поверхности изделий машиностроения в настоящее время устанавливается ГОСТ 2789-51. Под чистотой поверхности подразумевается размерная характеристика микронеровностей, обусловливающих шероховатость поверхности независимо от способа её получения.
Чистота поверхности определяется одним из следующих параметров:
1. Средним квадратичным отклонением микронеровностей Hск
2. Средней высотой микронеровностей Hср.
Величина Hск определяется по формуле
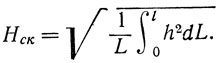
Обозначения применительно к этой формуле приведены на фиг. 8.
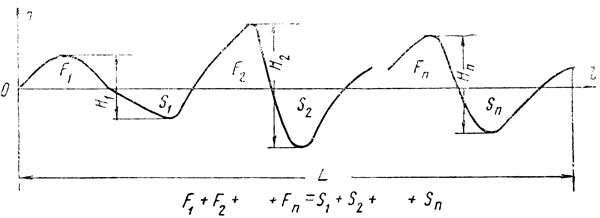
Фиг. 8. Профилограмма поверхности по ГОСТ 2789-51
Среднее квадратичнсе отклонение Hск неровностей определяется с помощью приборов, дающих непосредственный отсчёт Hск. Допускается подсчёт Hск по профилограммам, согласно инструкциям Комитета стандартов мер и измерительных приборов при Совете Министров СССР.
Средняя высота Hср микронеровностей определяется как среднее арифметическое высот микронеровностей H от гребня до дна впадины, как это представлено на фиг. 8. В соответствии с этим положением имеем формулу
Hcp=1/n(H1+H2+...+Hn).
При определении Hср отдельные, явно выпадающие из ряда, значения H не учитываются.
ГОСТ 2789-51 предусматривает четырнадцать классов чистоты, причём у 1, 2, 3, 4-го классов чистоты, а также у 13 и 14-го определяется Hск а у остальных классов Hср.
Допускается оценка поверхностей 5-12-го классов не по Hск, а по Hср.
У классов 6-13 предусмотрено по три разряда, а у класса 14 два разряда чистоты.
Контроль чистоты при помощи измерительных приборов производится в направлении, которое даёт наибольшее значение Hск и Hср. Для определения качества поверхности применяются: микроинтерферометры, двойные микроскопы, профилографы, профилометры и образцы чистоты. Контроль образцов, предназначаемых для контроля чистоты поверхностей изделий путём сличения, производится по инструкциям Комитета стандартов мер и измерительных приборов при Совете Министров СССР.
На фиг. 9 в качестве примера даны значения Hск для цилиндровых втулок (гильз) двигателей внутреннего сгорания, изготовляемых различными заводами (цифры 1,2,3 и 4). Как видно из фиг. 9, большинство цилиндров обрабатывается со значением Hск=0,12 мк, но кривая рассеивания охватывает диапазон Hск от 0,02 до 0,50 мк.
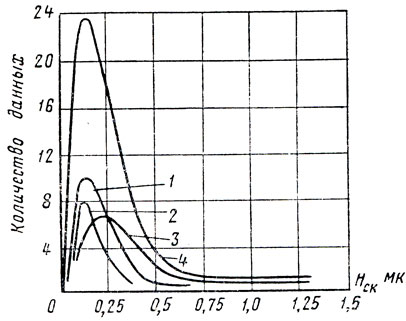
Фиг. 9. Распределение значений чистоты поверхности Hск зеркала цилиндров двигателей внутреннего сгорания на различных советских и заграничных заводах
В зависимости от вида механической обработки деталей может быть получена та или иная чистота поверхности. На фиг. 10 представлена диаграмма, в которой даётся понятие, какой класс чистоты может быть достигнут при различных видах обработки. Заштрихованная часть диаграммы указывает диапазон применения классов чистоты.
Рассмотрим различные виды обработки, встречающиеся при ремонте.
Сверление и развёртывание. При ремонте узлов тепловозов приходится применять сверление и развёртывание отверстий в деталях.
Доминирующее значение при сверлении имеет подача, с увеличением которой чистота поверхности ухудшается. Наиболее грубая поверхность получается в зоне выхода инструмента. Износ и затупление режущих кромок инструмента вызывают ухудшение чистоты поверхности на 50-70%.
Чистота отверстий при сверлении зависит от жёсткости крепления инструмента. Самоустанавливающиеся патроны при развёртывании обеспечивают повышение чистоты на 30-50%. Применение охлаждающей жидкости повышает чистоту поверхности. При сверлении и зенкеровании стали и чугуна достигается чистота поверхности в пределах от 4-го до 6-го классов, а для бронзы в пределах 5-7-го классов чистоты. При отделочном развёртывании стали и чугуна чистота поверхности повышается до 8-го класса, а для бронзы до 9-го класса.
Шлифование. При шлифовании основными факторами, влияющими на чистоту поверхности, являются зернистость круга и режим шлифования; в последнем случае наибольшее влияние оказывают глубина шлифования и продольная подача. Так, если для термически необработанной стали при зернистости круга 50 и наружном круглом шлифовании достижим 8-й класс чистоты, то при зернистости 120 и тех же [режимах может быть получен 10-й класс чистоты.
При глубине шлифования 0,01 мм для стали чистота поверхности получается по 8-му классу, а при 0,05 мм - по 7-му классу чистоты. При обработке абразивным полотном уменьшение зернистости от 24 до 100 улучшает чистоту в 10 раз. Использование засаленного полотна приводит к снижению производительности. При том же полотне на бронзе можно получить чистоту на 20-25% выше, чем на стали и чугуне.
При плоском шлифовании увеличение глубины шлифования вызывает небольшое ухудшение чистоты поверхности. Увеличение продольной подачи для стали от 0,5 до 5,0 м/мин вызывает при том же круге ухудшение чистоты на 30-40%.
Уменьшение зернистости и улучшение качества заправки круга наиболее существенно повышают чистоту поверхности. Уменьшая подачу алмаза, применяемого для заправки круга, можно повысить чистоту обрабатываемой поверхности до 10-го класса.
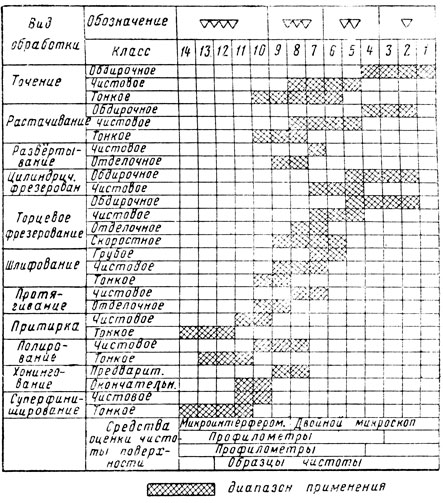
Фиг. 10. Чистота поверхности в зависимости от вида механической обработки
В некоторых случаях при обработке жароупорных материалов и заточке инструмента, сделанного из твёрдых сплавов и быстрорежущей стали, целесообразно для охлаждения использовать углекислоту. Интенсивное охлаждающее действие углекислоты предупреждает появление тепловых напряжений, которые ведут к образованию трещин. Как показала заграничная практика, такой способ при шлифовании по сравнению с сухим способом уменьшает расход абразивных кругов (на 33%) и время шлифования (на 21%).
Углекислота подаётся из баллона при давлении 60 кг/см2, через сопла диаметром в несколько десятых миллиметра, но не менее 0,2 мм. Для интенсивного охлаждения углекислота на шлифуемой поверхности должна осаждаться в виде снега
Применение углекислоты для охлаждения резцов, обрабатывающих аустенитные стали, даёт возможность повысить скорость резания и чистоту обработки.
Притирка. Применение пасты ГОИ при притирке показывает, что грубая паста обеспечивает чистоту по 10-му классу, а тонкая - по 11-му и до 14-го класса чистоты.
Наиболее рационально производить притирку после шлифования, оставляя припуск величиной 0,02-0,03мм. Начистоту обрабатываемой поверхности большое влияние оказывает применяемая смазывающая жидкость, величина давления и порядок нанесения слоя пасты. Притирка даёт лучшие результаты с использованием керосина или дизельного топлива. Наиболее тонкая притирка получается, когда деталь пройдёт по чугунной плите общий путь около 50 м, при давлении до 3 кг/см2 и незначительном слое пасты.
Круговое движение обеспечивает однородную чистоту поверхности во всех направлениях.
Лучшие результаты в смысле чистоты поверхности, а следовательно и плотности, получаются при притирке закалённой стали, несколько худшие - для термически необработанных сталей и чугуна.
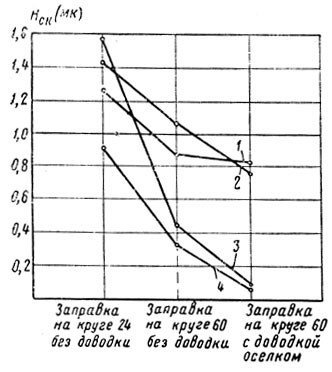
Шабровка. Существенное значение при шабровке поверхностей имеет качество заправки шабера, при использовании которого можно достичь высокой чистоты обрабатываемой поверхности.
На фиг. 11 показано влияние заточки и доводки шабера на чистоту обработки в пределах одного пятна пришабренной поверхности. Кривая 1 относится к чугуну при продольном, а кривая 2 - при поперечном измерении. Кривые 3 и 4 относятся к бронзе соответственно при поперечном и при продольном измерении.
Фиг 11. Влияние заточки и доводки шабера на чистоту обрабатываемой поверхности
При чистовой обработке бронзы может быть достигнут 11-й класс чистоты, а при обработке серого чугуна - 9-й класс; предварительной шабровкой можно получить 7-й класс чистоты. Чистота поверхности достигает высших значений в направлении движения шабера.
Хонингование. На диаграмме фиг. 12 представлены данные для выбора зернистости абразивных брусков в зависимости от чистоты поверхности при чистовом хонинговании. Таблица дана для обычных режимов хонингования, т. е. при окружной скорости 40-60 м/мин и при возвратно-поступательной скорости хона в диапазоне 6-20 м/мин.
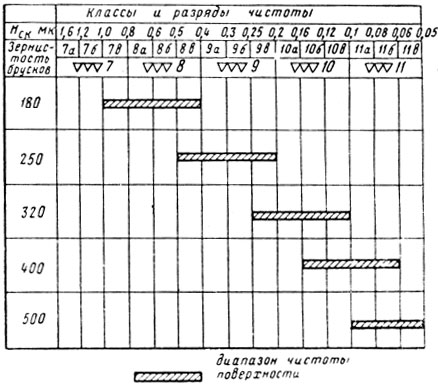
Фиг. 12. Выбор зернистости абразивных брусков в зависимости от чистоты поверхности при хонинговании
Для хонингования стали применяется корунд на керамической связке твёрдости СМ, а для чугуна - С1.
С увеличением удельного давления абразивных брусков на зеркало обрабатываемого цилиндра происходит ухудшение чистоты поверхности.
Хонингование брусками на керамической связке обычно состоит из двух операций - предварительной и окончательной, что усложняет обработку. Бруски на керамической основе отличаются нестабильностью по твёрдости как в пределах партии, так и в пределах одного бруска, что является причиной частых неполадок на производстве.
В последнее время разработаны бруски на органической связке. Они обладают высокими режущими свойствами и стойкостью, не образуют рисок и надиров на обрабатываемой поверхности и позволяют вести процесс хонингования в одну операцию, что снижает трудоёмкость и повышает качество обрабатываемых изделий.
Приработка деталей
После механической обработки на поверхности детали остаются неровности. При сопряжении обработанных поверхностей соприкосновение их происходит по вершинам наиболее выступающих участков неровностей, поэтому качество обработки трущихся поверхностей оказывает большое влияние на их износоустойчивость. Интенсивно протекает процесс сглаживания неровностей поверхностей, соприкасающихся между собой и находящихся в движении, в первый период работы машины, т. е. во время приработки поверхностей.
На основе значительного числа экспериментальных данных при исследовании влияния чистоты поверхностей на процесс приработки можно придти к следующим выводам:
1. В первоначальный период происходит сглаживание неровностей, полученных при механической обработке, и образование новых неровностей.
2. Повышение степени чистоты уменьшает первичный износ и сокращает время приработки.
3. Приработка полностью не устраняет шероховатости.
4. Приработанные поверхности имеют специфическое строение микропрофиля, которое не достигается ни одним из методов отделки поверхности механической обработкой.
5. Чем больше высота макронеровностей, по сравнению с высотой микронеровностей, тем сильнее сказывается отрицательное влияние макронеровностей на время приработки и первичный износ трущейся пары.
6. Правильный выбор смазки и входящих в неё присадок для начальной приработки трущихся пар оказывает решающее влияние на качество и время приработки поверхности.
Для улучшения прирабатываемости поверхностей в промышленности при-меняются антифрикционные металлы: олово, медь, свинец и др. Примером применения антифрикционных сплавов при приработке является олово, нанесённое тонким слоем на компрессионные кольца двигателя Д50. В данном случае промежуточный металл, выступая из впадин на поверхность, увеличивает опорную поверхность, поглощая тепло, развивающееся при трении, и улучшая теплопередачу. С этой же целью покрывается полудой поверхность поршней двигателя 2Д100. Применение антифрикционных сплавов уменьшает возможность контактного схватывания отдельных участков, а следовательно, поверхность предохраняется от задиров и заедания.
Для приработки трущихся поверхностей деталей двигателя производится его холодная или горячая обкатка. В первом случае двигатель приводится в движение электродвигателем, а во втором он работает на холостом ходу и под нагрузкой за счёт энергии топлива, сжигаемого в его цилиндрах.
Как отмечено выше, поверхность после приработки всё же сохраняет неровности, но они и должны быть у трущихся пар в известных пределах, так как у абсолютно гладкой поверхности при местном перегреве может происходить разрыв масляной плёнки, следствием чего являются разрушения и задиры.
Шероховатая поверхность трения необходима для того, чтобы на ней задерживалось масло, образуя микрорезервуары, откуда идёт питание трущихся поверхностей и отвод тепла от них через масло. Таким образом, сочетание антифрикционных металлов со смазкой создаёт наиболее благоприятные условия для приработки и для дальнейшей нормальной работы.